新闻
📅 2026-09-02
模具设计不是画个三维图那么简单
模具钢材选型是另一个容易踩坑的环节。P20适用于中低批量生产(10万模次以内),但若制品含玻纤或阻燃剂,必须升级到S136或H13并进行氮化处理,表面硬度可达HV900以上。我见过不少同行为了省成本用718H做高磨损件,结果三个月就出现拉伤,反而得不偿失。对于精密齿轮模或镜面模,建议直接选用S136+真空淬火,配合深冷处理,尺寸稳定性比常规热处理提升约40%。
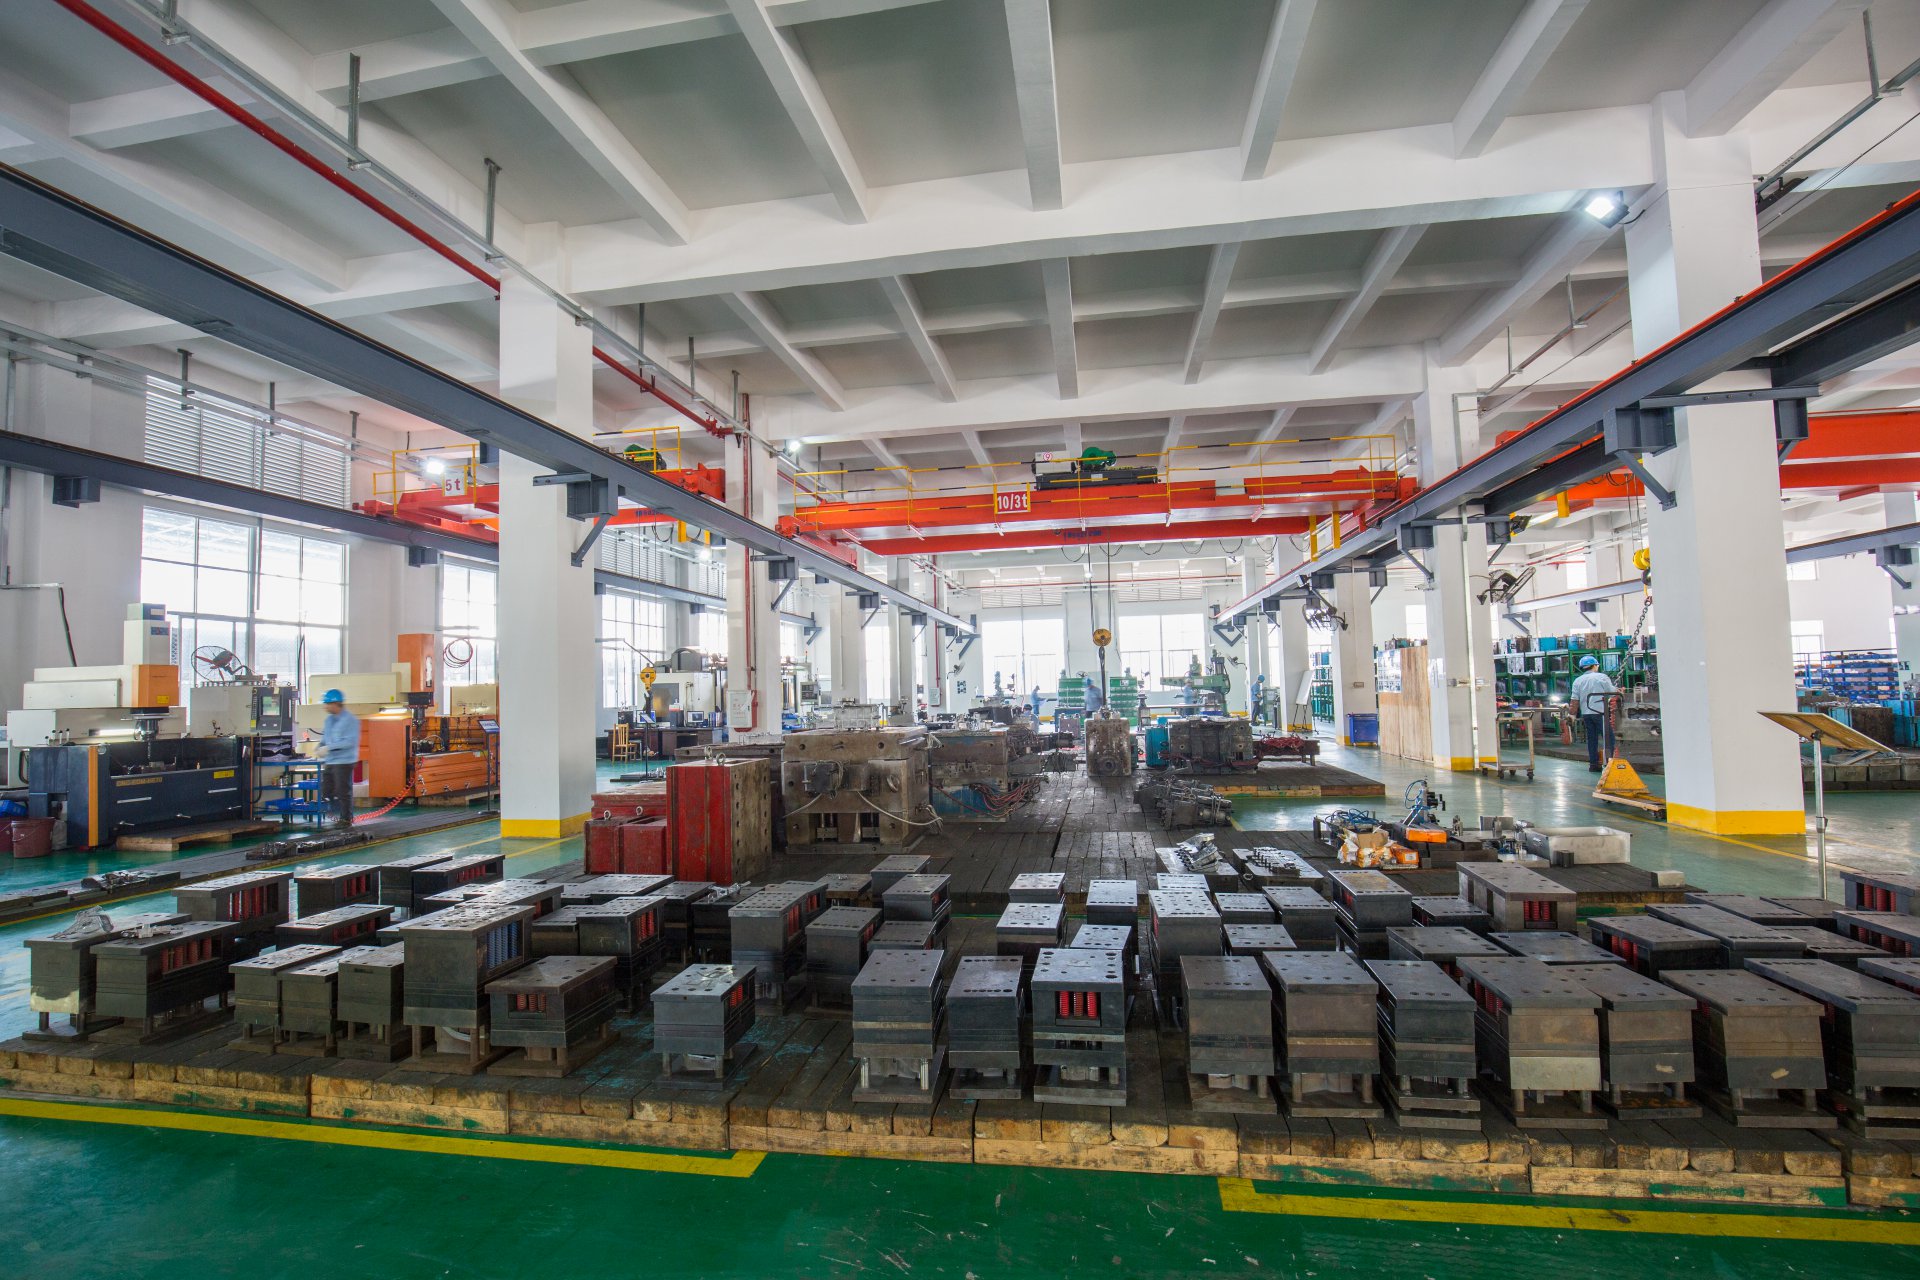
加工工艺上,现在普遍用高速铣+EDM组合。但要注意,粗加工后必须留0.3-0.5mm余量进行半精加工,再精加工到位,否则残余应力释放会导致型腔变形。EDM放电时,粗规准(如I=6A,ton=100μs)和精规准(I=1A,ton=10μs)要分开做,中间加一次去应力回火。装配阶段,导柱导套的配合间隙控制在0.02-0.03mm,斜顶角度超过10°时必须加耐磨板,否则长时间动作后容易卡死。
说到底,模具是门实践学科,很多参数要结合机台吨位和材料流动性去调整。比如PA66+30%GF的收缩率在0.5%-0.8%之间,但实际模流分析显示,靠近浇口位置收缩更小,远端更大,所以设计时要预留0.1mm的局部补偿。建议新模试模时做好完整的试模记录,包括温度、压力、时间三个维度,再对比最终产品的尺寸报告,逐步修正工艺窗口。这套方法虽然费时,但比盲目调机可靠得多,长期下来能省不少修模成本。