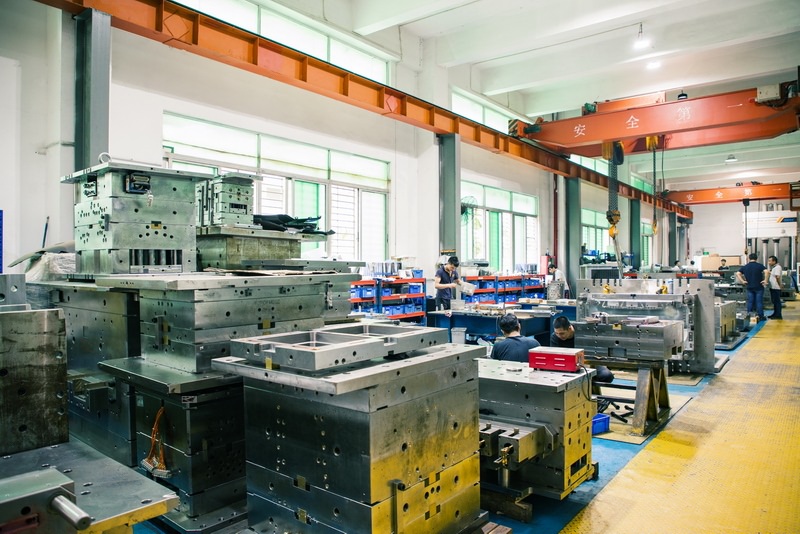
模具这行,入门前先得把分类搞清楚。按成型工艺分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模等。注塑模用量最大,主要做塑料件;压铸模针对铝合金、锌合金等有色金属;冲压模则用于板料成形。按结构又分单分型面、双分型面、带侧向抽芯等。不同模具的钢材选型、热处理要求、加工设备都不一样。比如注塑模常用P20、718、S136等预硬钢或耐腐蚀钢,压铸模则多用H13、SKD61等热作模具钢,因为要承受高温熔液的反复冲刷。搞清这些,报价时才能准确估算材料费和加工费。
模具报价不是拍脑袋,得拆开算。一套模具的成本大致包括:材料费、机加工费、热处理费、标准件费、装配调试费、试模费以及管理费和利润。材料费看模架大小和型腔钢材,比如一套中小型注塑模,模架加型腔钢料可能占30%左右;机加工费则取决于CNC、电火花、线切割、磨床等工序的工时。通常报价会按“材料+加工+利润”分项列出,再根据模具复杂度乘以系数。比如简单二板模系数低,带滑块、斜顶、热流道的复杂模具系数就高。另外,客户提供的产品3D和2D图越完整,报价越准,否则后期改图、改模很容易吃掉利润。
实际做模具,有几个细节容易被忽略。一是收缩率,不同塑料的收缩率差别大,PP约1.5%~2.5%,ABS约0.4%~0.7%,设计型腔尺寸时必须按材料修正,否则产品尺寸对不上。二是冷却水道布局,水道离型腔表面太远冷却慢,太近又影响模具强度,一般控制在15~25mm。三是排气,困气会导致烧焦、缺料,分型面上要开排气槽,深度通常0.02~0.05mm。四是试模,T0试模后往往要修模,常见问题包括飞边、缩水、顶白、拉伤等,修模次数直接影响交期和成本。把这些控制住,模具寿命和产品良率才有保障。
说到底,模具是“工业之母”,但也是实打实的细活。从看懂产品图、选对钢材、算准报价,到加工、装配、试模、修模,每个环节都考验经验。新手不妨从跟踪一套简单模具的全流程开始,把材料、工艺、成本串起来理解。日积月累,自然就能在报价和方案评审时心里有底,少踩坑。