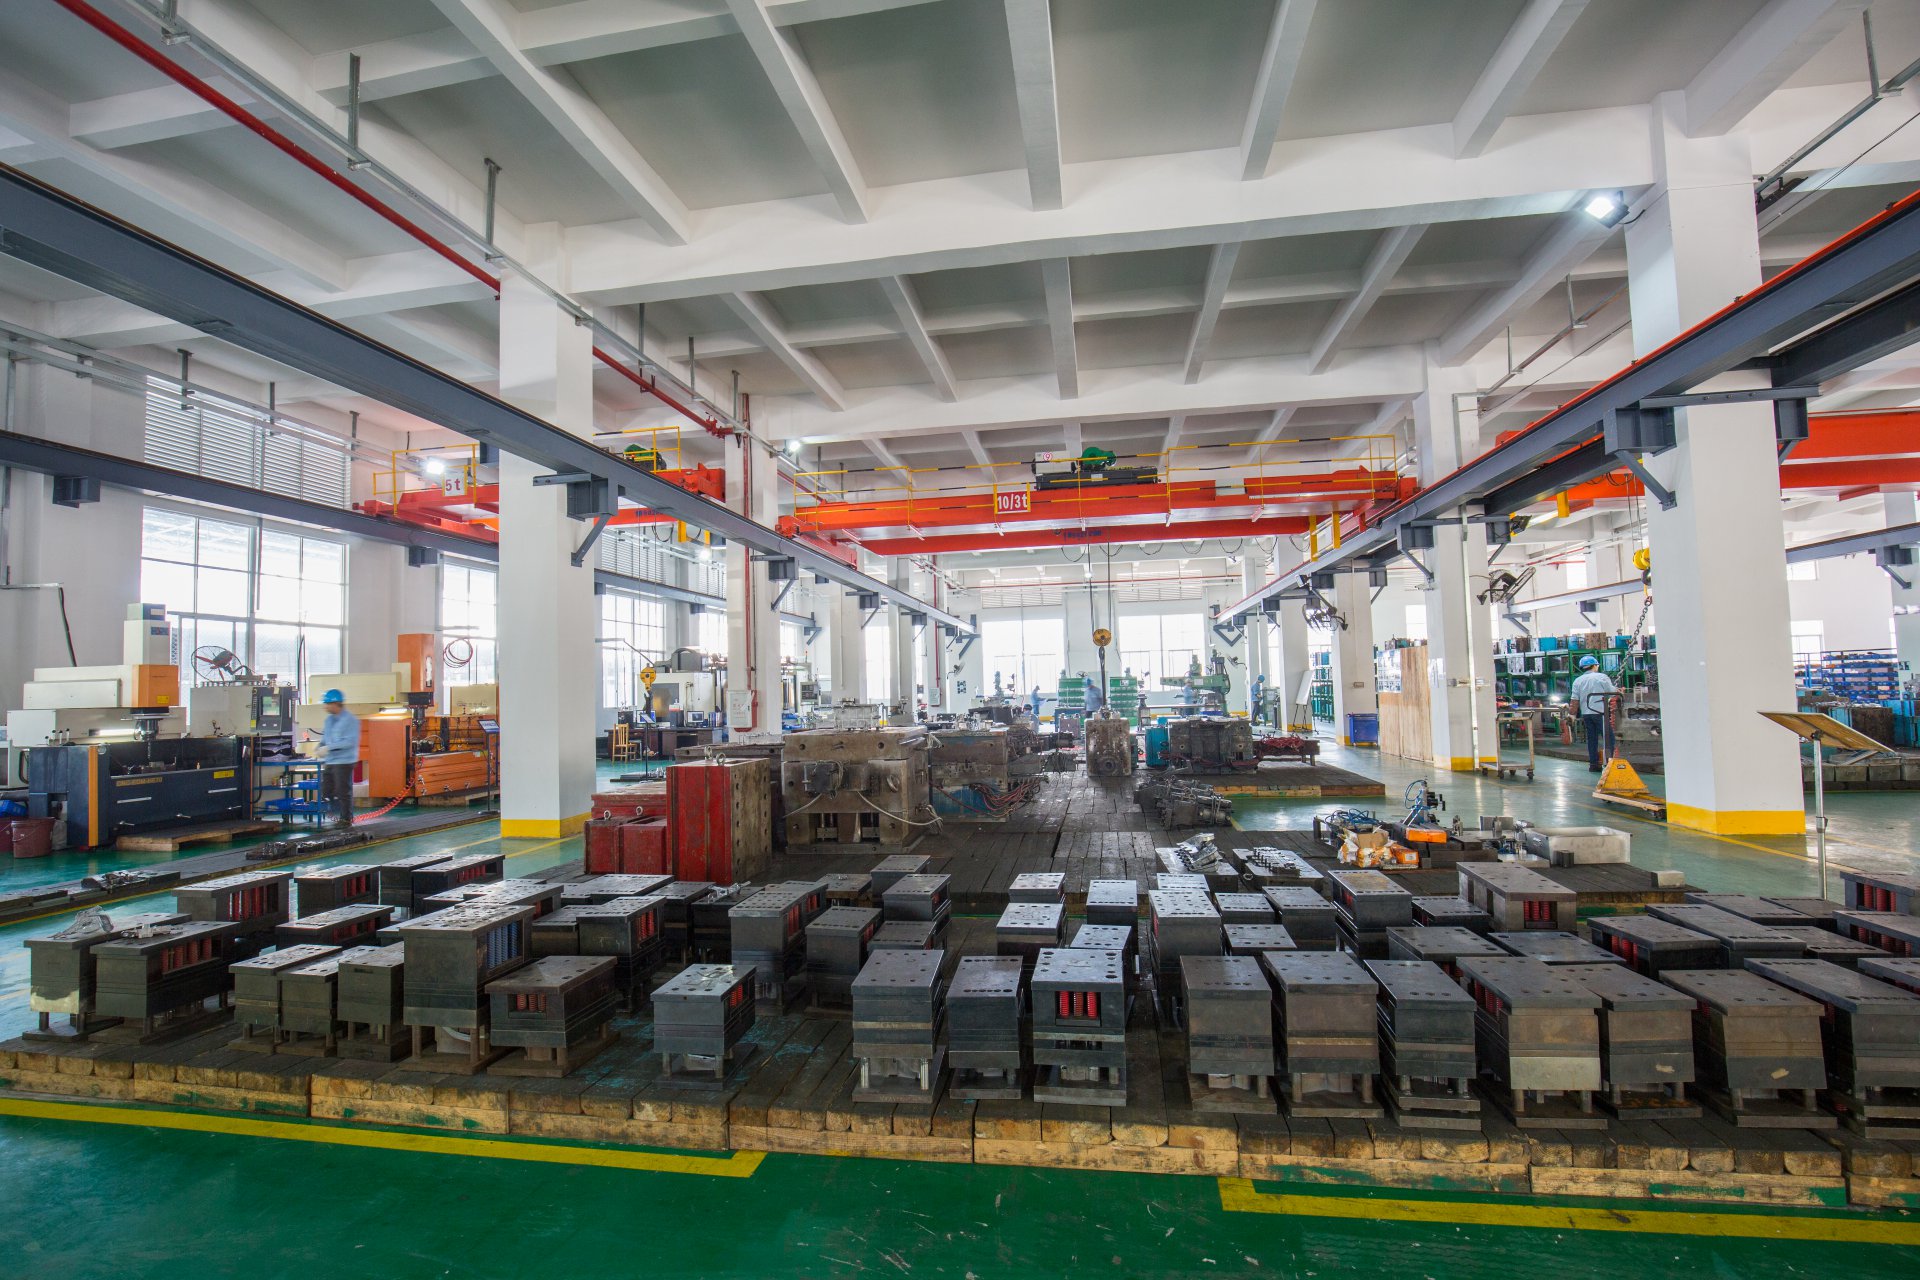
干模具这行十几年了,经常有刚入行的朋友问我:模具设计到底难不难?说实话,入门确实不难,但想做好做精,没有三五年车间和设计室的摸爬滚打根本不可能。就拿最简单的注塑模来说,分型面的选择直接决定了模具能不能顺利脱模,产品外观合不合格。我见过太多新手一上来就画3D,结果分型面选在R角上,模具做出来产品拉伤严重,修模修到怀疑人生。记住一个原则:分型面尽量选在产品的棱线上,实在避不开R角,也要把分型面放在R角的切点位置,这样加工和配模都省事。
再说说模具钢材的选用,这也是很多设计员容易忽略的地方。不是所有模具都要用S136或者718,得看产品产量和塑料材质。比如做PP料的小家电外壳,产量就几万模,用P20完全够用,便宜又好加工。但要是做PC透明件,比如灯罩、光学镜片,那必须上S136或者NAK80,还得做镜面抛光,不然产品出来雾蒙蒙的,客户直接退货。另外,模具的冷却水路设计也得讲究,水路离产品表面一般控制在15-25mm,太近了容易产生缩痕,太远了冷却时间拉长,影响生产效率。我们厂之前有套模具,水路设计不合理,成型周期从25秒硬生生拖到40秒,老板脸都绿了。
加工环节更是考验一个模具师傅的综合能力。CNC开粗留余量,一般单边留0.3-0.5mm给精雕或者电火花。电火花加工要注意电极的缩放量,放多少得根据火花位来定,粗公、精公、细公一套套来,少一个都不行。线切割割镶件的时候,割一修二还是割一修三,得看配合精度要求。如果是精密模具,配合间隙控制在0.005-0.01mm,那就得上慢走丝,割一修三才能保证。钳工配模的时候,红丹粉一涂,合模一看,接触面不均匀就得手工研刮,这活儿没有捷径,全靠手感和经验积累。
最后说句实在话,模具这行没有速成班,网上那些三天学会模具设计的广告看看就好。真正想提升,就得多下车间,多看多问多动手。一套模具从设计到试模,每个环节都可能出问题,解决问题的过程就是涨本事的过程。我到现在还保持着一个习惯:每套模具试模后,把问题点和解决方案记在本子上,十几年下来攒了厚厚几本,这才是最值钱的东西。希望刚入行的兄弟们沉下心来,把基础打牢,将来一定能独当一面。