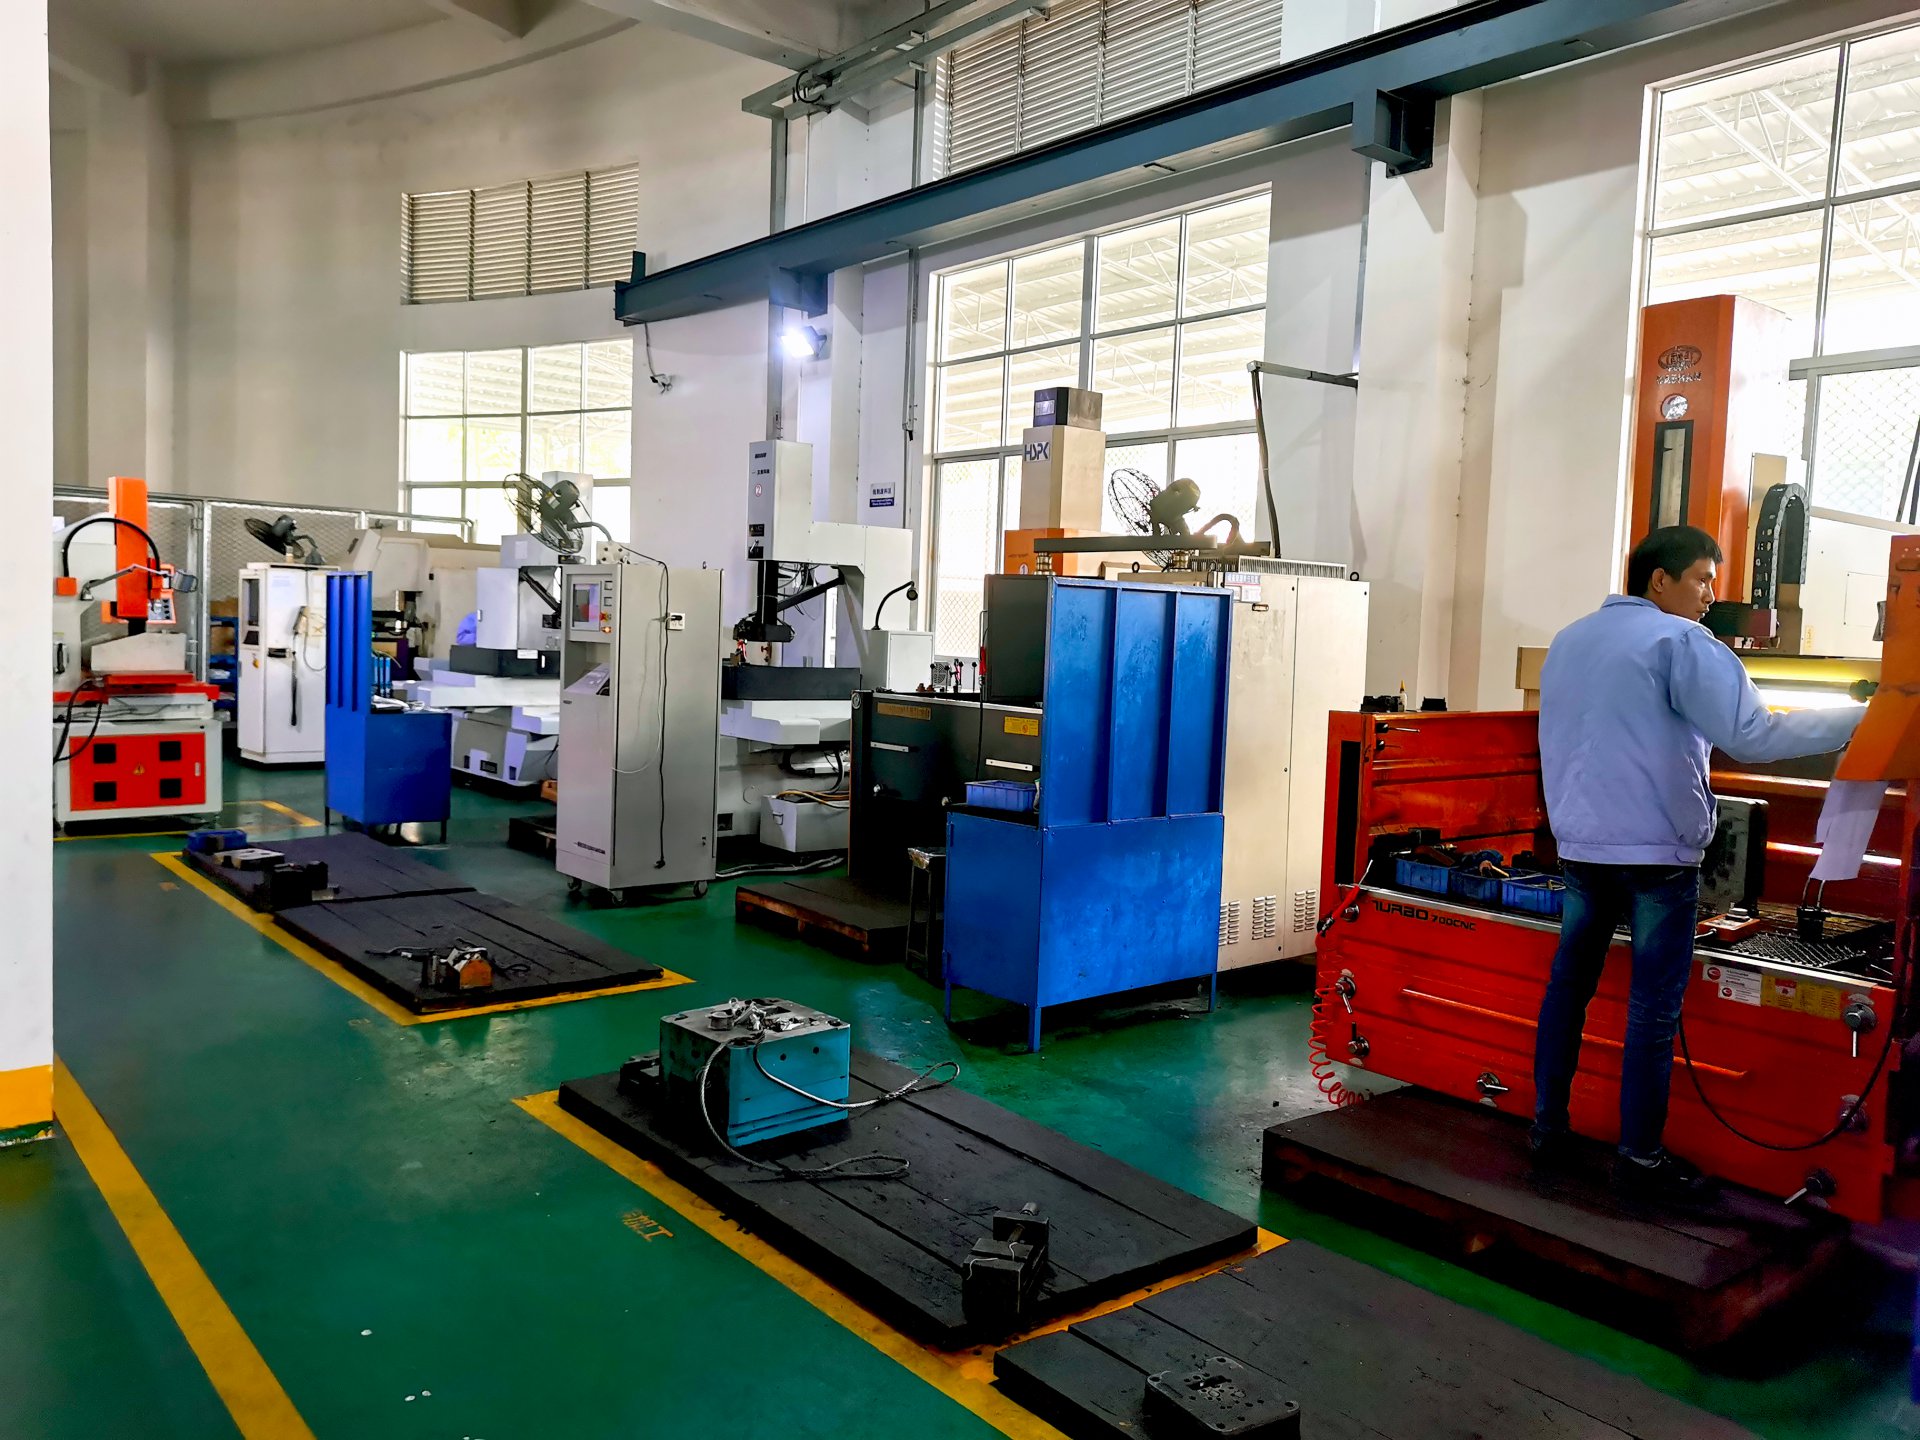
模具设计对注塑件质量的影响是决定性的。浇口位置选错,熔接痕落在外观面或受力区,后续调机怎么改参数都救不回来。壁厚设计更得盯紧:主流塑胶件壁厚控制在1.5到3毫米,超过4毫米容易产生缩痕,低于1毫米则填充困难。脱模斜度一般取1到2度,咬花面每深0.025毫米还要额外加1度。这些数据在DFM阶段就要跟客户确认清楚,等模具开下去再改,修模费动辄上万。
材料选择直接牵动成本和工艺窗口。ABS流动性好、价格适中,适合多数结构件;PC透明件需要高模温(80到100摄氏度)和充分干燥(120摄氏度烘4小时以上),否则水解后强度断崖式下降;PA66吸湿性强,成型前不烘干,产品表面会起银丝。报价时把烘料、模温机、冷冻水这些辅助工时算进去,别等试模才发现电费比料钱还高。
说到底,注塑报价的核心是把模具、材料、成型周期三笔账算透。成型周期每缩短1秒,按30秒一摸、机台每小时80元算,单件成本就能降几毛钱,量大时非常可观。建议报价单里把模具费、单件材料费、加工费、包装物流分开列,客户看得明白,后续谈价也有据可依。模具这行,算得细才能活得久。