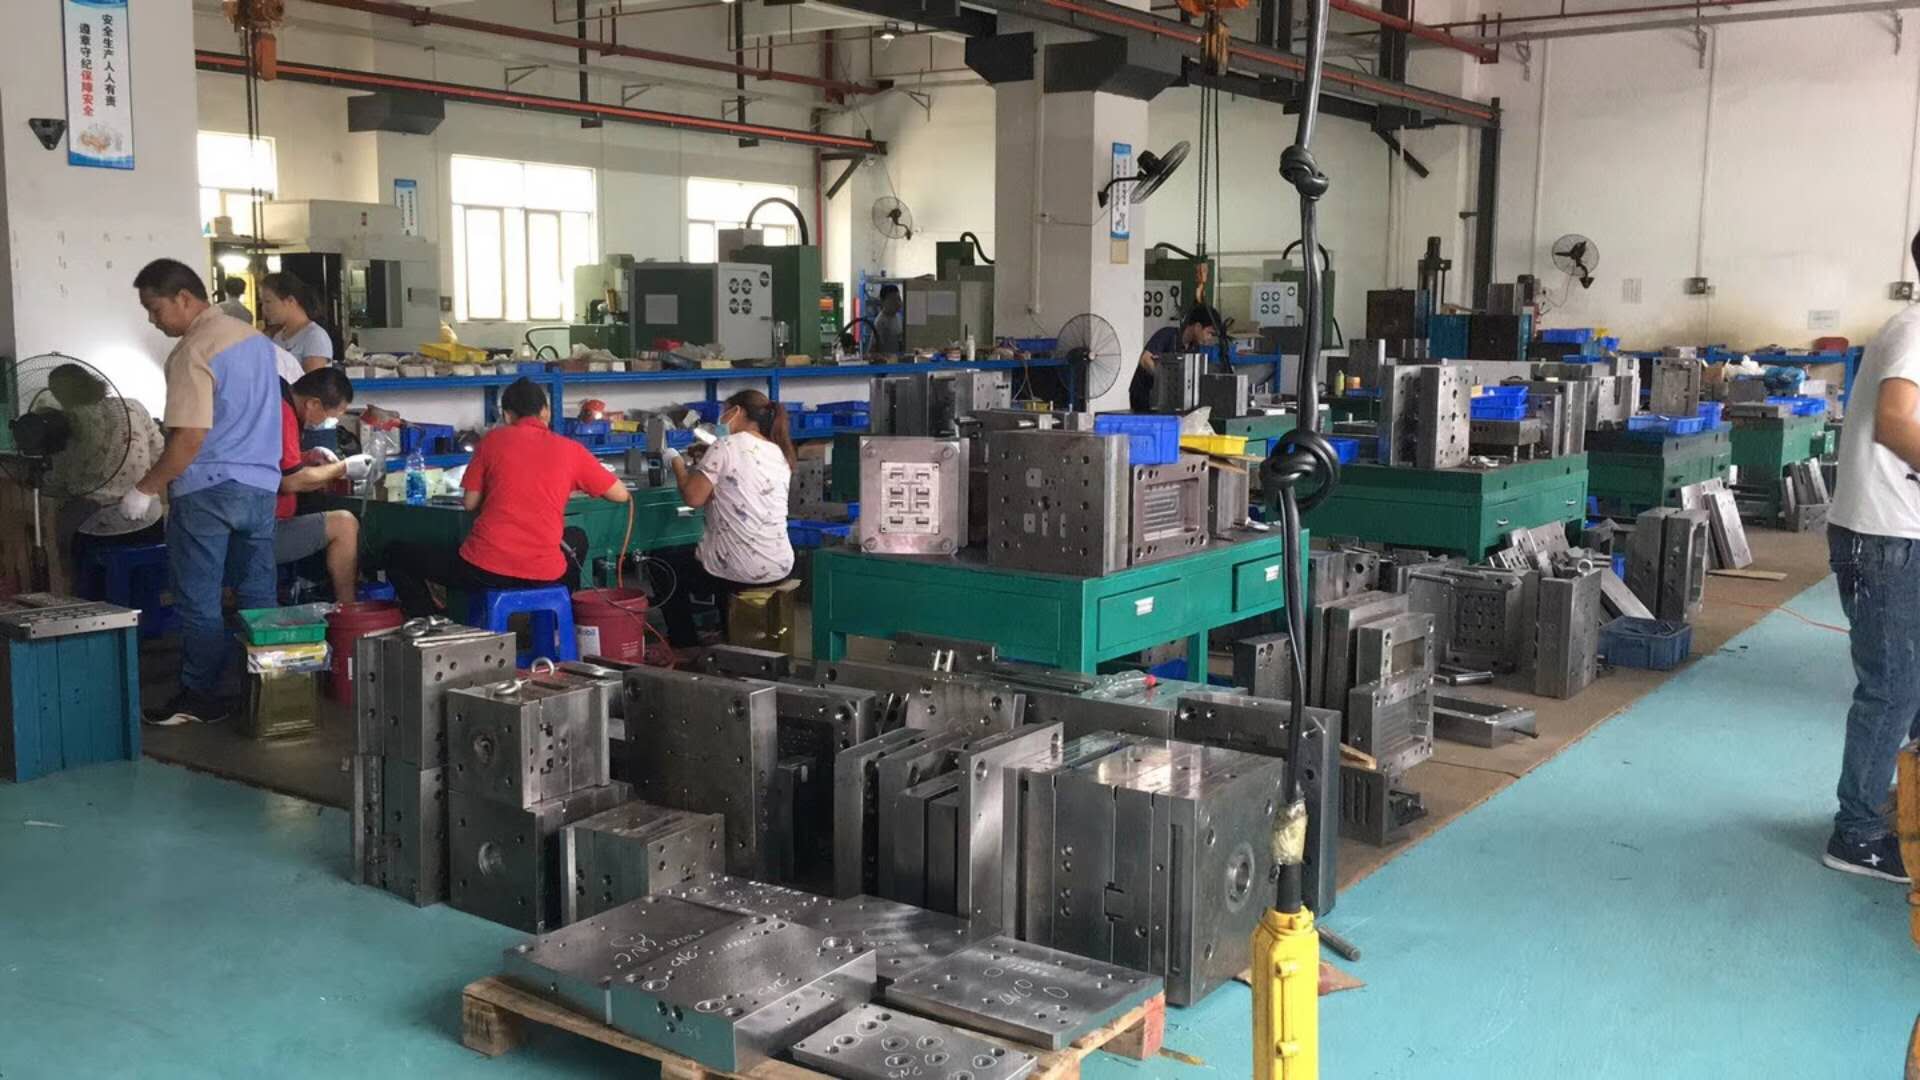
注塑件缺胶、飞边、顶白、开裂,十有八九不是注塑机参数没调好,而是模具结构没吃透就上手拧旋钮。干这行多年,见过太多新人对着面板盲调,折腾一天也压不出合格件。其实注塑流程的根子在模具:主流结构分四类——两板模、三板模、热流道模和抽芯(滑块)模。两板模结构简单、成本低,适合大批量浅腔件;三板模靠水口板实现自动断料,适合点浇口进胶;热流道模省料、周期短,但对温控要求高;带滑块或斜顶的抽芯模,脱模机构设计不到位,顶白开裂几乎跑不掉。调机前先确认浇口位置、冷却水路布局和顶出方式,参数才有依据。
结构清楚之后,才轮到十步参数调试。常规顺序是:料温与模温设定、射胶量、射胶速度、保压压力与时间、背压、松退、开合模速度、顶出位置、冷却时间、机械手取件节奏。每一步都讲先后逻辑——比如模温没稳定就调保压,尺寸波动永远压不住;背压给大了,熔体温度升高,PC、PMMA这类材料容易降解发黄。实际调机时建议单变量推进,改一个参数至少压五模看趋势,别一口气全动。锁模力按制品投影面积估算,一般取30~50 MPa的型腔压力做初值,再根据飞边情况微调。
落到实操,几个细节最容易被忽略。浇口附近出现喷射纹,先查射胶速度和浇口尺寸,别急着加料温;顶白多半是顶出面积不足或脱模斜度不够,模具上补斜度比调顶出压力更治本。冷却水路进出水温差控制在3~5℃以内,模温均匀性直接决定翘曲量。另外,试模阶段就要记录完整的工艺参数卡,包括料温、模温、保压曲线和周期时间,量产转模时才有据可依。模具的排气槽深度也要核对,ABS一般0.02~0.03 mm,排气不畅,烧焦和缺胶会同时找上门。
说到底,注塑是模具和工艺配合的活。四类模具结构决定了参数调整的边界,十步调试则是在边界内找最优解。新人入行,先花时间把模具图看懂,再动手调机,比盲目试错省下的不只是时间,还有一批批报废的料。工艺参数卡和试模记录坚持做,几年下来就是自己的经验库。