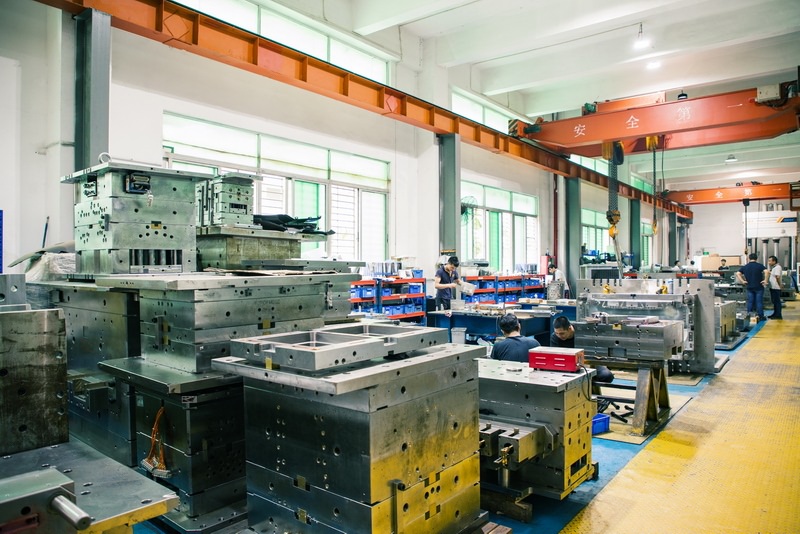
刚入行的兄弟看模具图,往往盯着型腔型芯看半天,其实一套模具要正常跑起来,七大系统缺一不可:成型零件决定产品形状,浇注系统负责把熔体送到位,导向定位保证合模不偏,顶出系统管脱模,冷却系统控节拍,排气系统防困气烧焦,再加上侧向抽芯机构处理倒扣。这七块里,浇注和冷却对成型质量影响最直接——浇口位置定错了,后面调机调到怀疑人生;水路排布不合理,周期硬生生多出好几秒,批量生产时这几秒就是真金白银。
再说五大要素,说白了就是温度、压力、时间、速度和位置。料温、模温、注射压力、保压压力、冷却时间、螺杆转速,这些参数不是孤立的,调一个动全身。比如模温往上提,熔体流动性好了,但冷却时间得跟着加,否则顶出时产品软塌塌容易变形。老师傅调机讲究“先稳后快”,先把保压和冷却定住,再微调速度和位置,这个顺序比死记参数表管用得多。
六大缺陷——缩水、飞边、缺胶、熔接痕、变形、烧焦,现场排查时别急着动参数,先看缺陷位置和分布规律。缩水多出现在壁厚突变处,先查保压压力和浇口是否过早冻结;飞边要分清楚是锁模力不够还是分型面贴合不良,盲目加压锁模只会加速磨损。熔接痕如果落在外观面,优先考虑调整浇口位置或加排气,而不是一味提料温。每一类缺陷背后都对应着模具结构和工艺参数的耦合关系,拆开看才能对症下药。
说到底,模具这行靠的是积累和复盘。每修一套模、每调一次机,把参数变化和产品结果记下来,时间长了自然形成自己的判断逻辑。七大系统是骨架,五大要素是血肉,六大缺陷是信号灯,三者串起来看,现场问题就没那么玄乎了。