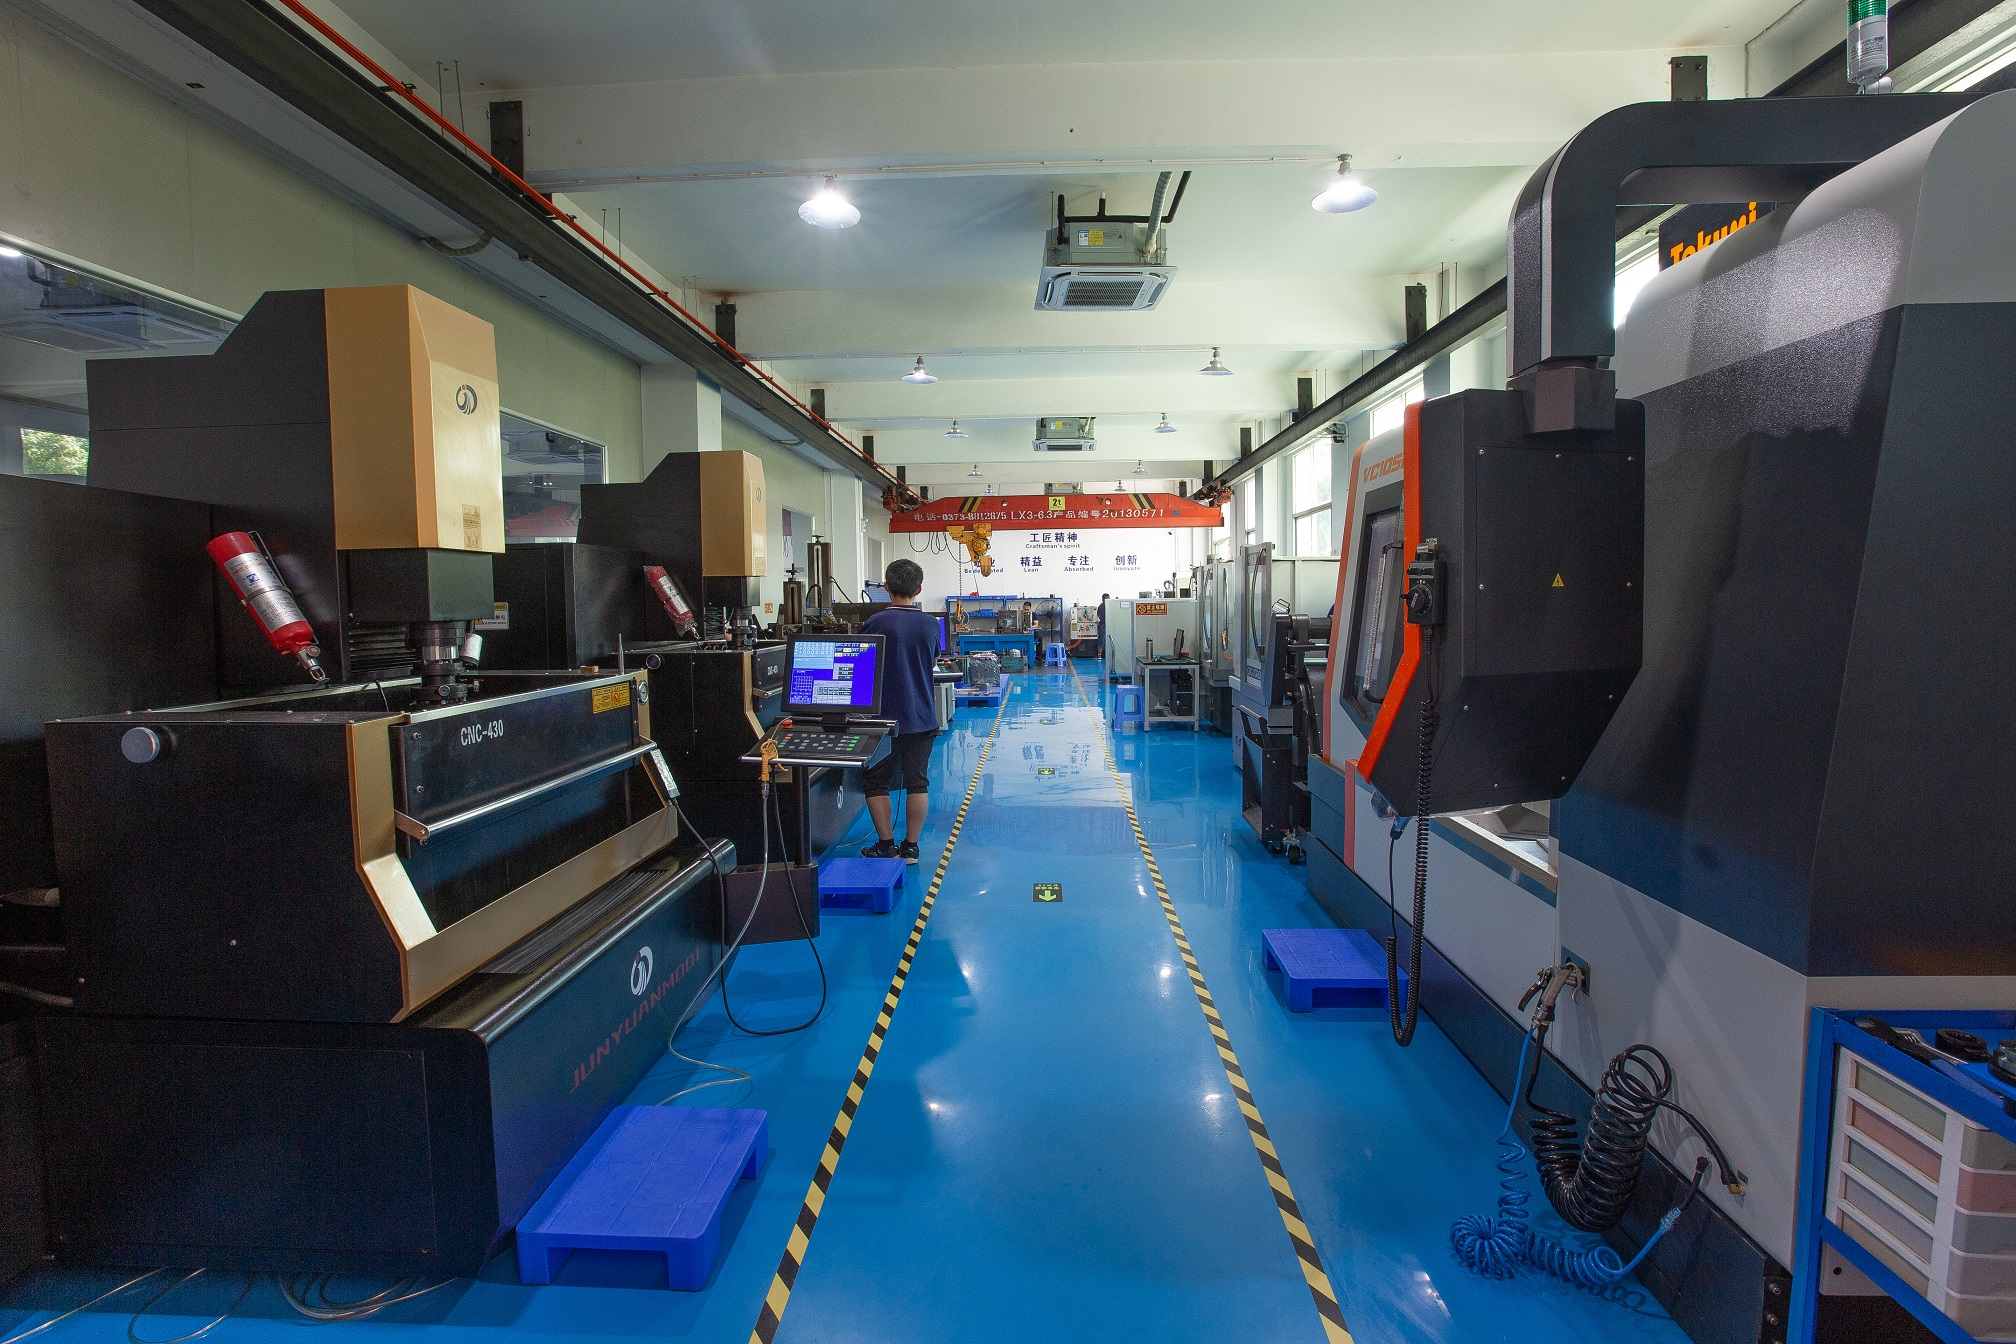
塑胶模具的结构组成是入行的第一课,也是后续设计、装配、维修的基础。一套完整的注塑模具通常由成型零件、浇注系统、导向机构、顶出机构、冷却系统、排气系统及模架等部分组成。成型零件包括型腔、型芯、镶件和滑块,直接决定制品的尺寸精度与外观质量;浇注系统从主流道、分流道到浇口,每一段的口径和长度都会影响熔体流动与保压效果。实际做模时,导向机构的导柱导套配合间隙一般控制在0.02~0.04mm,顶出机构的顶针与顶针孔单边间隙约0.01~0.02mm,间隙过大会跑飞边,过小则容易卡死。冷却水路与型腔表面的距离通常取15~25mm,太近影响模具强度,太远则冷却效率下降、成型周期拉长。
塑胶模具的分类方式很多,按成型工艺可分为注塑模、压塑模、挤塑模、吹塑模等,其中注塑模具在电子、家电、汽车零部件领域应用最广。按浇注系统形式又分大水口模(两板模)和细水口模(三板模):两板模结构简单、成本低,适合大批量单一品种;三板模能实现点浇口自动脱模,适合外观要求高、浇口位置受限的制品。按型腔数量还可分为单型腔和多型腔模具,多型腔模具的流道平衡设计是关键,各型腔充填时间偏差一般要求控制在5%以内,否则容易出现个别型腔缺胶或飞边。选哪种结构,最终要看产品批量、外观要求和成本预算,不能一味追求复杂结构。
钢材选型直接关系到模具寿命和制品质量。常见模具钢中,P20(预硬钢,硬度约HRC30~34)加工性好,适合中小批量、外观要求一般的制品;718H硬度略高、抛光性更好,常用于家电外壳类模具;NAK80硬度可达HRC38~42,镜面抛光性能优异,适合透明件和高光制品;S136耐腐蚀性强,适合PVC等腐蚀性塑料或高抛光要求的模具。对于大批量生产(如50万模次以上)的模具,型腔镶件可选用H13并做淬火处理,硬度提升到HRC48~52,耐磨性明显改善。钢材选型还要结合塑料特性,比如加玻纤的工程塑料对模具磨损大,型腔表面最好做氮化处理,氮化层深度一般0.1~0.15mm。
说到底,模具结构和工艺知识不是背出来的,而是在一次次试模、修模中磨出来的。设计阶段把结构定合理、钢材选对路,后期就能少走弯路;装配和调试阶段把配合间隙、冷却布局、排气槽位置这些细节抠到位,成型周期和良品率才有保障。对模具工程师而言,吃透结构组成、分类逻辑和钢材特性,再结合具体产品的批量与外观要求做取舍,才是真正能落地的技术功底。