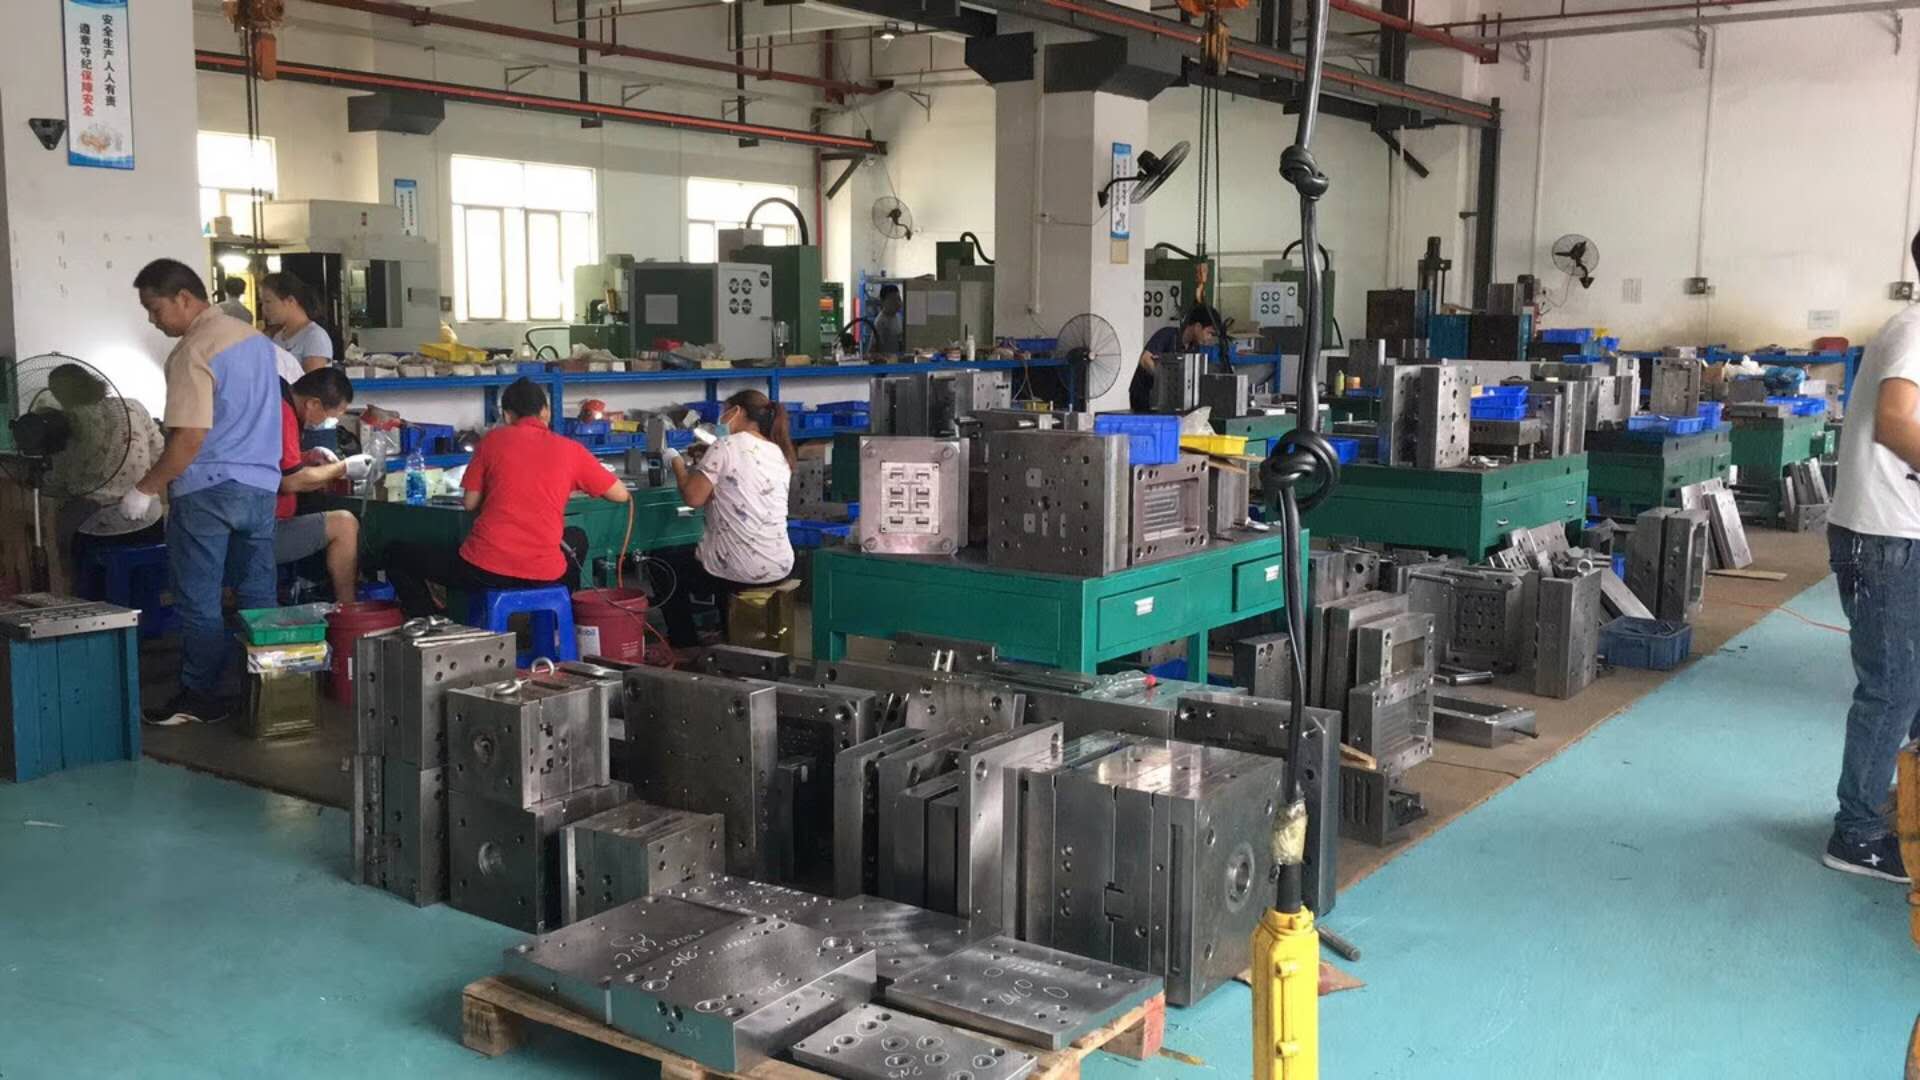
冲压说到底是靠模具和吨位把材料“分开”或“变形”。分离工序里,冲裁和切边最常见,刃口间隙必须按材料厚度来配——料厚1mm的冷轧板,双边间隙通常取料厚的8%~12%,即0.08~0.12mm;间隙偏小,刃口磨损快、断面毛刺高;间隙偏大,塌角大、剪切面粗糙。实际配模时还要看材料牌号,SPCC和不锈钢的间隙取值就不一样,不锈钢硬、回弹大,间隙得往上限靠。
成形工序主要是弯曲和拉深,这两类对吨位的要求比冲裁更“吃”设备。弯曲力按料厚、宽度和抗拉强度估算,拉深则要看压边力和拉深系数,筒形件首次拉深系数一般控制在0.5~0.6,系数太小容易拉裂。模具设计时,凸凹模圆角半径、压边圈间隙都得跟材料延伸率对上,否则试模阶段反复修模,工期和成本都压不住。
模具和吨位的匹配,核心是“力”算清楚。冲裁力F≈1.3×周长×料厚×抗剪强度,再叠加卸料力和推件力,选压力机时额定吨位要留20%~30%余量,不能卡着极限用。精密冲压件还讲究设备刚性和滑块精度,普通冲床下死点重复精度差,做0.1mm级公差的小件容易飘,条件允许优先上高速精密压力机或肘节式冲床。
报价阶段把模具结构、工序排样和吨位核算做扎实,后面少踩坑。材料利用率、模具寿命、检测手段(如断面毛刺高度、平面度)都要提前跟客户对齐,别等开模了再改间隙、换设备。精密冲压这行,功夫都在图纸和试模之前。