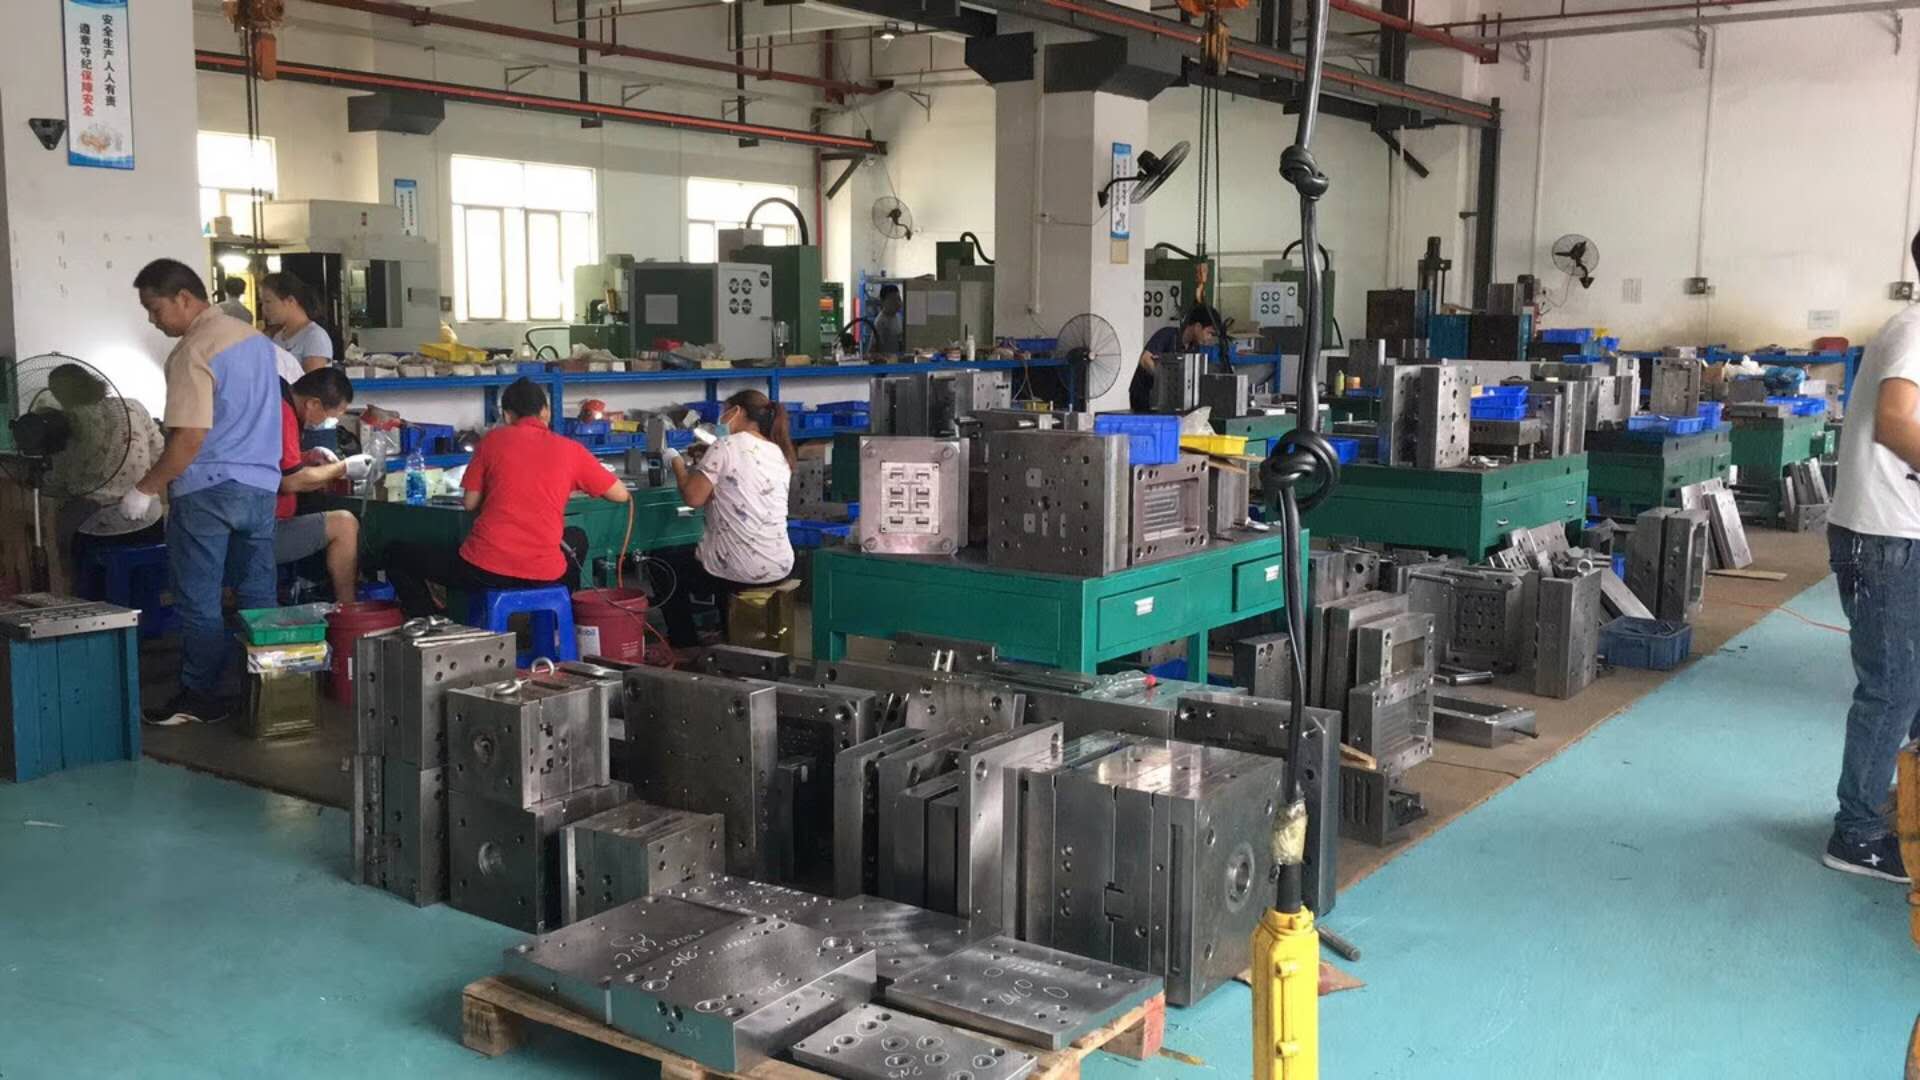
冲压加工按变形性质分为分离工序和成形工序两大类。分离工序是使板料沿封闭轮廓线相互分离,典型代表是落料、冲孔、切断和修边,模具设计时重点关注冲裁间隙的合理取值,一般取板厚的5%~10%,间隙过大断面毛刺明显,过小则模具磨损加剧。成形工序则是在不破坏板料完整性的前提下使其塑性变形,包括弯曲、拉深、翻边、胀形等,这类工序更考验对材料流动规律和回弹补偿的把握。
实际生产中,一套模具往往不是单一工序,而是多工序复合。比如落料拉深复合模,先冲裁出毛坯再直接拉深成形,减少了定位误差和周转时间。冲压件精度通常控制在IT10~IT12级,精密冲裁可达到IT7级。板厚公差、材料各向异性(尤其是拉深用冷轧板SPCC、SPCD)对成形质量影响很大,选材时不能只看牌号,还要核对轧制方向和力学性能报告。
模具结构上,分离类模具强调刃口强度和间隙均匀性,成形类模具则要重视圆角半径、压边力和润滑。以拉深为例,凸模圆角半径一般取板厚的4~8倍,凹模圆角取6~10倍,压边力过小会起皱,过大则拉裂。试模阶段建议用网格应变分析法观察材料流动,比凭经验反复修模效率高得多。另外,冲压设备吨位选择要留出20%~30%余量,避免闷车损伤模具。
把这些基础打牢,报价和工艺排样才有依据。很多模具前期出问题,不是结构画错了,而是对分离与成形的工艺边界认识不清。建议新手从简单落料模做起,逐步过渡到复合模和级进模,每一步都把间隙、圆角、压边力这些参数记录成册,积累下来就是自己的工艺数据库。