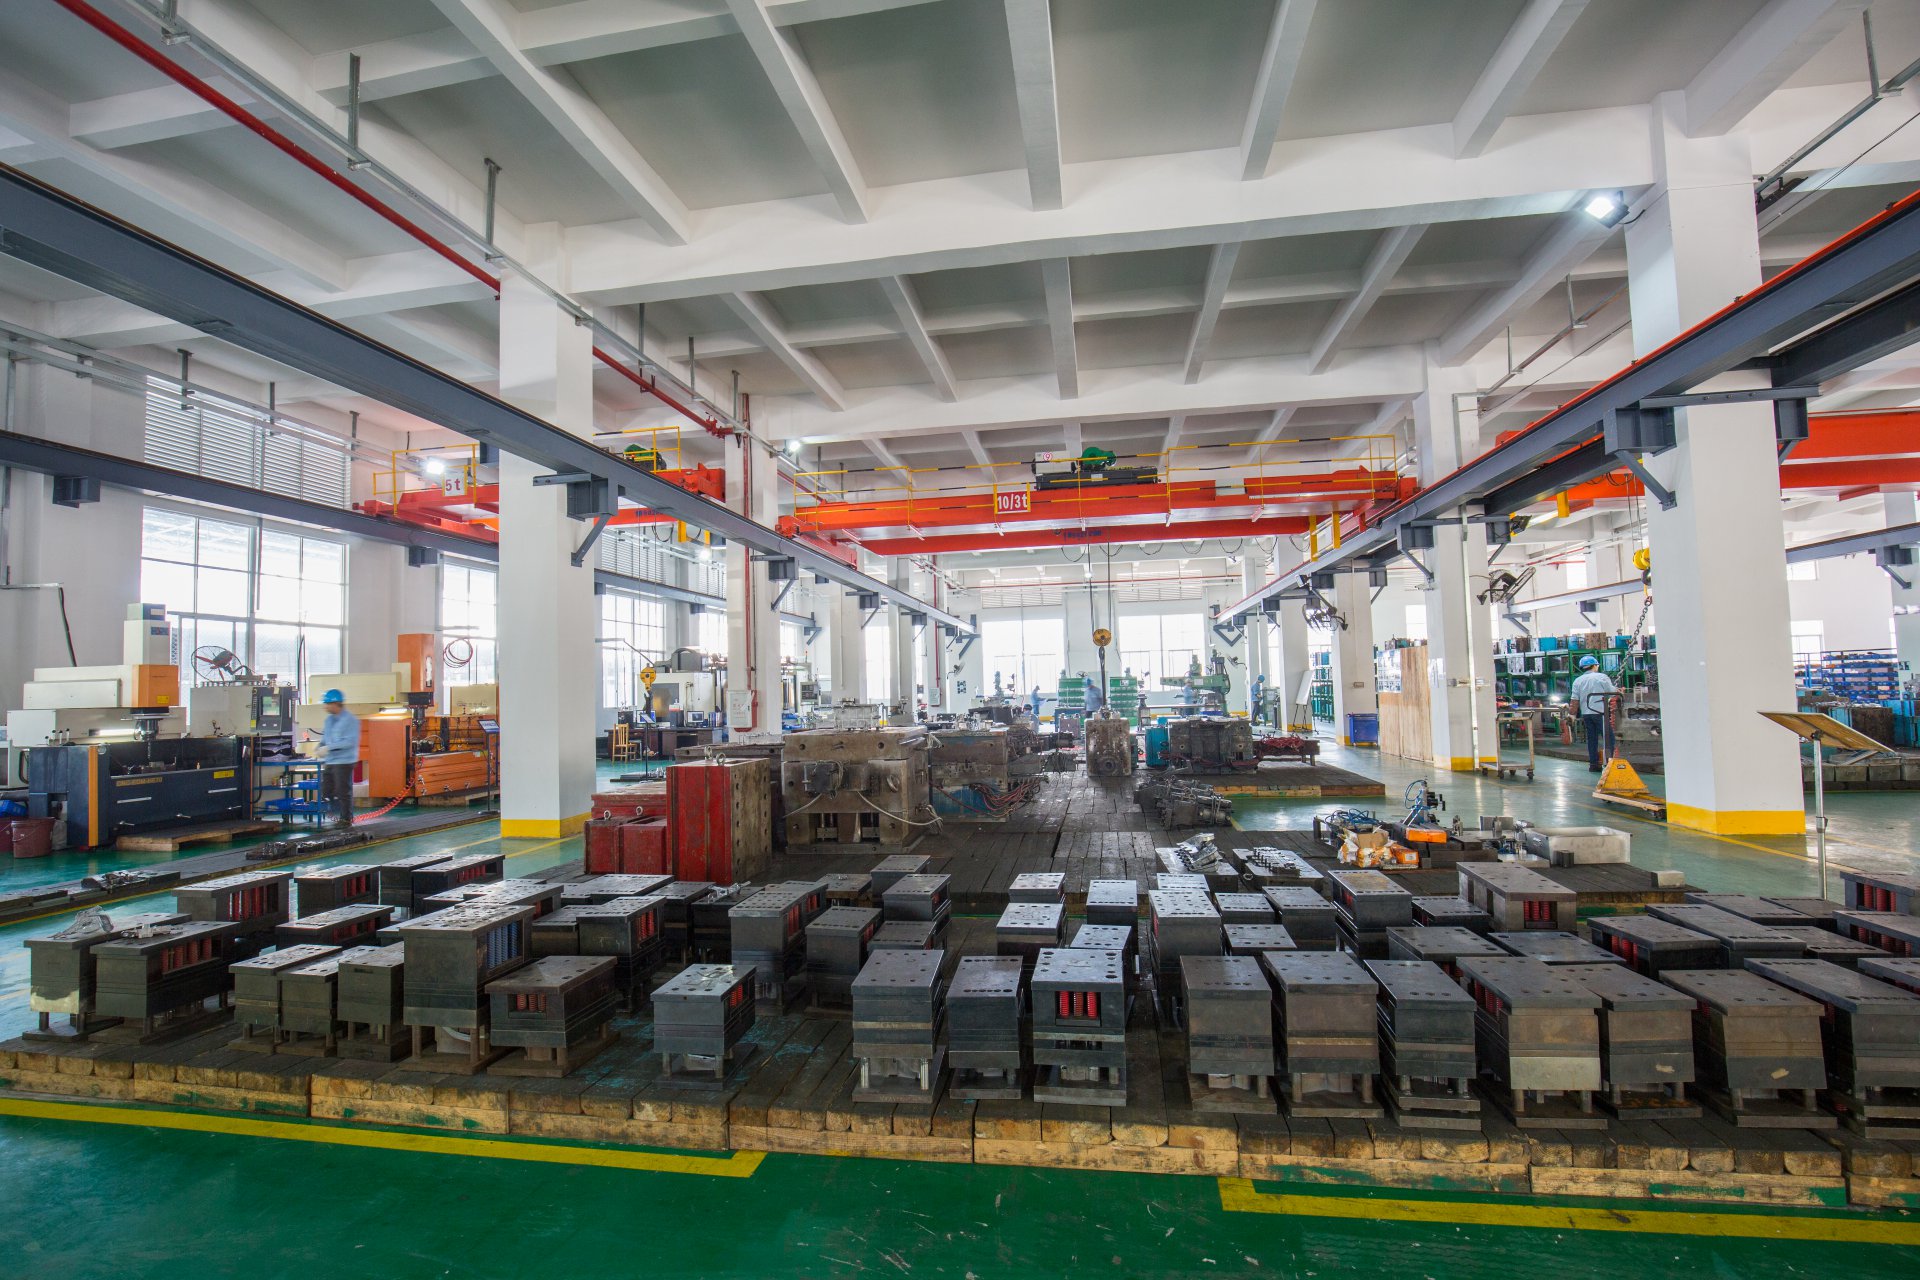
模具结构设计的核心在于分型面与浇注系统的确定。分型面位置直接影响脱模斜度、型腔排布和后续加工难度,一般优先选在塑件最大轮廓处,并保证飞边易于清理。浇注系统方面,主流道锥度通常取2°~4°,分流道截面按经验取φ4~φ6mm,具体需结合壁厚与流程比核算。冷却水路距型腔表面一般控制在15~25mm,间距取水管直径的3~5倍,这样才能兼顾冷却效率与模具强度。
制造环节要盯住几个关键工序。型腔型芯粗加工后需留0.3~0.5mm余量做精加工,热处理淬火硬度常见在HRC48~52区间,回火后必须充分时效以释放应力。电火花加工时,粗加工单边放电间隙约0.1~0.3mm,精加工可收至0.02~0.05mm,电极损耗要提前补偿。线切割割镶件时,穿丝孔位置和起割点应避开配合面,防止割痕影响装配精度。
装配阶段最容易被忽视的是配合公差与研配顺序。导柱导套配合通常取H7/g6或H7/h6,回程弹簧预压量按行程的15%~20%设定。滑块机构装配后需手动推拉检查,滑动面间隙控制在0.02~0.05mm,过大会产生飞边,过小易卡滞。顶出系统装配完成后应做空载试顶,顶针板动作顺畅、无偏载异响方可进入试模。
试模是验证结构与工艺的最后一关。首件重点检查飞边、缩痕、变形和顶白,记录注射压力、保压时间与模温数据并归档。模具交付前应完成至少300~500模次的连续试产,确认无异常磨损后再做表面处理与防锈。日常维护中,每5000模次检查一次导向件润滑和冷却水道流量,建立模具履历卡,把每次修模数据留档,后续复制或改模才有据可依。