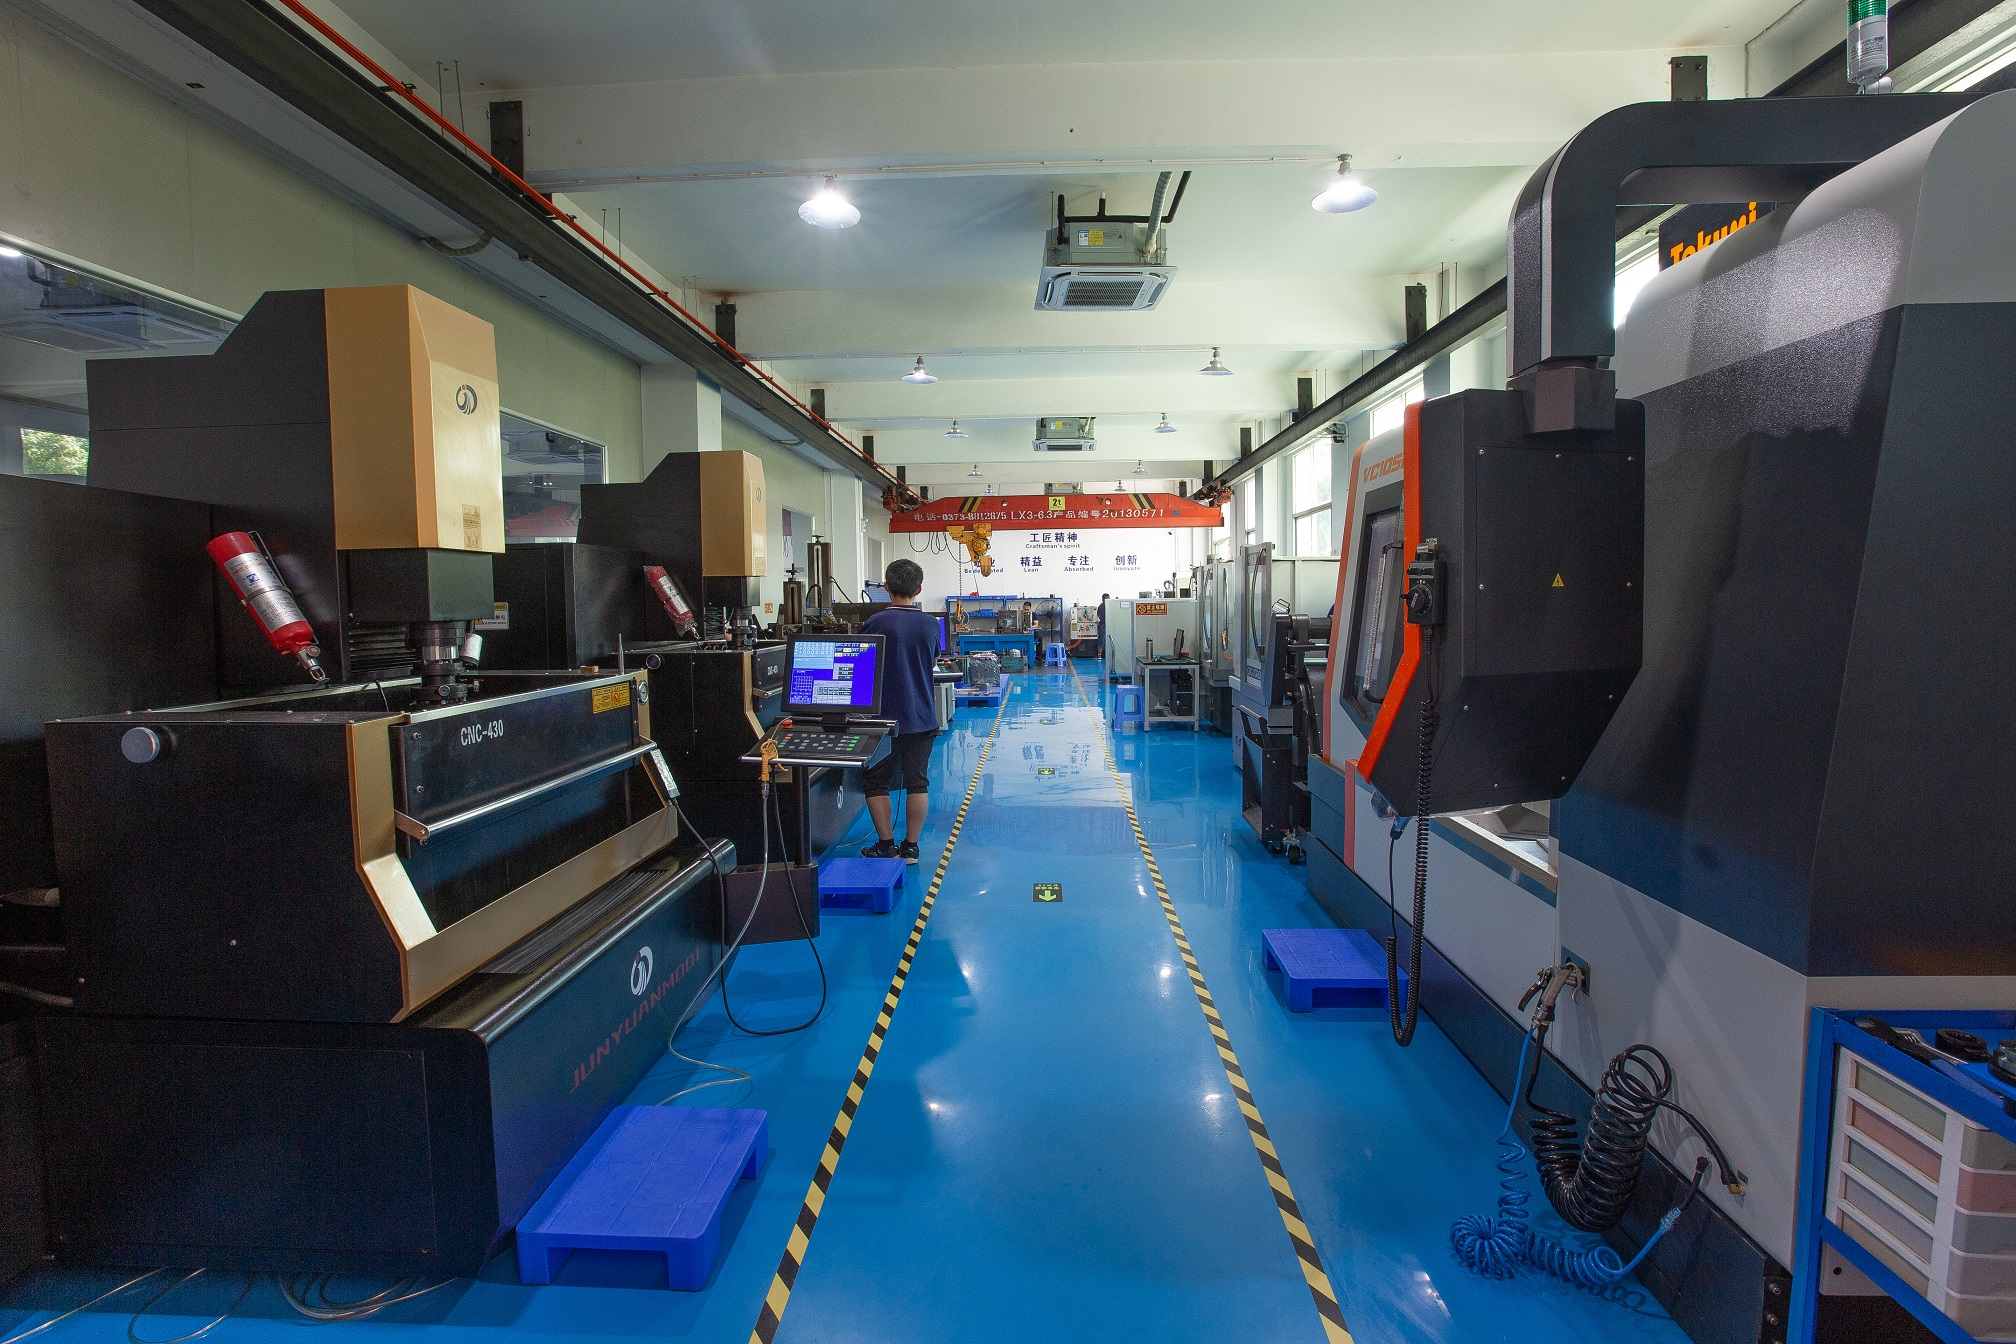
模具这行干久了,越发觉得基础知识的扎实程度直接决定解决问题的能力。模具本质上是工业生产中用来批量成型产品的工具,按成型工艺可分为注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模等几大类。不同类别的模具在结构、材料和设计逻辑上差异很大,比如注塑模要重点考虑熔体流动与冷却系统,冲压模则更关注刃口间隙和卸料结构。选对模具类型,是产品开发第一步就要定下来的事。
从结构上看,一副完整的模具通常由成型零件、浇注系统、导向机构、顶出机构、冷却系统和模架等部分组成。成型零件直接决定产品尺寸和外观,加工精度往往要求控制在0.01mm级别;导向机构保证合模精度,导柱导套的配合间隙一般控制在0.02mm以内。冷却水道布置是否合理,直接影响成型周期和产品变形量,实际生产中冷却时间常占整个注塑周期的60%以上,这块设计不到位,效率和质量都上不去。
模具材料的选择同样关键。常见的有P20、718、H13、S136等,P20适合中小批量注塑模,H13多用于压铸模和热作场合,S136则因耐腐蚀性好常用于透明件或腐蚀性塑料的成型。热处理硬度要根据产品批量来定,批量大的模具淬火硬度通常做到HRC48-52。另外,模具设计阶段就要考虑排气、脱模斜度和收缩率补偿,ABS的收缩率一般在0.4%-0.7%,PP则在1.0%-2.5%之间,这些数据拿不准,试模时就得反复修模。
说到底,模具是个系统工程,设计、加工、装配、试模每个环节都环环相扣。日常工作中多积累材料参数、多跑试模现场、多总结修模记录,比死记理论管用得多。把基础打牢,遇到复杂结构或高精度要求时才不至于手忙脚乱,这也是每个模具人绕不开的成长路径。