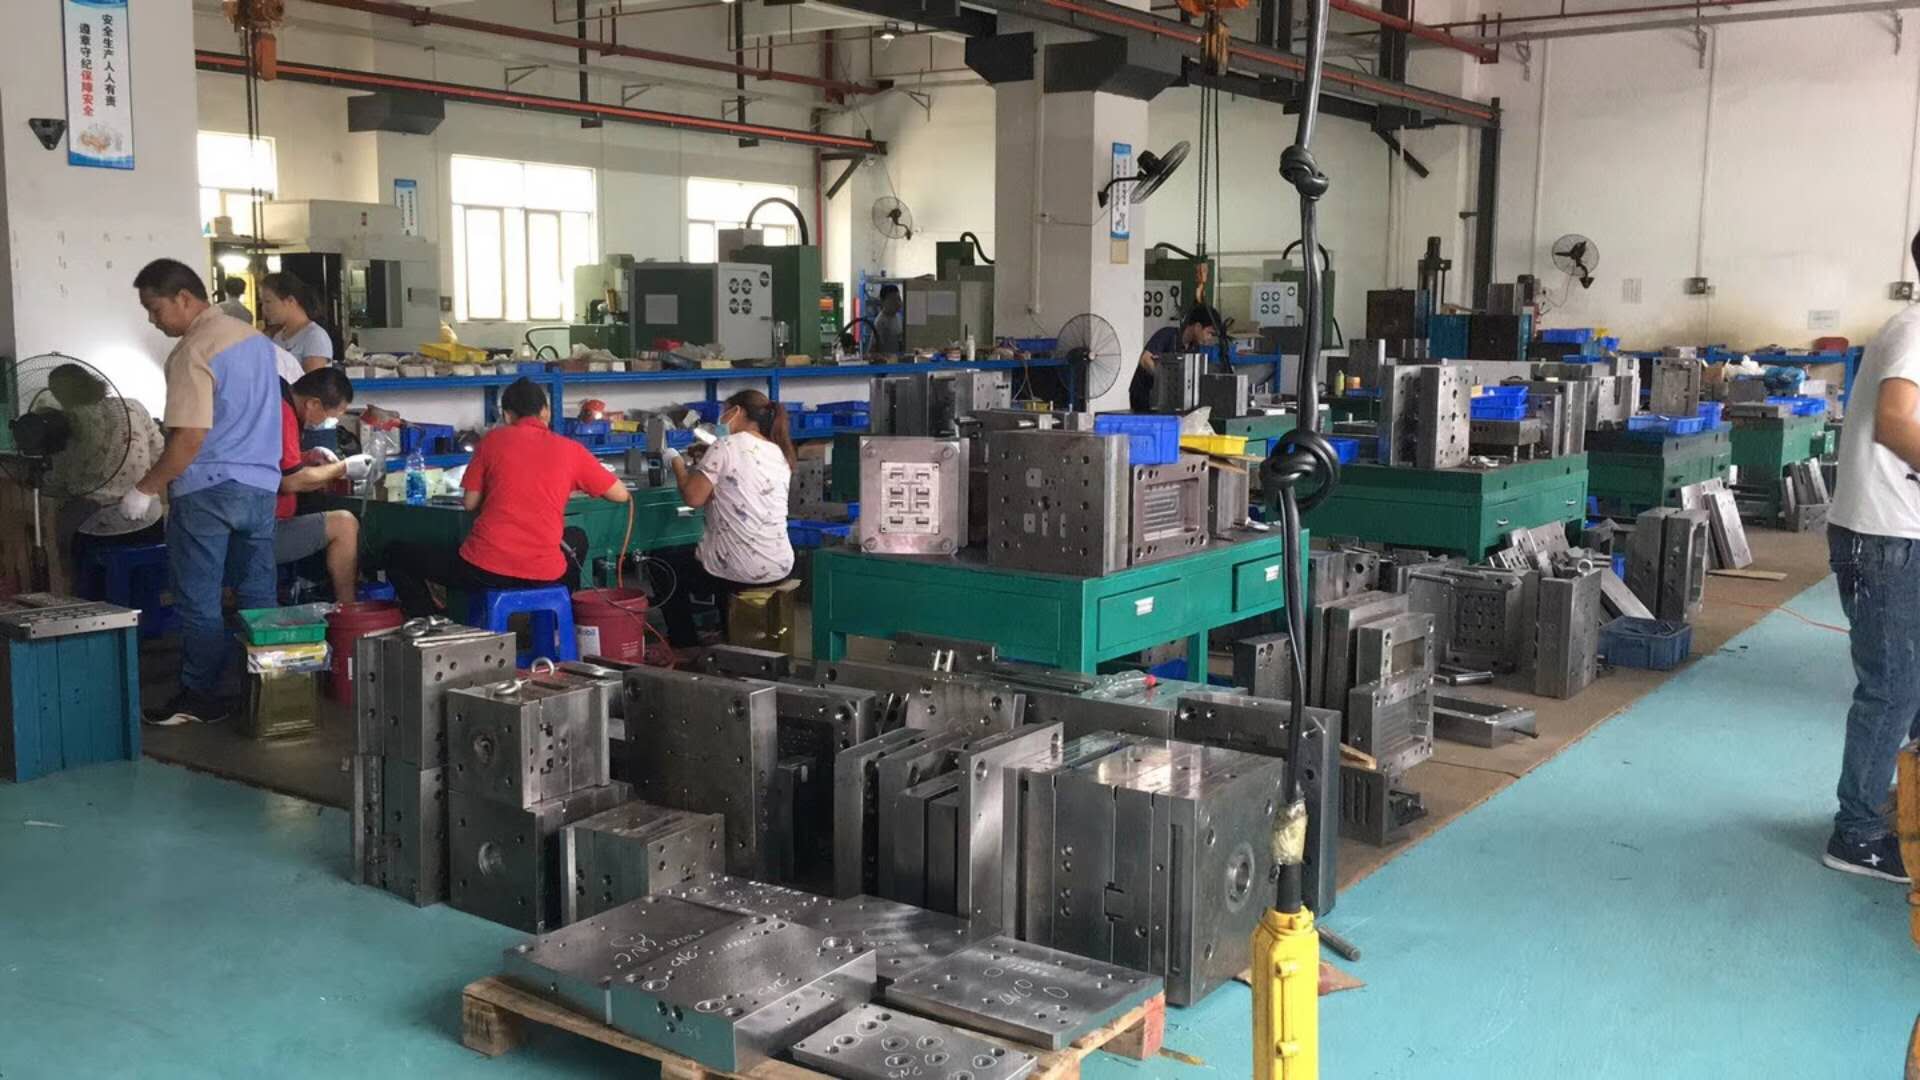
干注塑这行多年,见过不少新人上来就盯着注塑机面板调参数,结果不是缺胶飞边就是顶白开裂,折腾一天也打不出合格件。问题往往不在注塑机,而在模具本身。注塑模具按结构大致分四类:两板模、三板模、热流道模和叠层模。两板模是最基础的,结构简单、成本低,适合大批量浅腔产品;三板模多了块中间板,能实现点浇口自动断料,适合外观要求高的件;热流道模没有冷流道废料,省料省周期,但温控和阀针维护是难点;叠层模等于把两套模具叠起来,产能翻倍,但对注塑机锁模力和模板平行度要求极高。搞不清这些结构差异,调参就是盲人摸象。
模具结构定了,接下来才是参数调试。行业内常说的“十步调试法”,核心逻辑是从锁模到保压逐步收敛。第一步确认锁模力,一般按产品投影面积乘以材料系数估算,PP料约0.3-0.5吨/平方厘米,PC料要到0.5-0.8;第二步设定料筒温度,比如ABS通常230-260℃,PC要280-310℃,温度不到流动性差,过了又分解;第三步射胶速度分段,薄壁件快射、厚壁件慢射,避免喷射纹;第四步切换点位置,一般设在95%-98%充填处;第五步保压压力,通常是射胶压力的50%-70%;第六步保压时间,以浇口冻结为准;第七步冷却时间,占整个周期的60%-70%;第八步顶出速度与行程,防止顶白;第九步储料背压,一般5-15bar;第十步才是微调周期。每一步都跟模具结构挂钩,比如热流道模的保压时间就要比冷流道短,否则浇口处容易拉丝。
实际车间里,最怕的是“一套参数打天下”。同一副模具换台注塑机,锁模力、射胶响应、止逆环磨损程度都不一样,参数必须重新验证。举个常见案例:某家电面壳模具,两板模、1模2腔、PC/ABS合金料,壁厚2.2mm,原来在150吨机上打得好好的,换到180吨机后出现飞边。原因不是参数照搬,而是180吨机锁模力实际偏大,模板变形量不同,后来把锁模力从120吨降到95吨,飞边消失。所以调参前先确认模具分型面贴合状态、排气槽深度(一般0.02-0.03mm)、顶针复位是否顺畅,这些基础没做好,参数调出花来也没用。
说到底,注塑是个系统活,模具是骨头,参数是肌肉,骨头不正肌肉再练也白搭。新人入行,建议先跟着钳工师傅拆两套模,搞清楚浇口、流道、冷却水路和顶出结构,再上机调参,心里才有底。别急着背参数表,先学会看模具状态,那才是少走弯路的真本事。