注塑成型看起来简单,就是把塑料熔化后打进模具里冷却定型,但实际调机时每个环节都卡得很死。先说注射速度,它直接决定熔体在型腔里的流动状态。速度太慢,前端熔体冷却变粘,容易造成缺料或熔接痕明显;速度太快,又容易产生喷射纹和排气不良。一般薄壁件(壁厚小于1mm)建议采用中高速注射,配合多级射速切换,在浇口附近慢速通过,避免剪切过热,进入型腔后快速填充。熔融温度方面,以常用的ABS为例,料筒温度通常设在220~250℃,PA66则在280~300℃,具体要看材料牌号和流动比,温度每升高10℃,熔体粘度大约下降15%~20%,但过高会导致材料降解,影响产品强度。
保压和冷却这两个阶段往往是决定尺寸精度的关键。保压压力一般取注射压力的50%~80%,保压时间以浇口冻结为准,浇口没冻住就卸压,型腔里的熔体会倒流,产品出现缩痕。冷却时间通常占整个成型周期的60%~70%,模具设计时冷却水路离型腔表面建议控制在15~25mm,太近容易导致局部过冷,太远则冷却不均。实际调机时,可以用模温机把动定模分别控制在不同的温度,比如动模80℃、定模60℃,来平衡收缩差异,减少翘曲。
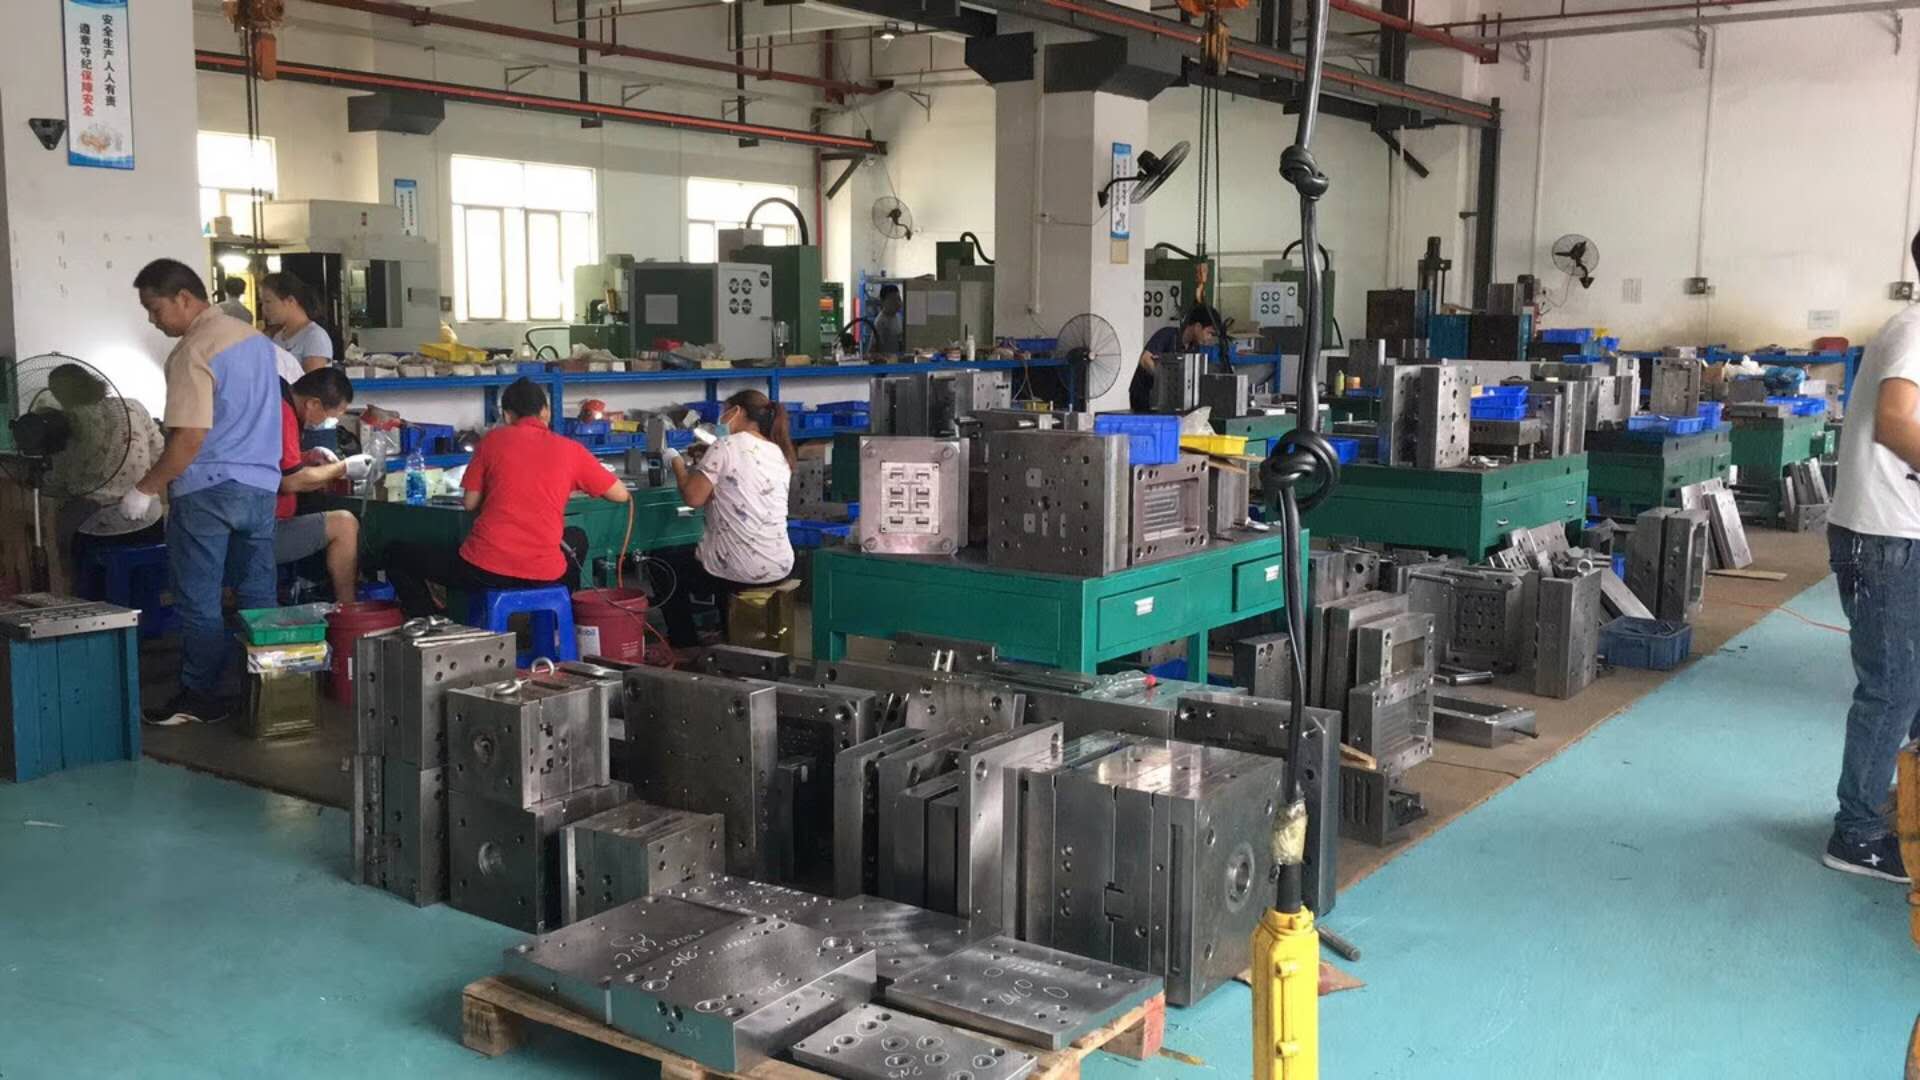
模具结构对工艺窗口的影响也很大。浇口位置和数量决定了熔体流动路径,如果浇口开在薄壁处,充填阻力大,就需要更高的注射压力。排气槽深度一般控制在0.02~0.03mm,太深会跑飞边,太浅排气不畅,产品容易烧焦。顶出系统也要配合冷却时间,顶得太早产品还没定型,顶白或顶穿;顶得太晚,脱模阻力大,产品变形。实际生产中,建议每套模具都做一次成型窗口试验,用短射法找到填充平衡点,再逐步优化保压和冷却曲线。
说到底,注塑调机没有万能参数,只有针对具体产品和模具的匹配方案。材料批次、模温、环境湿度甚至停机时间都会影响实际表现。建议在试模阶段就把注射速度、熔融温度、保压切换点、冷却时间这四个核心参数记录清楚,形成工艺卡,后续换料或修模时才有据可依。模具工程师和注塑技师配合得越紧密,调试周期就越短,废品率也越低。