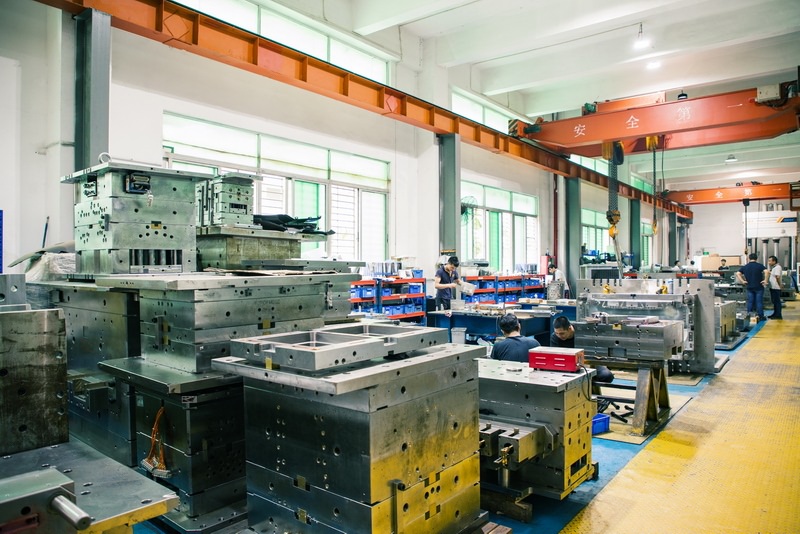
模具这行,说白了就是“工业之母”,没有模具,大批量生产就是空谈。按成型方式分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模,还有冶炼用的各类模子。注塑模用得最广,主要看分型面、浇注系统、冷却系统和顶出系统这四大块。分型面选不好,产品飞边、拉伤全来了;冷却水道排布不均,成型周期就得拉长,尺寸也稳不住。冲压模则更看重间隙配合和导向精度,间隙差个0.02mm,毛刺和断面质量就明显不一样。
一套模具的结构,远不止型腔和型芯。模架、滑块、斜顶、镶件、排气槽,每个细节都影响寿命和良率。比如深腔件不加排气,烧焦是迟早的事;滑块配合面没做耐磨处理,跑个几万模次就松了。材料上,型腔常用P20、718、NAK80,高光透明件得上S136或SKD61,热处理硬度一般做到HRC48-52。模具寿命从几万模次到上百万模次不等,关键看钢材、热处理和日常保养。
说到报价,很多新手只盯着钢材重量算钱,这远远不够。一套模具的成本包括:材料费、加工费(CNC、EDM、线切割、磨床)、热处理、标准件、试模费、管理费和利润。加工工时往往是大头,复杂滑块和深腔放电能占总成本三到四成。报价时还要看产品精度要求、模具寿命要求和交期,急单加价是行规。建议按“材料+加工+热处理+试模+管理”分项列,客户看得明白,自己也少扯皮。
总之,模具这行没有捷径,分类要清、结构要熟、报价要细。平时多下车间看试模,多跟钳工师傅聊配合间隙,比翻十本手册都管用。把基础打牢了,后面不管是做设计、跟项目还是谈价格,心里都有底。