报价技巧
📅 2026-10-05
冲压工艺全解析:从塑性变形到模具选型实战
摘要: 冲压是靠压力机和模具对板材、带材、管材和型材等施加外力,使之产生塑性变形或分离,从而获得所需形状和尺寸的加工方法。在实际车间里,这套工艺的核心就两件事:一是让材料按预期流动,二是控制分离面的质量。比如一块1.5mm厚的冷轧板,落料时冲裁间隙通常取料厚的8%~12%,间隙放大了断面毛刺就压不住,放小了模具磨损快、崩刃风险直线上升。
冲压按温度分冷冲和热冲,按工序分分离与成形两大类。分离工序里,冲孔和落料的区别在于:冲孔保孔、落料保外形,模具设计时凹模刃口尺寸的确定逻辑正好相反。成形工序则包括弯曲、拉深、翻边、胀形等。拿拉深来说,一个直径100mm、高50mm的圆筒件,如果一次拉深系数低于0.5,基本就得考虑两次拉深加中间退火,否则筒壁起皱或底部拉裂跑不掉。
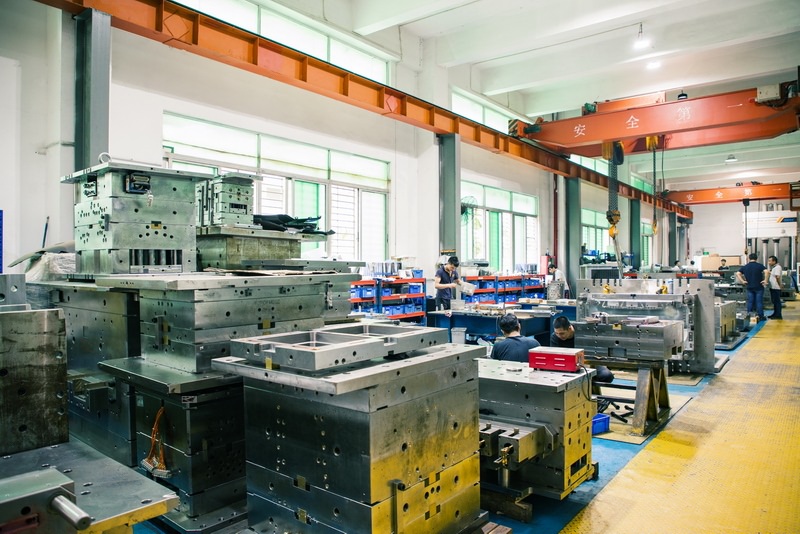
模具结构上,冲压模分单工序模、复合模和级进模。批量小于5000件,单工序模配普通冲床最划算;月产10万件以上,级进模配高速冲床才是正路。级进模的步距精度一般控制在±0.005mm以内,导柱导套间隙取0.01~0.02mm,卸料板与凸模的单边间隙0.01mm左右。材料方面,Cr12MoV和SKD11是常用模具钢,淬火硬度58~62HRC,冲不锈钢时建议上粉末高速钢,寿命能翻两三倍。
报价时别只盯着材料费。一套中等复杂度的级进模,设计工时约占15%,加工(线切割、CNC、电火花)占45%,标准件和热处理各占10%,调试占20%。冲压件单价则要算上料费、模具摊销、冲床台时费和废品率。记住一条:冲压工艺的利润藏在模具精度和材料利用率里,排样时多省2%的料,一年下来够买台新磨床。