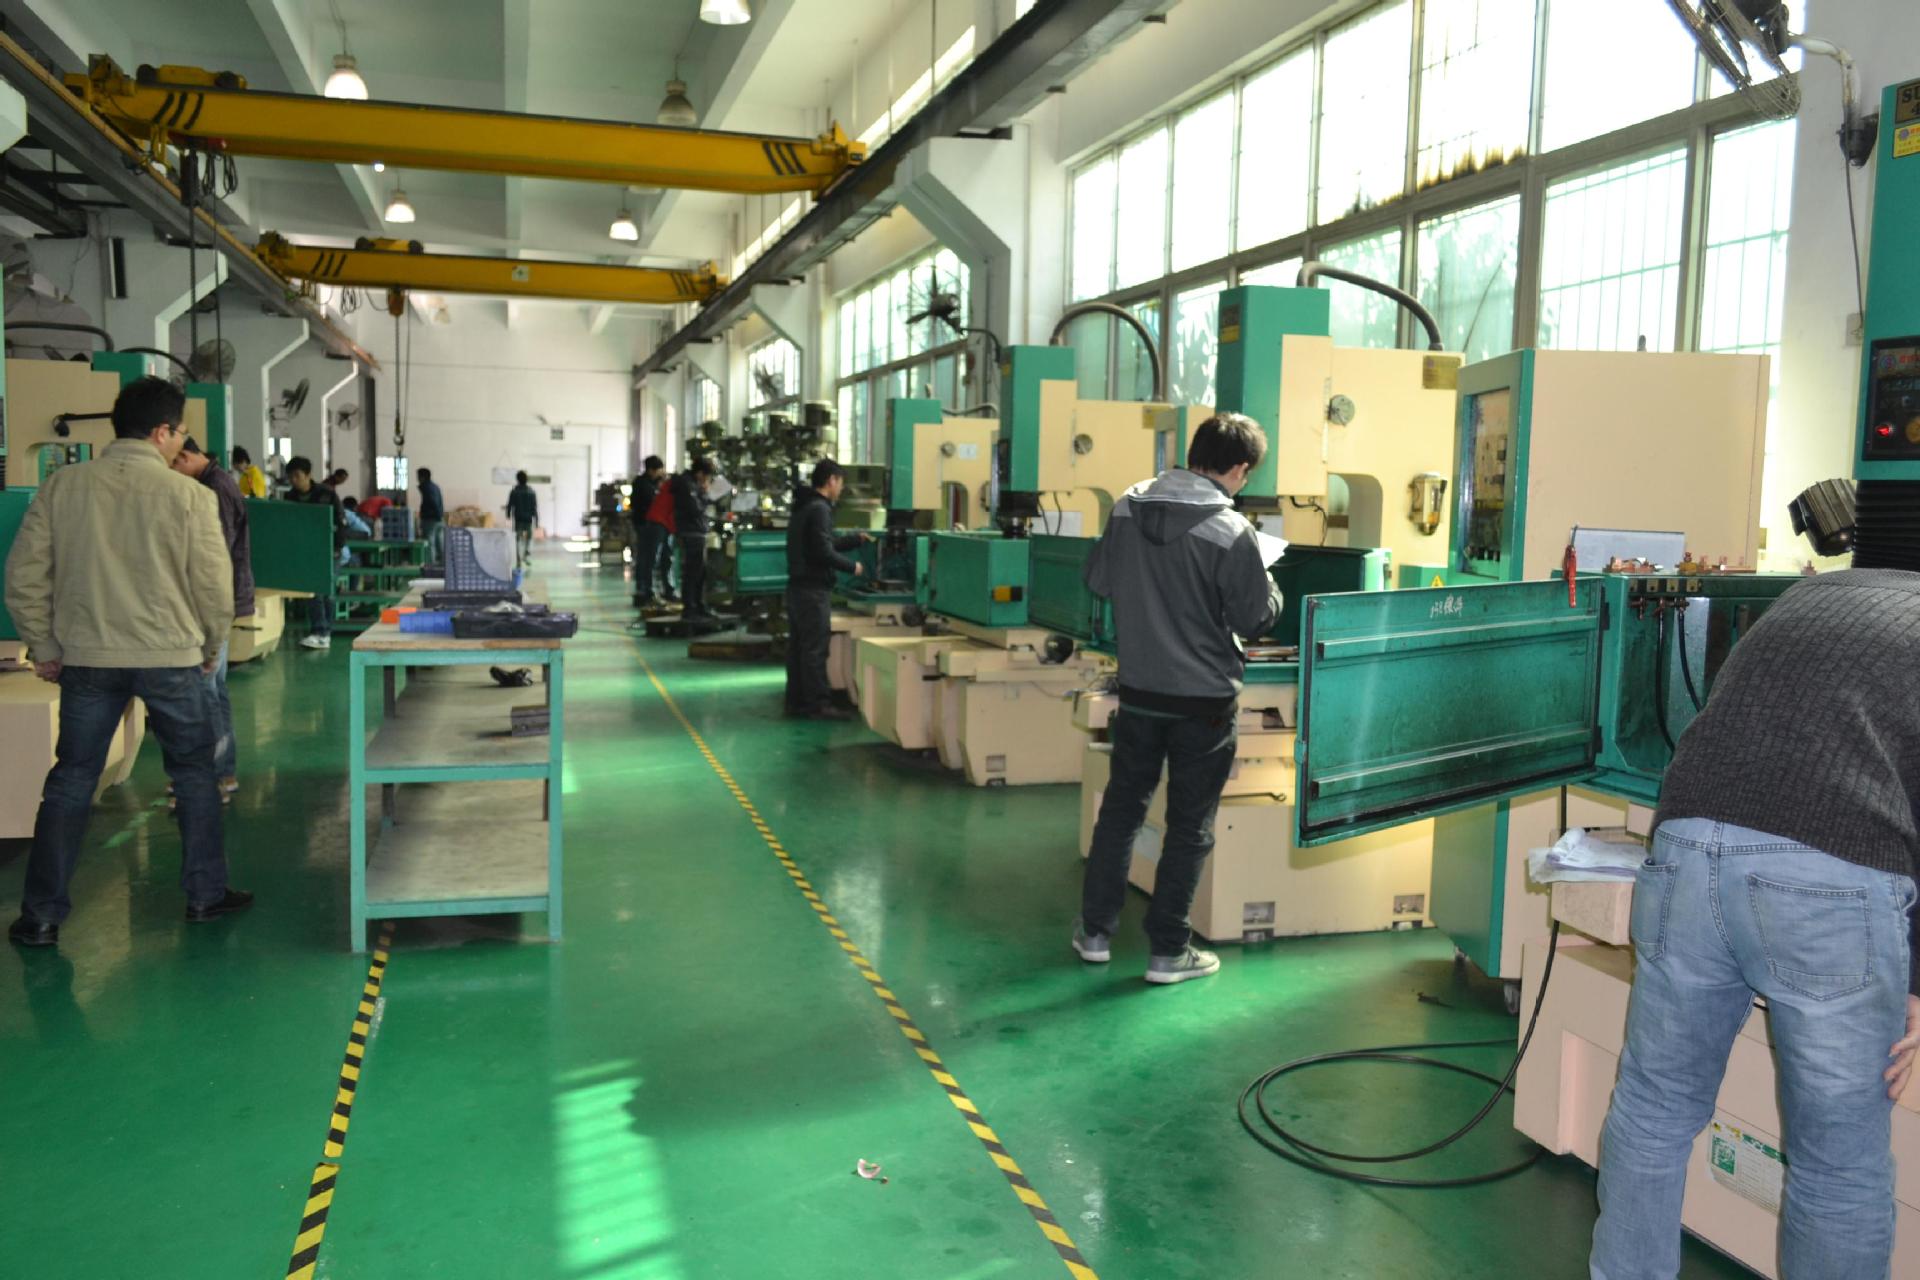
制造环节,模架选标准龙记或明利,A板、B板厚度按型腔深度加20-30mm余量。CNC粗加工留0.3-0.5mm余量,精加工用R0.8或R0.4刀具清角,火花位取0.05-0.1mm/单边。深腔部位要加撑头,防止注塑时模板变形。滑块和斜顶的配合间隙控制在0.02-0.04mm,斜顶角度一般取3-8°,角度太大容易卡死。热处理方面,718H预硬钢无需淬火,NAK80抛光性好,适合透明件。
装配时先装导柱导套,保证合模顺畅,再装顶针板,检查顶出是否平稳。试模前要测模温,一般ABS模温60-80℃,PC要80-100℃。首件检查重点看飞边、缩水、熔接痕位置。如果出现粘模,优先检查脱模斜度,通常取0.5-1°,皮纹面要加到1.5-2°。批量生产时每5000模次保养一次,清理排气槽,深度0.02-0.03mm,否则容易烧焦。
实际做模,经验比理论更管用。比如小型芯用慢走丝割一修二,配合面留0.01mm过盈,敲进去就不会掉。冷却水路的隔水片要伸到水道中心,偏了会局部过热。记住:模具是调出来的,不是装出来的。多试几套参数,找到那个稳定的窗口,比什么都实在。