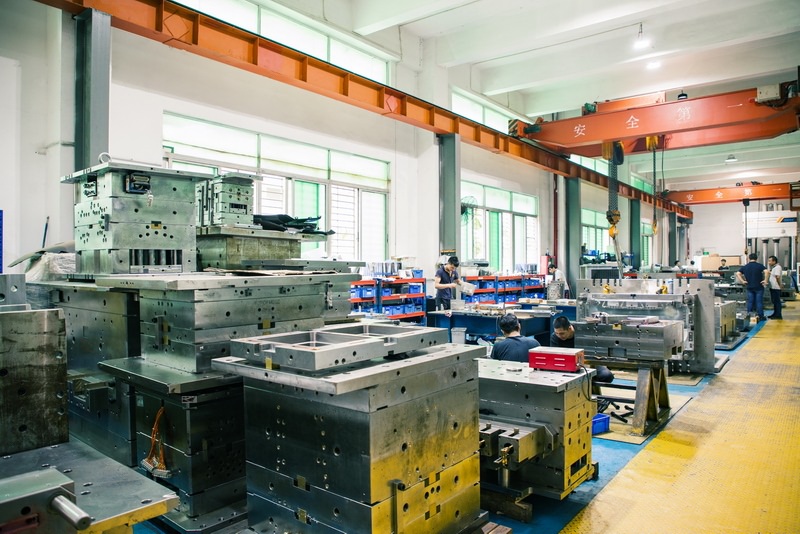
注塑是模具行业最熟悉的工艺,模具成本通常占产品总成本的15%-30%。一套普通注塑模寿命约30万-50万模次,精密模可达100万次以上。工艺核心在于控制熔体温度(200-300℃)、注射压力(80-150MPa)和保压时间。模具设计时需重点考虑浇口位置、冷却水道布局和脱模斜度(通常1-3°)。挤出工艺则用于连续型材,如管材、板材,模具为机头结构,口模间隙直接决定壁厚,常见HDPE管材挤出速度约0.5-2m/min。旋转成型适合大型中空件,模具成本低但周期长,每件加热冷却循环约10-30分钟。
吹塑分挤出吹塑和注射吹塑,前者占吹塑制品80%以上,用于生产PE、PP瓶类。模具为两瓣式,型腔表面需做喷砂处理以利于排气。吸塑模具最简单,常用石膏、树脂或铝模,真空度控制在0.05-0.08MPa,成型深度与宽度比不宜超过1:1,否则需加助压柱。模压成型多用于热固性塑料,如酚醛树脂,模具需加热至150-180℃,压力10-30MPa。压延成型生产PVC片材,辊筒温度梯度控制是关键,通常从第一辊到最后一辊递减20-30℃。
发泡成型分化学发泡和物理发泡,EPS发泡模具需设排气孔,蒸汽压力0.4-0.6MPa,模内冷却时间约3-8分钟。吹膜工艺中,吹胀比控制在2-4倍,牵引比4-6倍,霜线高度影响薄膜透明度。滚塑模具常用钢板焊接,壁厚3-6mm,加热炉温度300-350℃。搪塑模具为电铸镍壳,厚度2-5mm,用于汽车仪表板表皮。蘸塑模具需预热至200-250℃,浸入PVC糊料后塑化。每种工艺对模具材料、表面处理和冷却系统都有不同要求,选型时需综合评估批量、成本和精度。
实际生产中,注塑和挤出占塑料制品总量70%以上,但吹塑、吸塑在包装领域不可替代。模具工程师需掌握各工艺的收缩率范围:注塑ABS约0.4%-0.7%,PP约1.0%-2.5%,PE吹塑约1.5%-3.0%。建议在设计阶段用模流分析软件验证浇口和冷却,试模时重点记录保压曲线和模温波动。掌握这23种工艺的模具特点,能帮你快速判断产品该用哪种成型方案,少走弯路。