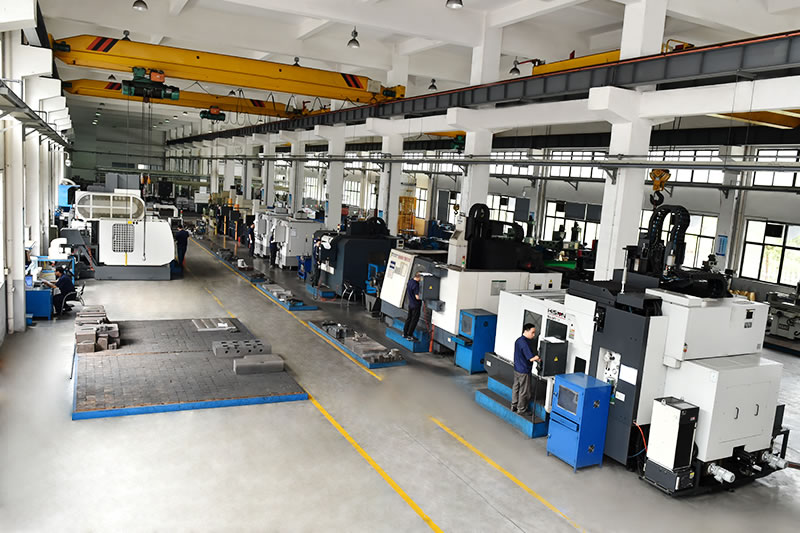
冲压这行干久了,越来越觉得它不像表面看起来那么简单。所谓冲压,本质就是靠压力机和模具对板材、带材、管材这些原材料施加外力,让它发生塑性变形或者直接分离,最终得到我们想要的形状和尺寸。听起来就一句话的事,但真正落到车间里,每一个环节都马虎不得。压力机的吨位选型、模具的间隙配合、材料的回弹控制,哪一项出了问题,出来的件就是废品。2021年那会儿行业里讨论冲压工艺的帖子不少,但真正把技术细节讲透的并不多,今天我就结合自己这些年的实操经验,把这事再捋一捋。
先说说我们平时常见的那些零件是怎么冲出来的。拿一个简单的汽车结构件来说,从卷料开卷、校平,到送料机把料带精准送进模具,再到压力机一个行程下去完成落料、冲孔、弯曲甚至拉深,整个过程可能不到两秒钟。这里面模具的设计才是真正的核心——连续模的排样怎么排、步距怎么定、导正销放在哪个位置,直接决定了料带的利用率和模具寿命。我们厂里之前做一款电器外壳,材料是SPCC冷轧板,厚度0.8mm,一开始排样没优化好,材料利用率只有62%,后来调整了搭边值和工序排列,硬是提到了78%,一年下来省下的材料费相当可观。
再往细里说,冲压工艺里最让人头疼的就是回弹和毛刺。材料越薄、强度越高,回弹越难控制,尤其是现在高强钢用得越来越多,有时候一套模具试模要反复修好几次。我们通常的做法是在模具上预留回弹补偿角,或者通过调整压边力和拉深筋的布置来改善。毛刺这块,关键在模具间隙——间隙大了毛刺高,间隙小了模具磨损快,一般取材料厚度的8%到12%作为合理区间。另外,冲压油的选择也不能忽视,粘度太高的油清洗麻烦,太低又起不到润滑和冷却作用,我们车间现在用的是挥发型冲压油,兼顾了润滑和后续焊接的要求。
说到底,冲压是一门实践性极强的技术,书本上的公式和参数只是起点,真正的功夫都在试模和量产中一点点磨出来。模具的日常保养、压力机的定期检修、操作工的规范作业,每一个细节都影响着最终产品的质量和成本。希望这些经验对正在一线摸爬滚打的同行们有点帮助,也欢迎大家一起交流,把冲压这件事做得更扎实。