报价技巧
📅 2026-09-28
冲压工艺基础知识:从材料变形到模具选型的关键要点
摘要: 冲压加工的核心在于利用压力机与模具对金属板材施加外力,使其发生塑性变形或分离。在实际生产中,材料利用率、模具寿命和冲压速度直接决定成本。以常见的SPCC冷轧板为例,厚度0.5~3.0mm的板材在冲裁时,单边间隙通常取料厚的5%~8%,间隙过大易产生毛刺,过小则加速模具磨损。一套级进模的寿命往往在50万~200万次之间,具体取决于材料硬度和模具钢选型。
冲压工序主要分为分离与成形两大类。分离工序包括冲孔、落料、切断等,成形工序则有弯曲、拉深、翻边、胀形等。以拉深为例,当拉深系数小于0.5时,通常需要多次拉深并配合中间退火,否则筒壁易开裂。模具设计时,凸凹模圆角半径一般取料厚的4~8倍,压边力需精确控制,否则起皱或拉裂会同时出现。这些参数在报价阶段就必须估算,否则后期改模成本极高。
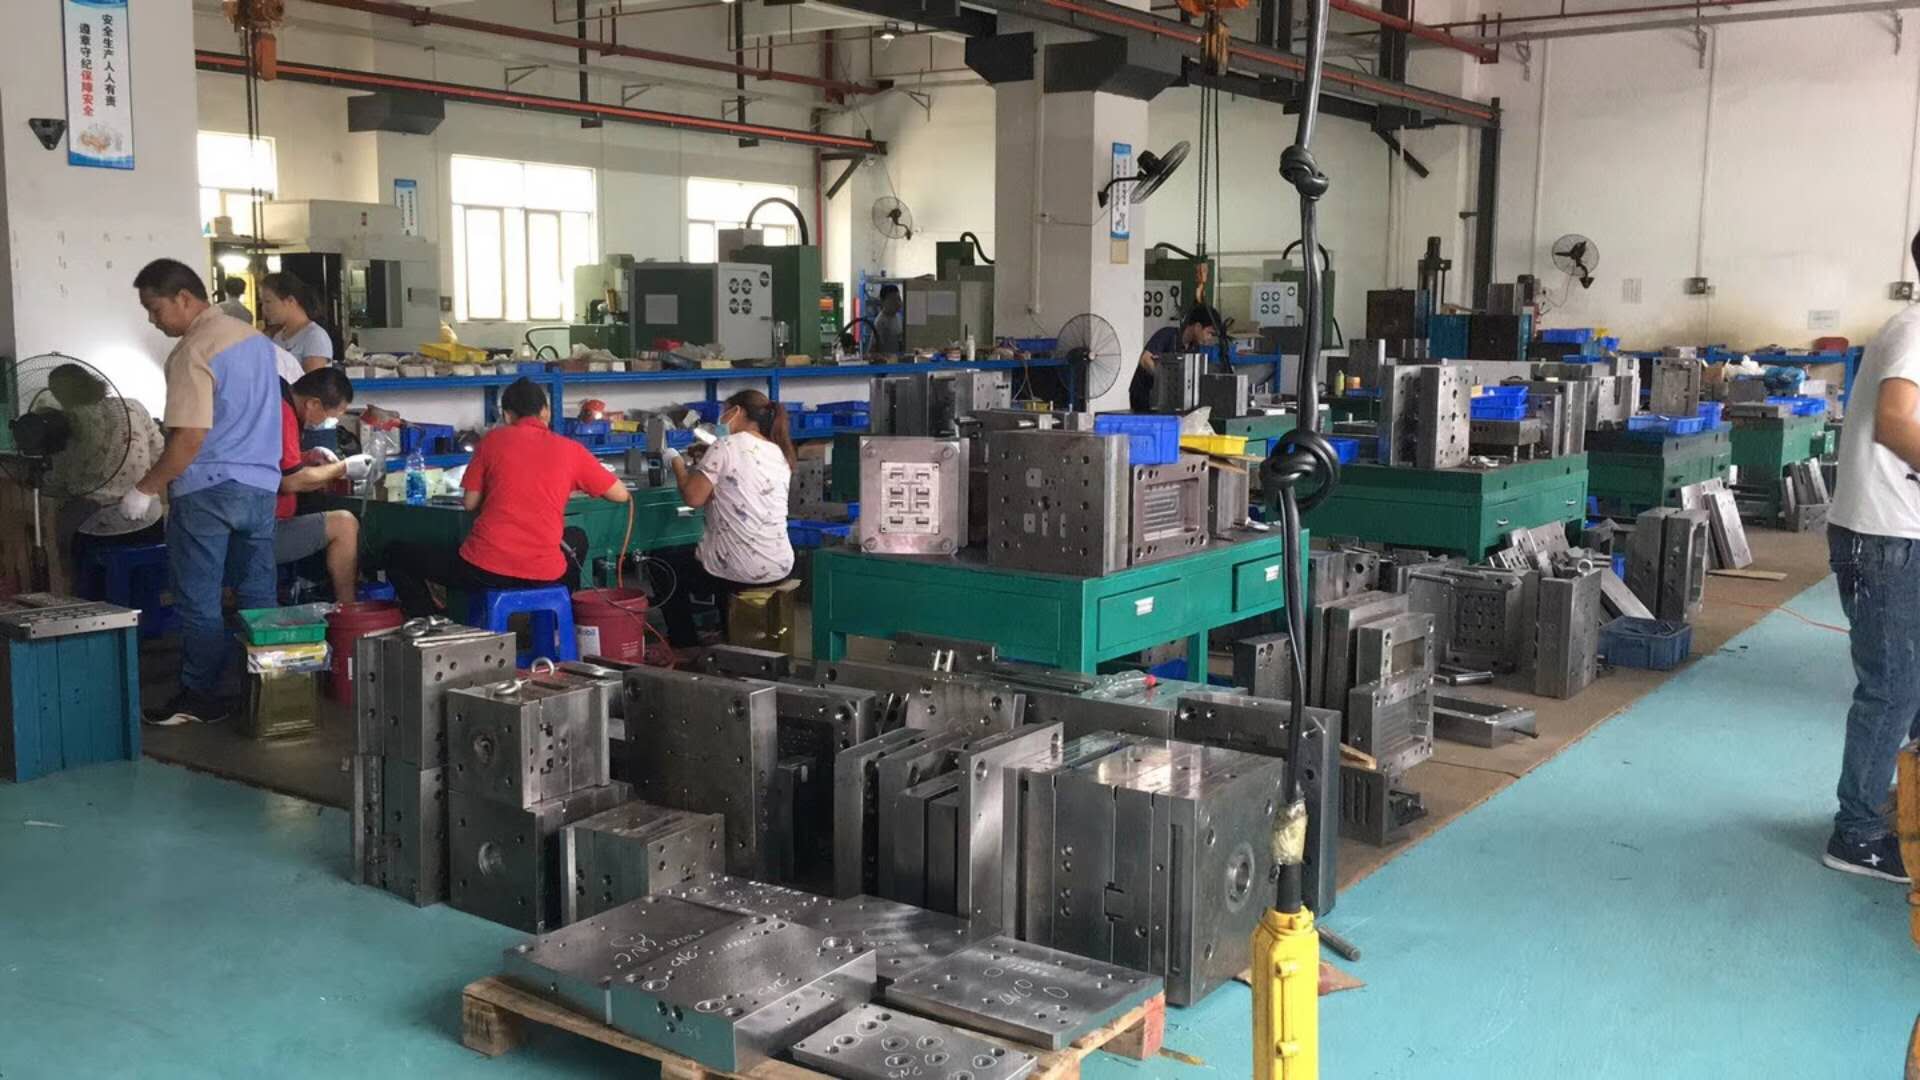
模具选材上,冲裁模常用Cr12MoV或SKD-11,硬度控制在HRC58~62;拉深模则多用铸铁或合金钢镶块,表面镀钛可提升耐磨性。压力机吨位选择需留出20%~30%余量,例如冲裁力计算为周长×料厚×抗剪强度,再乘以安全系数。实际报价中,一套中等复杂度的冲压模,材料费约占30%,加工费占45%,调试与试模占15%,其余为管理成本。
掌握这些基础数据,能让你在接单时快速判断工艺可行性。比如遇到0.8mm不锈钢冲孔,孔径小于料厚时,优先考虑激光或蚀刻而非冲压,否则凸模易断。冲压不是万能钥匙,但把材料、模具、设备三者的匹配关系摸透,报价和交期自然有底气。