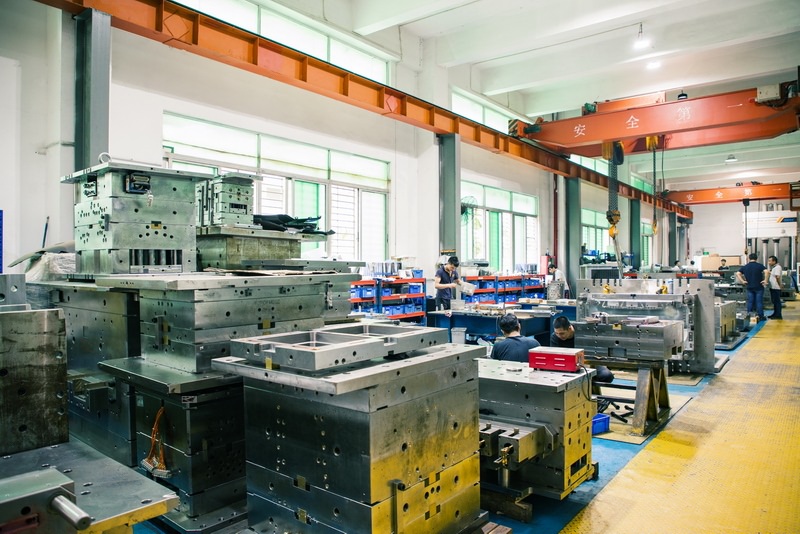
模具这行,说白了就是“做模子”。不管是注塑、吹塑、挤出,还是压铸、锻压、冲压,本质上都是靠一副模子把材料变成想要的形状。2019年那会儿我刚入行,师傅就跟我讲,注塑模和冲压模是两大主力:注塑模得考虑流道、冷却和顶出,冲压模则要算间隙、卸料和导向。比如一副普通的二板注塑模,模架、型腔、型芯、浇口套、顶针板缺一不可,少一个零件都合不上模。
再说材料。模具钢选得对不对,直接决定寿命。像P20预硬钢,硬度30-34HRC,适合普通注塑模;要做玻纤增强塑料,就得上718H或者S136,耐磨损还防锈。冲压模常用的Cr12MoV,淬火后能到58-62HRC,但线切割时容易开裂,得回火两次。这些数据不是拍脑袋来的,是车间里试出来的——一副压铸模用H13,做铝合金件,模温控制在180-220℃,打两三万模次就得去应力。
结构上,别小看排气槽。注塑模排气槽开在分型面,深度0.02-0.03mm,宽3-5mm,太深会飞边,太浅会烧焦。顶出系统更讲究:顶针、顶管、推板、气顶,选哪种得看产品形状。比如深腔件用推板,带螺纹的用旋转脱模。冷却水路呢,离型腔表面一般12-15mm,太近容易裂,太远冷却慢。我见过一副模,水路走得稀,周期从25秒拖到40秒,老板脸都绿了。
最后说报价。模具报价不是简单算钢材重量,得拆开:材料费、加工费(CNC、线割、电火花)、热处理、试模费、管理费。一副中等复杂的注塑模,型腔两穴,尺寸300×300mm,报价通常3万到8万不等。关键看精度——±0.02mm和±0.05mm,加工时间差一倍。所以下次接单,先问清产品要求、塑料种类、月产量,再翻翻钢材价格,心里就有底了。这行没有捷径,多下车间,多摸废料,比看十本书都管用。