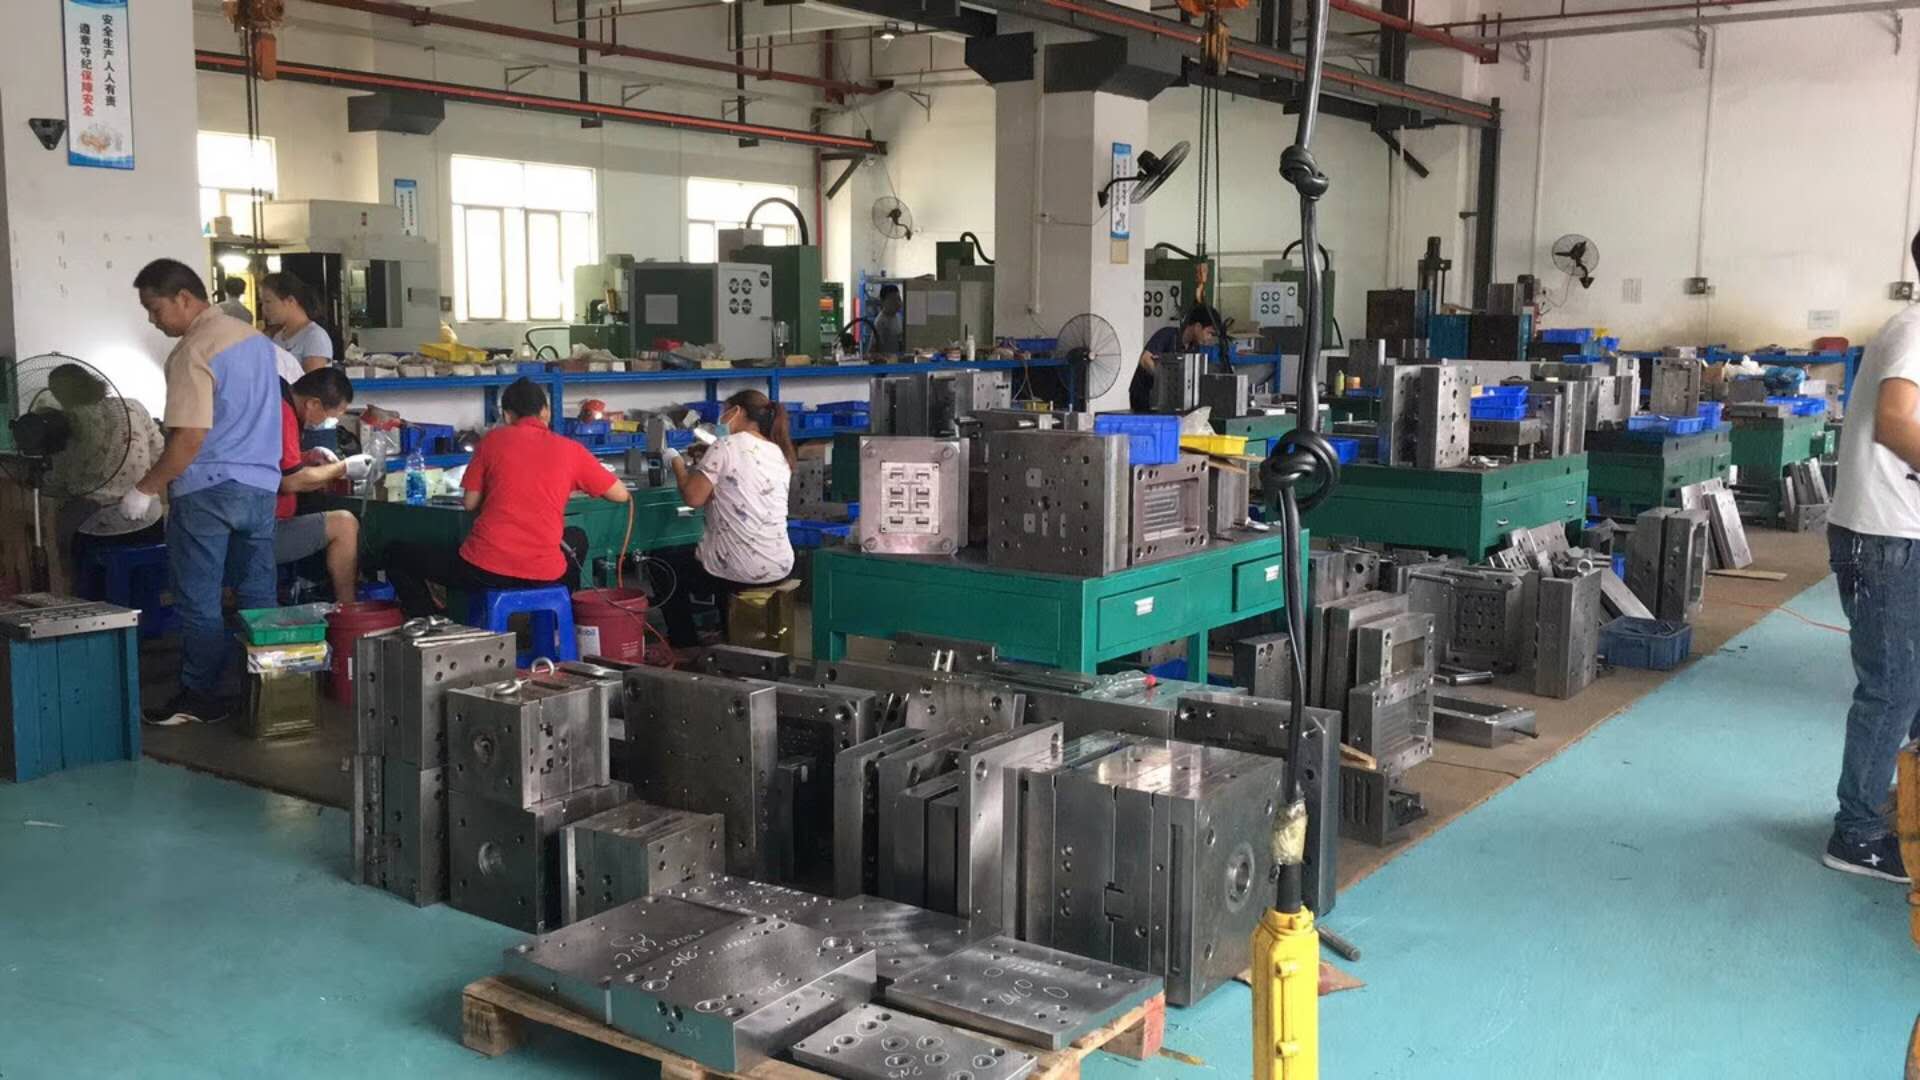
干模具这行,报价是最容易扯皮的事。客户嫌贵,老板嫌利润薄,问题往往出在成本拆解不够细。一套注塑模,材料费通常占总成本的25%到35%,P20和718H的单价差出一大截,更别说S136这类耐腐蚀钢。模架、模仁、滑块、顶针,每一项都得按图纸算净重再加8%到12%的加工余量。去年有同行报一套家电模,光材料就漏算了热流道系统,最后亏了四万多。
加工费才是真正拉开差距的地方。CNC粗加工按每小时60到80元算,精加工上高速铣,每小时120到180元不等。一块300×300的模仁,粗加工加精加工少说也要16到20小时。电火花更贵,电极制作加上放电,复杂型腔动辄三四十小时。慢走丝割一修三,每平方毫米0.03到0.05元,镶件配合位多的话,这块费用蹭蹭往上涨。热处理、氮化、晒纹这些表面处理,按面积或件数单独列,别混在加工费里。
试模和改模的费用最容易被忽略。T1试模一次,机台费加材料费少说两三千,如果尺寸超差要烧焊或换镶件,改模成本直接翻倍。建议报价时预留10%到15%的风险金,特别是新客户或结构复杂的产品。另外,模具寿命要求也得写清楚,30万模次和100万模次,选材和热处理工艺完全不同,成本能差出40%。把这两项在报价单里单列,后期扯皮少一半。
说到底,模具报价不是算总价,而是把每一笔成本摆到台面上。材料按净重加余量,加工按工时乘费率,表面处理按实际面积,试模改模按次数预留。客户看得明白,你也守得住利润。下次报价前,先把这套拆解逻辑过一遍,比拍脑袋靠谱得多。