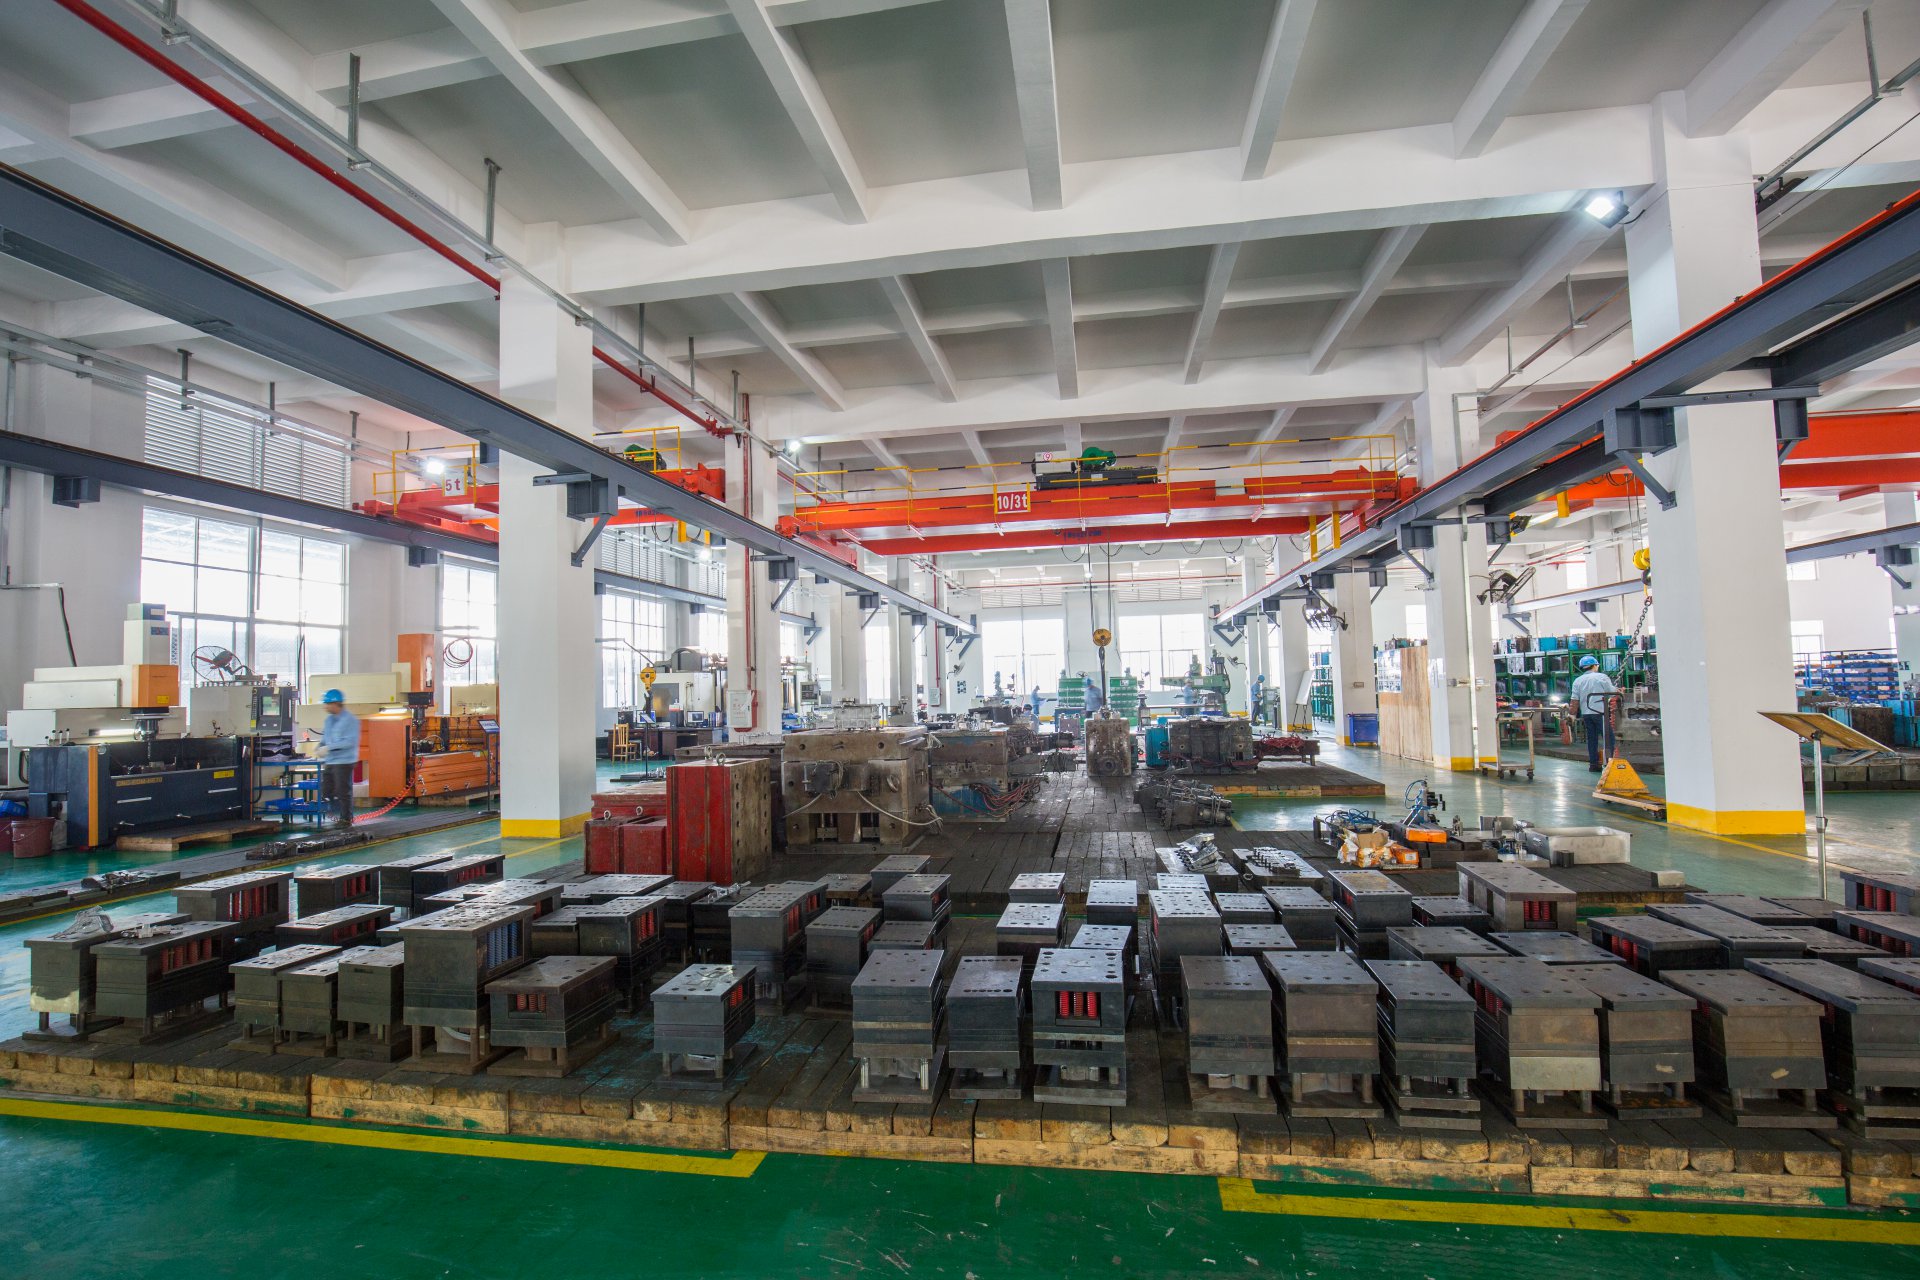
模具这行干久了,越来越觉得基础的东西最不能丢。所谓模具,就是工业生产中用来注塑、吹塑、挤出、压铸、锻压成型、冶炼、冲压等工艺得到所需产品的各种模子和工具。按成型方式分,常见的有塑料模、冲压模、压铸模、锻模、挤出模等几大类。以注塑模为例,一套典型的模具包括动模、定模、浇注系统、冷却系统、顶出系统和导向机构。其中浇注系统的主流道、分流道和浇口设计直接影响充填平衡,冷却水道布局则决定成型周期——水路离型腔表面通常控制在15-25mm,太近容易产生裂纹,太远冷却效率跟不上。
模具材料的选择是另一个关键。冲压模的凸凹模常用Cr12MoV、SKD11这类冷作模具钢,淬火硬度一般在58-62HRC;注塑模的型腔型芯多用P20、718、NAK80,预硬态硬度在30-40HRC,方便直接加工。压铸模因为要接触高温铝液,得用H13、8407这类热作模具钢,还得做氮化处理提高耐蚀性。一套模具从设计到交付,通常要经过3D分模、2D排位、CNC粗加工、热处理、精加工、电火花、线切割、抛光、装配试模等十几道工序。其中试模环节最考验经验,T0试模主要看充填是否平衡、顶出是否顺畅、冷却是否均匀,往往要反复修模三五次才能稳定量产。
日常使用中,模具的保养直接决定寿命。注塑模每生产5000-8000模次就要检查一次分型面和排气槽,排气槽深度一般控制在0.02-0.03mm,太深会跑飞边,太浅容易烧焦。冲压模则要定期检查刃口磨损,间隙通常取料厚的5%-8%,磨损后要及时修磨,否则毛刺会越来越大。另外,模具的存放也有讲究,型腔表面要涂防锈油,导柱导套要加润滑脂,长期不用的模具最好合模存放,避免弹簧疲劳失效。
说到底,模具是个实打实的经验活。理论数据是基础,但真正决定一套模具好不好用的,往往是那些图纸上看不见的细节——比如顶针排布是否避开了冷却水路,比如滑块配合面的间隙留了多少,比如排气槽开在哪个位置最有效。把这些基础吃透了,再复杂的模具也能拆解成一个个可控的单元。干模具没有捷径,多下车间、多动手、多总结,才是最快的成长路径。