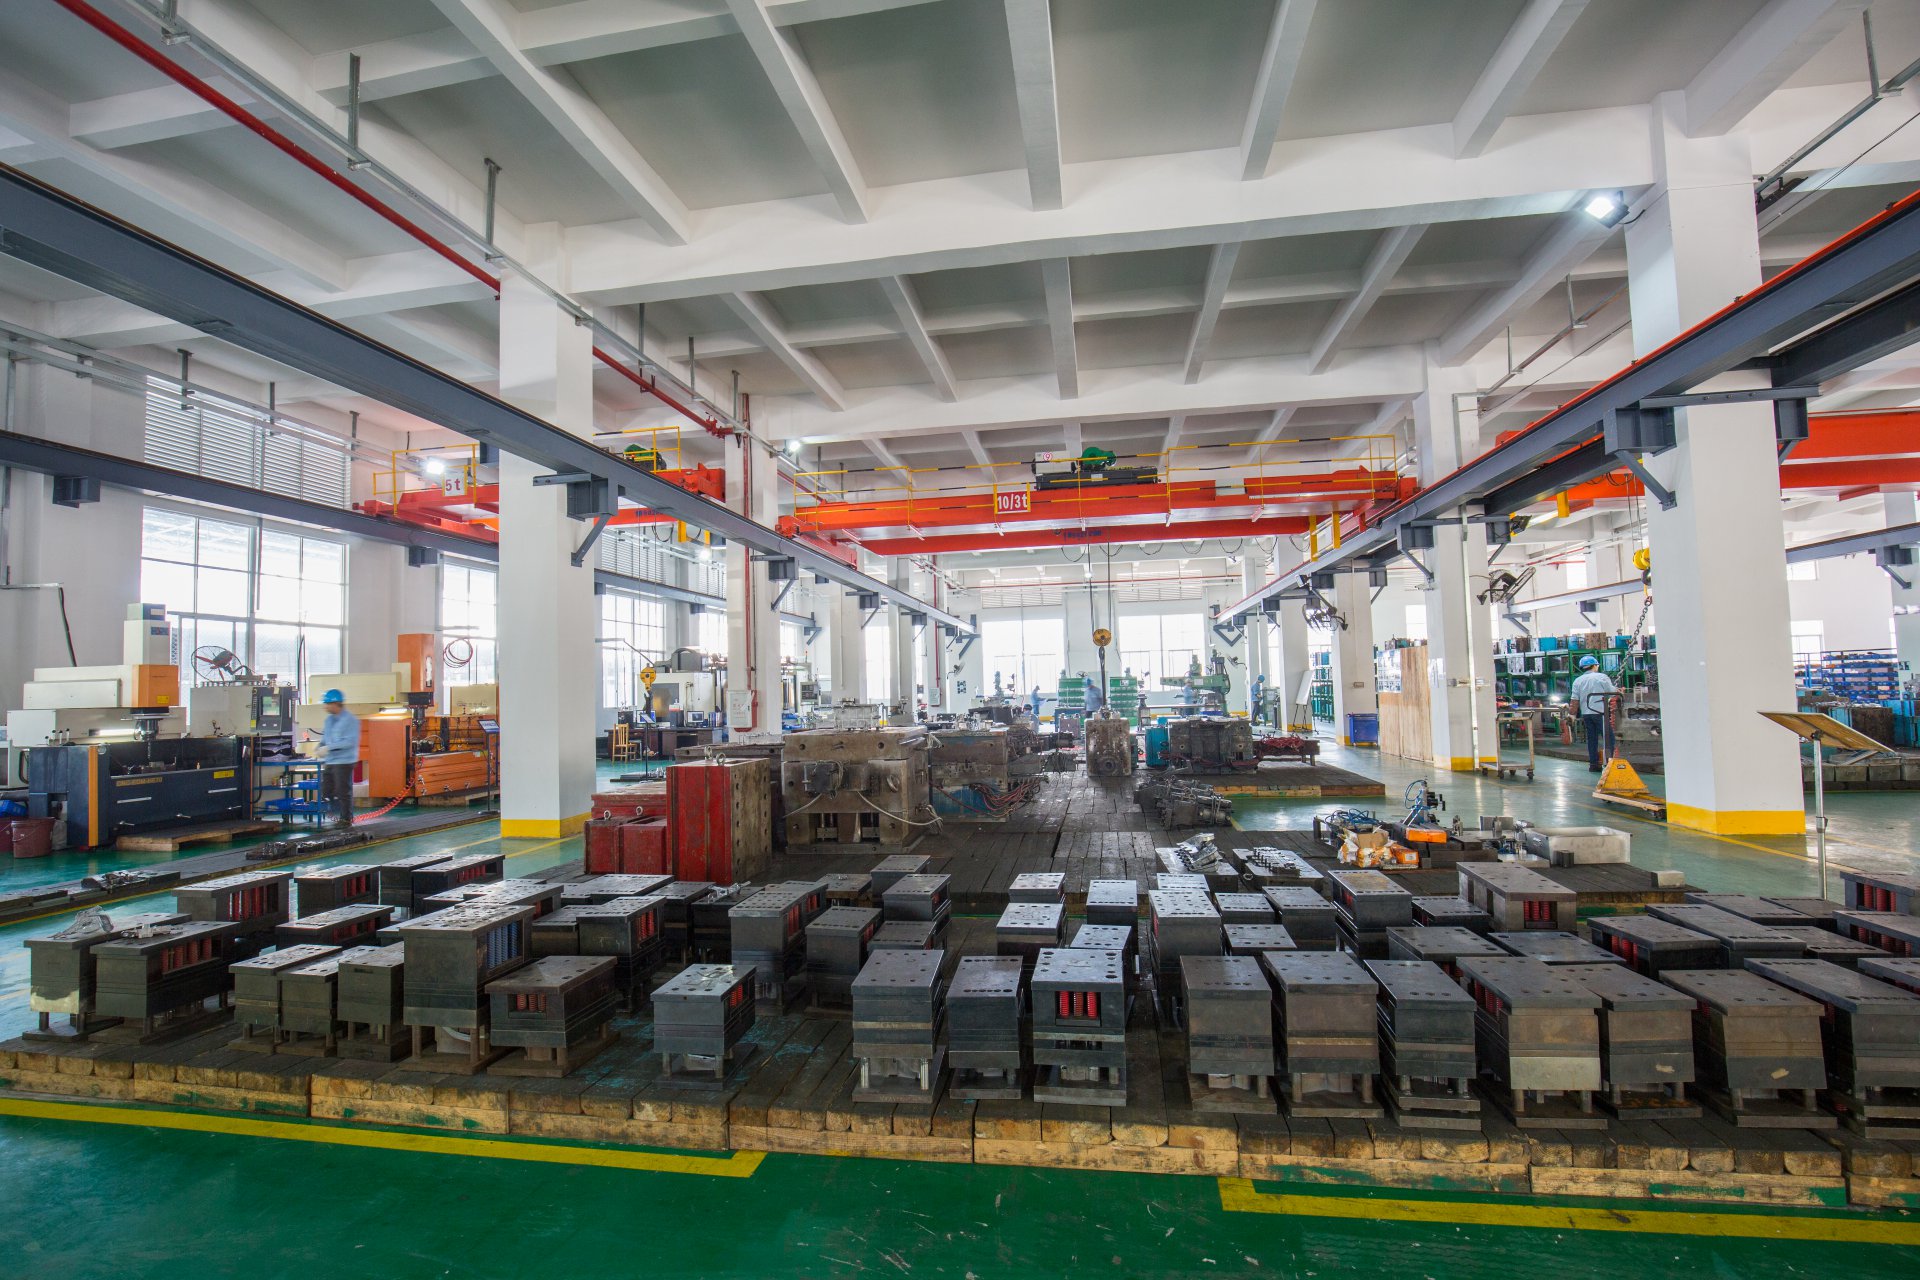
干模具这行,先得把分类捋清楚。按成型工艺分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模,还有冶炼用的各类模子。注塑模用来做塑料件,压铸模搞铝合金、锌合金,冲压模则负责板料成形。每一类下面还能再细分,比如冲压模又分冲裁、弯曲、拉深、成形。分类不是背名词,而是搞清楚不同模具的受力状态、温度工况和磨损机理。注塑模要通冷却水道,压铸模得扛住高温热冲击,冲压模则拼的是间隙和刃口耐磨性,选材和热处理路子完全不同。
说到选材,这是模具人绕不开的硬功夫。冷作模具钢像Cr12MoV、SKD11,硬度能做到HRC58-62,适合冲裁和冷挤压;热作模具钢H13、8407,红硬性好,压铸模和热锻模常用,工作温度能顶到600℃左右。塑料模用P20、718这些预硬钢,加工性能好,省去热处理变形风险。关键一点:模具寿命不只看钢材,热处理工艺占一半功劳。真空淬火、深冷处理、表面氮化,每一步都得卡死参数,否则再好的料也白搭。
结构设计上,分型面、浇口位置、顶出机构、冷却系统,这四个是命门。分型面选错,产品飞边修到哭;浇口位置不对,熔接痕和缩孔跟着来。冷却水道离型腔表面一般留12-15mm,太近容易裂,太远冷却慢、周期长。顶针排布要避开滑块和镶件,顶出力得算平衡,不然产品顶白、顶穿是常事。另外,模具间隙配合不能马虎,冲裁模单边间隙取料厚的5%-8%,注塑模排气槽深度0.02-0.03mm,这些数字都是现场试出来的经验值。
最后说一句实在话:模具这行,理论要懂,但手上功夫更重要。看懂图纸只是第一步,会拆装、会修模、会调机,才算真正入门。遇到拉伤、粘模、尺寸跑偏,别急着换料,先查冷却、查排气、查间隙。把每一套模具的失效模式记下来,比背十本手册都管用。模具是工业的基础,基础打牢了,往上走才稳当。