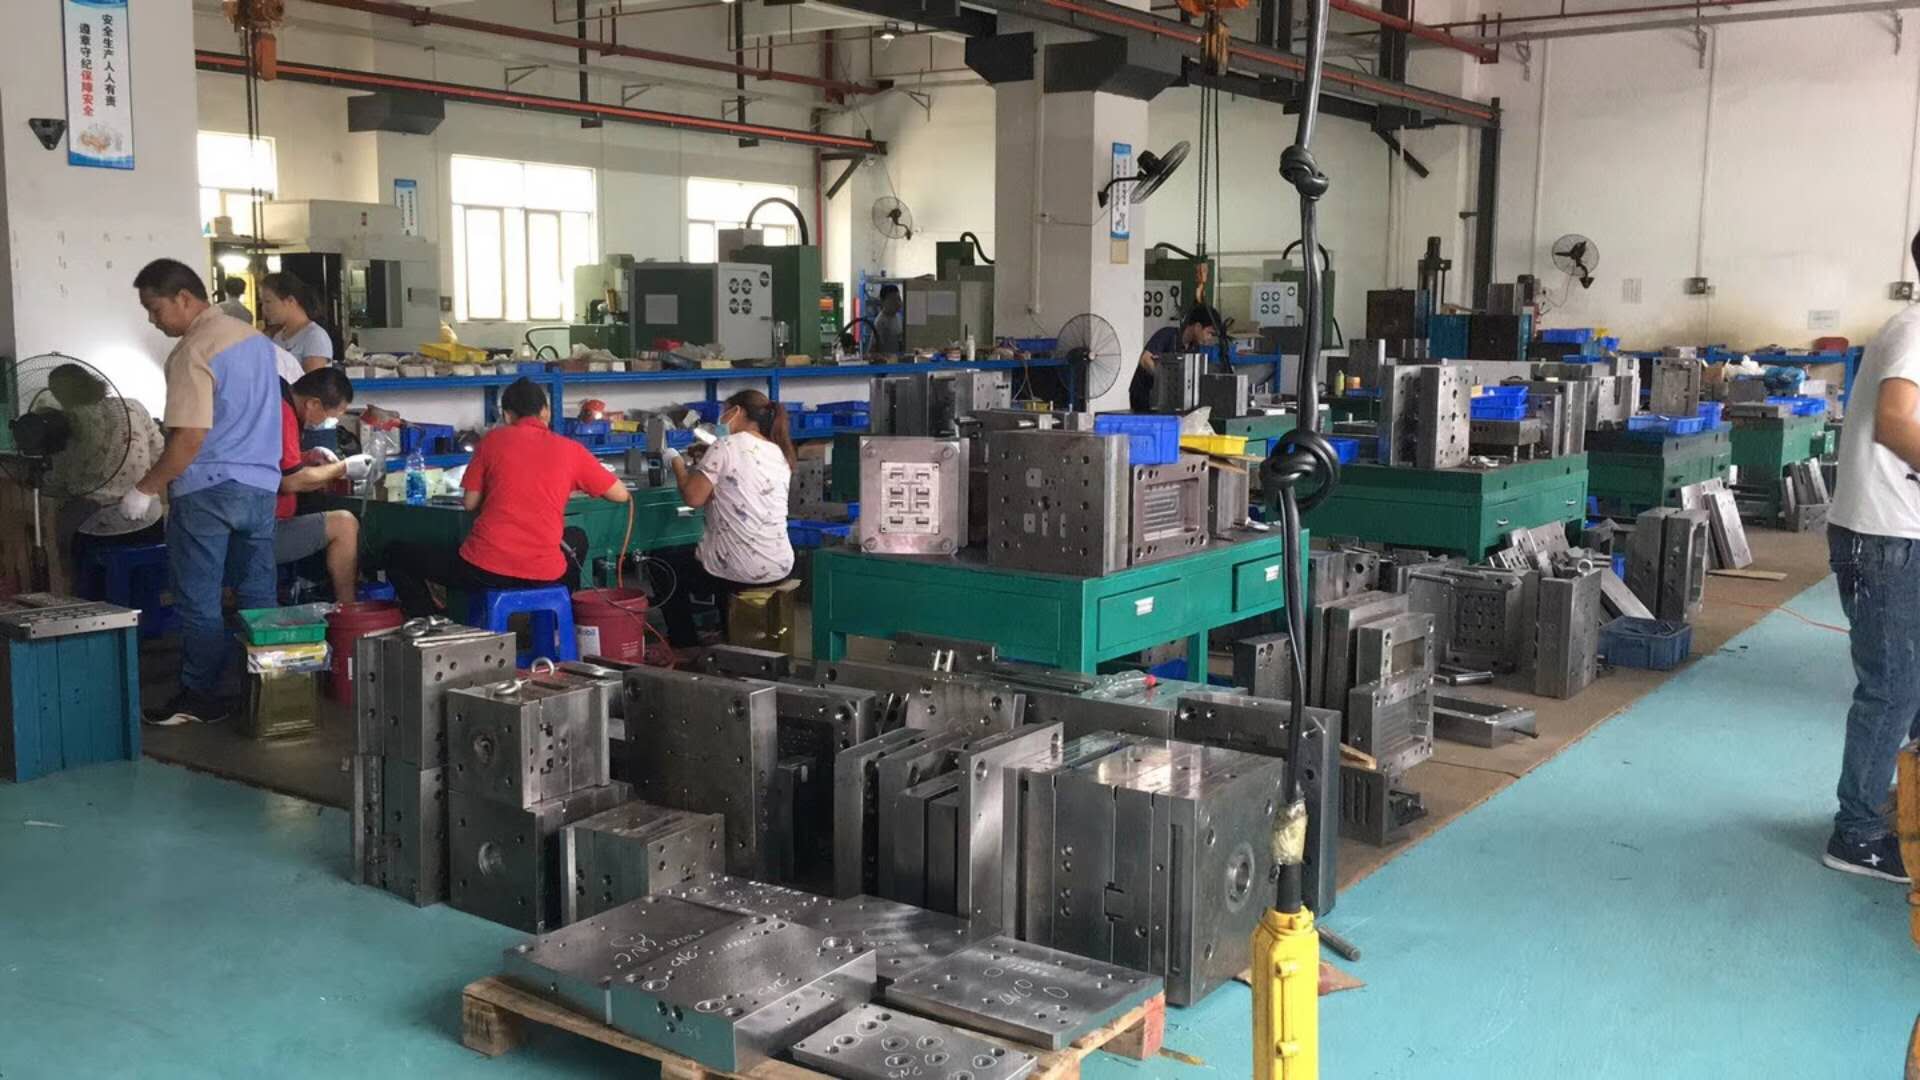
冲压模具在室温下借助压力机使材料发生分离或塑性变形,从而获得所需零件。一套完整的冲压模具通常由上模、下模两大部分组成,上模固定在压力机滑块上,下模安装在压力机工作台上。模具的核心零件包括凸模、凹模、凸凹模、定位板、卸料板、顶件器、导向组件及各类紧固件。以常见的落料冲孔复合模为例,凸凹模既是落料凸模又是冲孔凹模,其内外缘尺寸精度直接影响冲裁件毛刺大小和断面质量,一般刃口间隙取材料厚度的5%~8%,对0.5mm冷轧板而言,双边间隙控制在0.04~0.06mm较为合理。
工艺排样是模具设计的起点,直接决定材料利用率和模具寿命。以某电器件支架为例,料厚1.2mm、年产量50万件,采用斜排排样可将材料利用率从62%提升至71%,单件材料成本下降约0.15元。排样时需综合考虑搭边值、条料宽度公差和送料步距,搭边过小易造成条料拉断或冲件缺角,过大则浪费材料。通常工件间搭边取1.0~1.5倍料厚,侧搭边取1.2~2.0倍料厚,具体数值需结合材料力学性能和送料方式调整。
导向与定位机构是保证冲压精度的关键。滑动导柱导套适用于中低速冲压,滚珠导柱导套则用于高速精密冲压,配合间隙可控制在0.005mm以内。定位方式常见有挡料销、导正销和侧刃定距,其中导正销定位精度最高,但需在条料上预先冲出导正孔。卸料机构方面,刚性卸料适用于厚料冲裁,弹性卸料(聚氨酯或弹簧)则适合薄料及需压料的场合。模具装配时,凸凹模间隙均匀性需用塞尺或透光法逐点检查,确保四周间隙一致,否则冲件易出现毛刺偏斜甚至模具崩刃。
实际生产中,模具试冲是验证结构与工艺是否匹配的必经环节。试冲时先以低速点动观察送料、卸料是否顺畅,再逐步提速至额定行程次数,检查冲件断面质量、尺寸公差及模具温升。若出现毛刺过大,优先排查刃口间隙和刃口磨损;若送料卡滞,则检查导料板间距和侧刃磨损量。只有把排样、间隙、导向、卸料这几个环节都调到位,模具才能稳定打出合格件,批量生产才有保障。