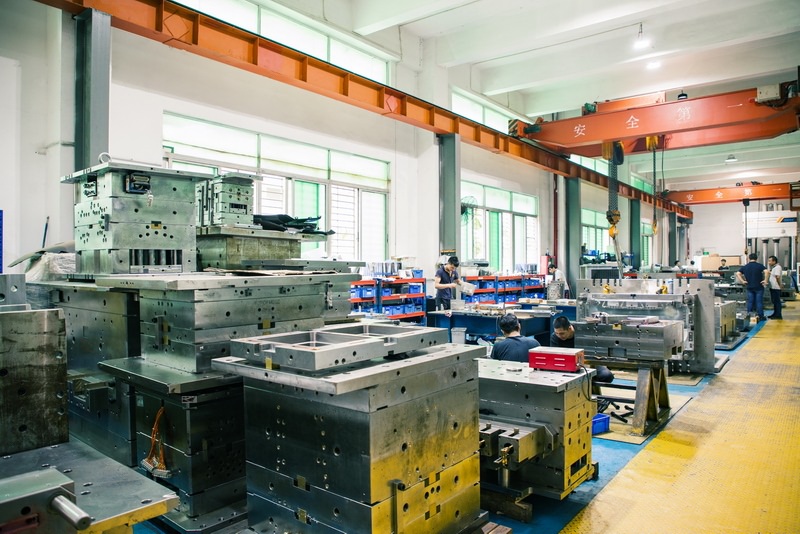
实际加工中,模具零件要经过CNC粗加工、热处理、精磨、电火花、线切割等多道工序。以注塑模为例,型腔尺寸公差通常控制在±0.02mm以内,表面粗糙度根据产品要求可达Ra0.4甚至更低。冷却水道布局是否合理,直接影响成型周期——水道距离型腔表面一般取15~25mm,间距为水道直径的3~5倍。顶针、滑块、斜顶等机构要根据产品结构灵活选用,避免出现顶白、拉伤、粘模等缺陷。试模阶段需记录注塑压力、保压时间、模温等参数,为后续量产提供依据。
报价环节是模具人绕不开的实操重点。一套模具的价格通常由材料费、加工费、热处理费、标准件费、试模费、利润和税费构成。以一套中小型注塑模为例,材料费约占15%~25%,加工费占30%~40%,热处理和标准件各占5%~10%。报价时需明确模具寿命(如30万次、50万次)、型腔数量(1模1腔还是1模多腔)、产品精度要求。若客户要求热流道、气辅成型或高光模具,成本会明显上升。建议报价单中注明模具钢材牌号、主要加工设备、试模次数及保修期限,避免后期扯皮。
掌握这些基本知识,无论是跟客户沟通、评审图纸,还是现场调机、控制成本,都能心里有底。模具行业讲究经验积累,多动手、多记录、多复盘,比只看书强得多。希望这篇内容能帮你在实际工作中少走弯路,把模具做得更稳、更准、更耐用。