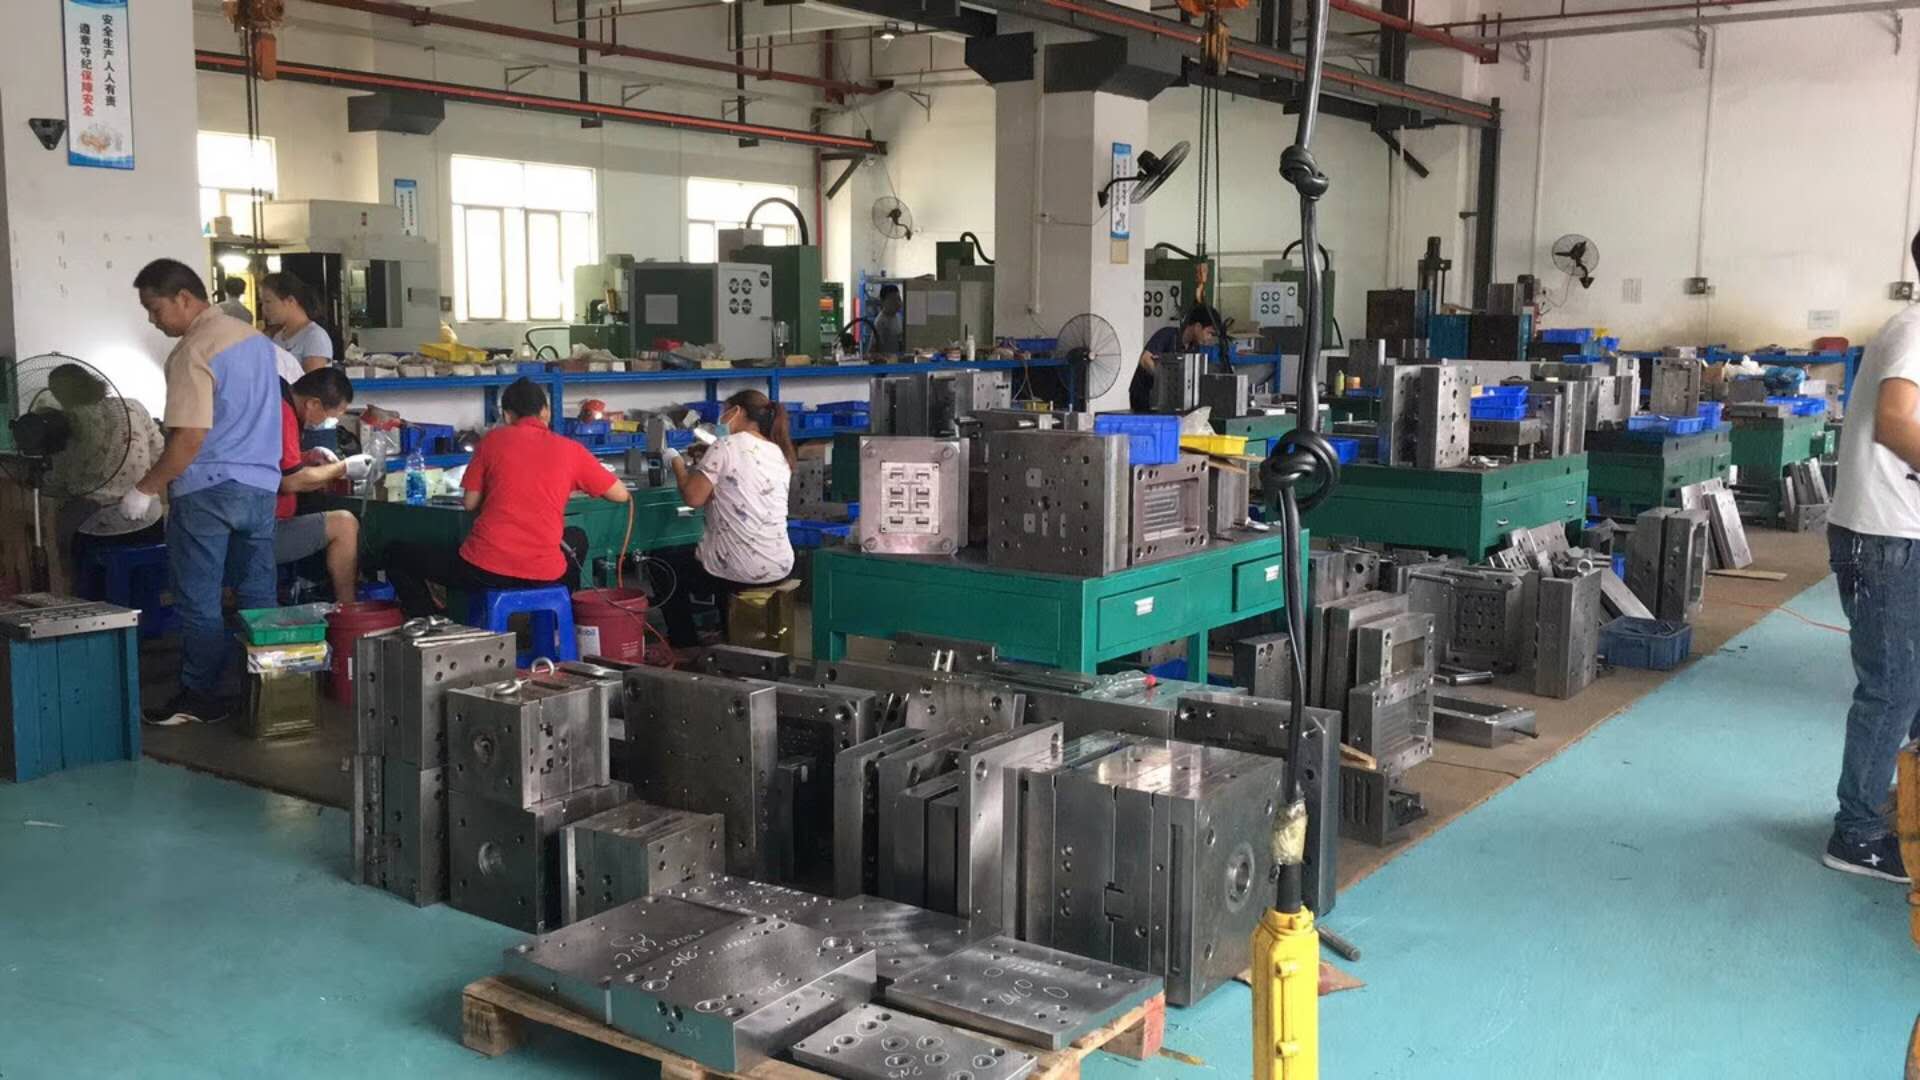
干模具这行,设计原理是根。分型面的选择直接决定后续加工和脱模的难易,能放在一个平面上就别搞阶梯分型,省得后期配模修死人。浇注系统设计更得抠细节,主流道、分流道、浇口的位置和尺寸,得结合塑料流动比和壁厚来算,浇口开小了打不满,开大了又得修,试模来回折腾的成本比设计时多花的那点时间高得多。冷却水路布置也别马虎,水路离型腔太远冷却慢、周期长,太近又影响模具强度,一般控制在型腔表面15-25mm比较稳妥。
结构确定后就是制造加工。模架、型芯型腔、滑块、斜顶这些件的加工顺序得排清楚,先粗后精、先面后孔是基本原则。型腔精加工留余量一般0.1-0.3mm,热处理后还得回来磨或者放电。说到放电,电极设计得跟CNC加工配合好,能铣的尽量铣,放电只处理清角、深槽这些铣不到的地方,不然电极成本和加工周期都上去了。滑块和斜顶的配合间隙控制在0.02-0.05mm,太紧容易卡,太松飞边压不住,这个得靠钳工师傅的经验拿捏。
装配环节最能看出一个厂的水平。配模时导柱导套的垂直度、型腔型芯的对中精度,直接影响产品壁厚均匀性。顶出系统装配后必须手动顶几轮,看顶针板动作顺不顺、有没有卡滞,复位弹簧的预压量要够,不然合模时顶针退不到位就是撞模。试模前水路、气路都得打压测试,0.5MPa保压几分钟看漏不漏,别等上了机才发现漏水,拆模返工那才叫耽误事。
说到底,模具这活儿是设计、加工、装配三条腿走路,哪个环节掉链子最后都体现在试模报告上。报价时把这些工艺细节和工时算进去,别为了抢单压价把该留的余量、该做的热处理砍掉,后期修模的成本迟早得还回来。把结构吃透、把工艺做扎实,模具寿命和产品良率上去了,客户自然认你。