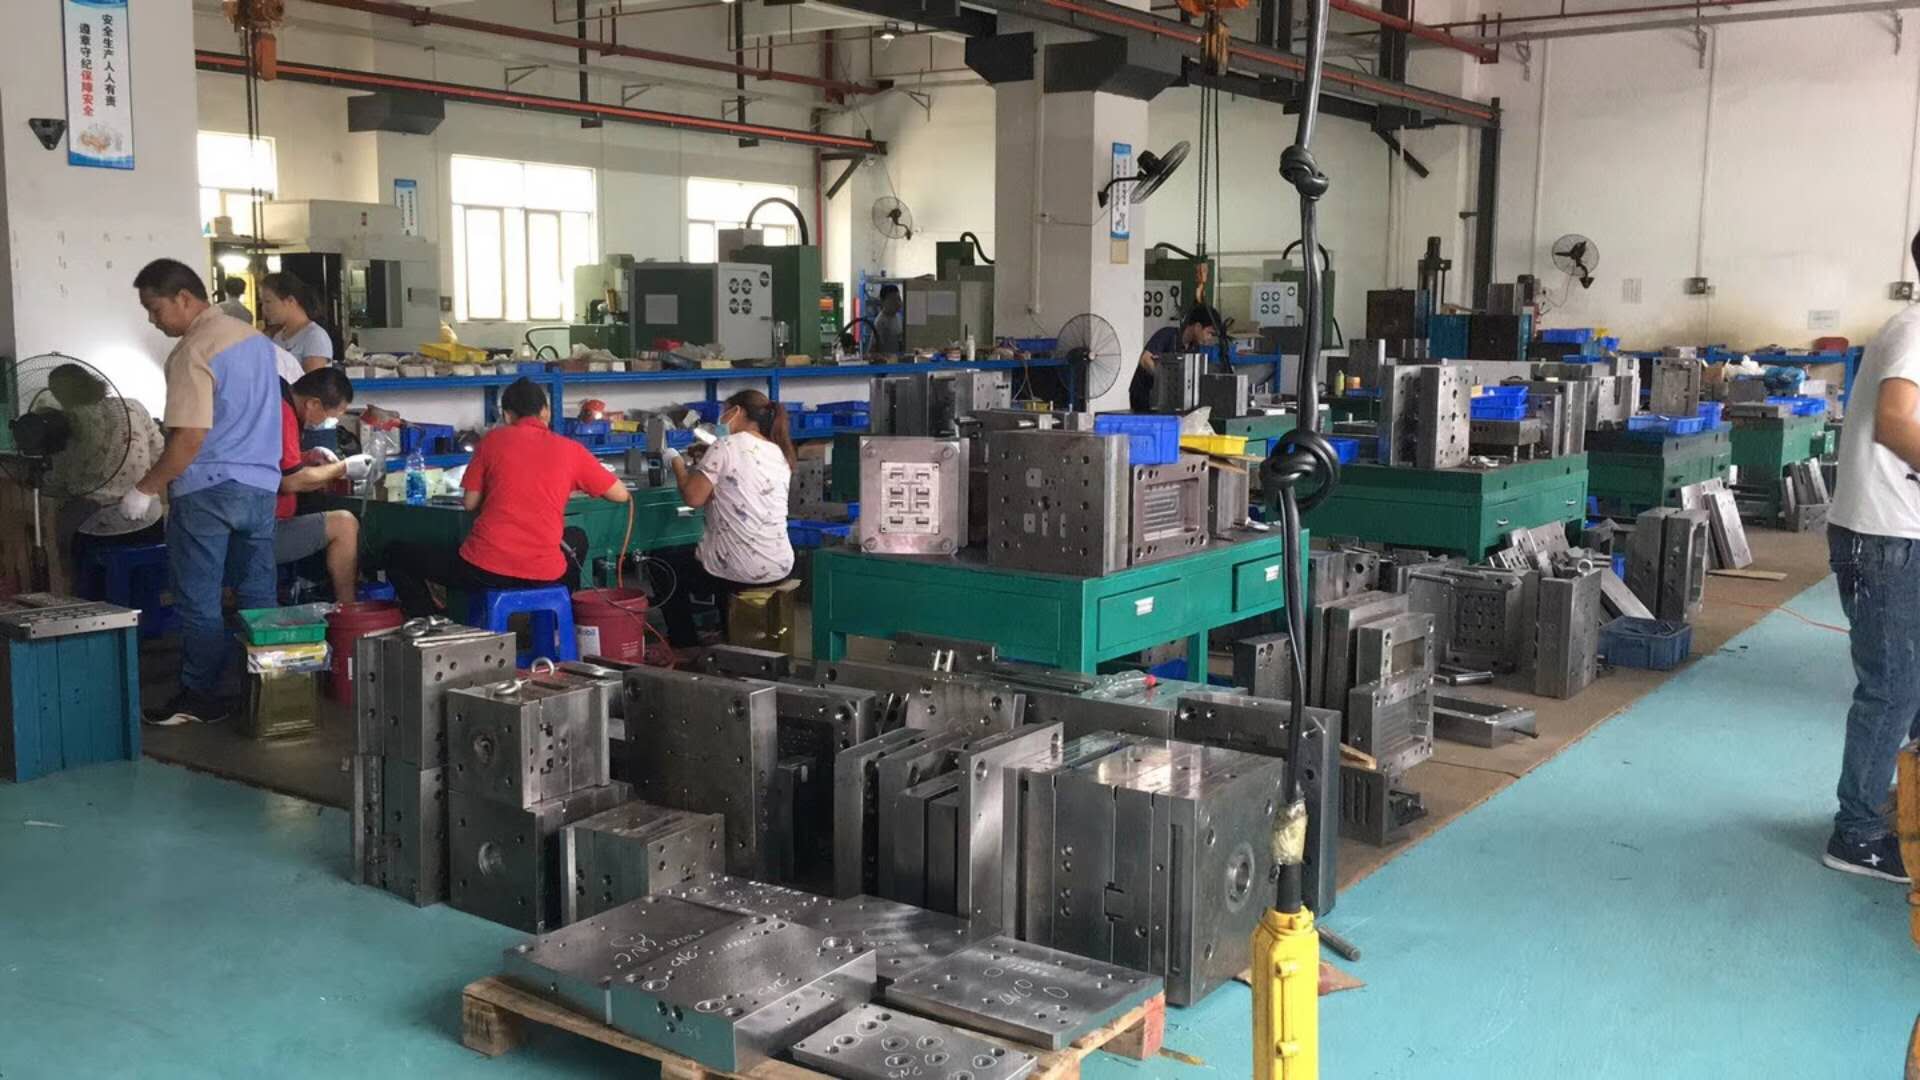
注塑成型说到底就是五件事:材料、模具、设备、工艺和操作。这五个要素不是孤立的,材料流动性差,就得靠模具浇口和排气去补;设备吨位不够,工艺参数怎么调都压不住飞边。实际车间里出了问题,先别急着调机,按这五条逐一排查,往往比盲目试模快得多。比如同一套模具换批次的料,烘干不到位,制品表面马上起银纹,这时候调温度、调压力都是白费功夫。
常见缺陷里,缩水和飞边最典型。缩水多出现在壁厚不均的筋位和柱位,根源是保压压力和保压时间没跟上,熔体补缩不足;模具上局部冷却过快也会加剧收缩差。飞边则要查锁模力和分型面贴合度,设备吨位选小了、模板变形、分型面有异物,都会在高压下挤料。调机时先把保压压力分级设定,第一段高压补缩、第二段低压防飞边,比一味加锁模力更靠谱。
困气和烧焦也常被混为一谈。困气是型腔排气不畅,熔体前沿把气体包住,制品出现气痕或短射;烧焦则是气体被压缩升温,局部碳化发黑。解决思路不同:困气要检查排气槽深度和位置,一般排气槽深0.02至0.03毫米,位置设在料流末端和熔接痕处;烧焦则要降注射速度、优化浇口位置。模具设计阶段用模流分析看熔体前沿汇合点,比试模后再改模省事得多。
至于变形和尺寸超差,往往不是单一因素。冷却水路布局不均、顶出受力不平衡、保压曲线不合理,都会让制品内应力分布不均,脱模后慢慢翘曲。实操上先测模温,确认动定模温差控制在合理范围,再核对顶针布局和顶出速度。五大要素吃透了,多数问题在试模阶段就能锁定方向,少走弯路,模具交付周期也更有保障。