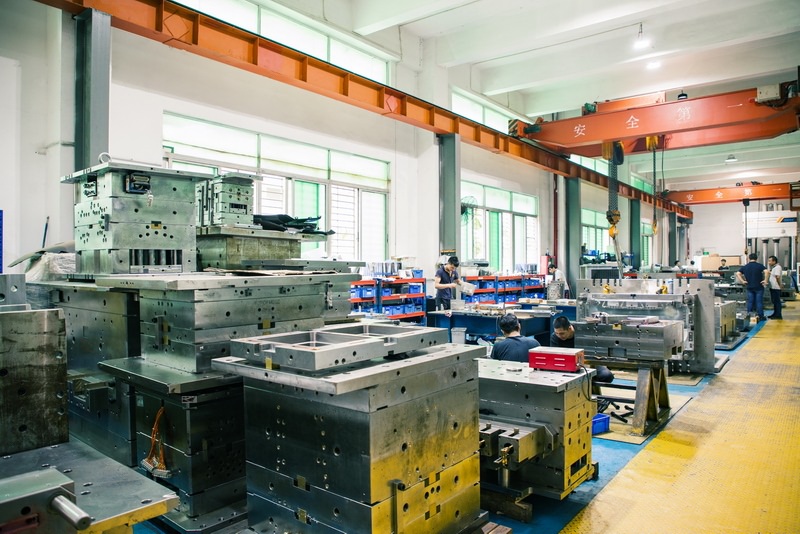
模具在工业生产中扮演着“母机”的角色,它是用来注塑、吹塑、挤出、压铸、锻压成型、冶炼、冲压等方法得到所需产品的各种模子和工具。作为模具人,首先要搞清楚模具的分类逻辑——按成型工艺分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模等;按模具结构分,又可分为单工序模、复合模、连续模。不同类别的模具在材料选择、加工精度、寿命要求上差异很大,比如注塑模常用P20、718、S136等钢材,而冲压模则多选Cr12MoV、SKD11等耐磨材料。报价时如果搞混了模具类型,成本核算就会跑偏。
模具的基本结构离不开几大系统:成型零件(型腔、型芯)、浇注系统(主流道、分流道、浇口)、导向机构(导柱导套)、顶出机构(顶针、顶板)、冷却系统(水路)以及排气系统。以注塑模为例,浇口位置和数量直接影响产品外观与成型周期,冷却水路的设计则关系到生产效率和变形控制。实际做模时,导柱导套的配合间隙通常控制在0.02-0.04mm,顶针与孔的配合间隙在0.01-0.03mm,这些数据看着小,但装配时差一点就会卡滞或飞边。模具设计阶段把这些细节定好,后面试模才能少走弯路。
模具制造流程一般包括:产品分析→模具设计→备料→粗加工→精加工→电火花/线切割→热处理→装配→试模→修模。其中热处理环节对模具寿命影响极大,比如Cr12MoV淬火后硬度可达HRC58-62,但线切割后表面会产生变质层,需要回火或抛光去除。试模阶段常见的问题包括填充不足、飞边、缩水、变形等,排查时先从工艺参数(温度、压力、时间)入手,再回头看模具结构。很多老师傅的经验是:试模记录要详细,每次改模都要有数据支撑,不能凭感觉调机。
掌握这些基本知识,对模具报价和项目评估都有直接帮助。比如一套中等复杂度的注塑模,从设计到试模通常需要4-6周,加工费用中CNC和电火花占大头,材料费按模架尺寸和钢材单价估算。报价时把结构复杂度、精度要求、寿命预期拆开算,比拍脑袋报个总价靠谱得多。模具这行讲究的是积累,每套模的试模报告和修模记录都是宝贵资料,时间长了自然形成自己的判断体系。