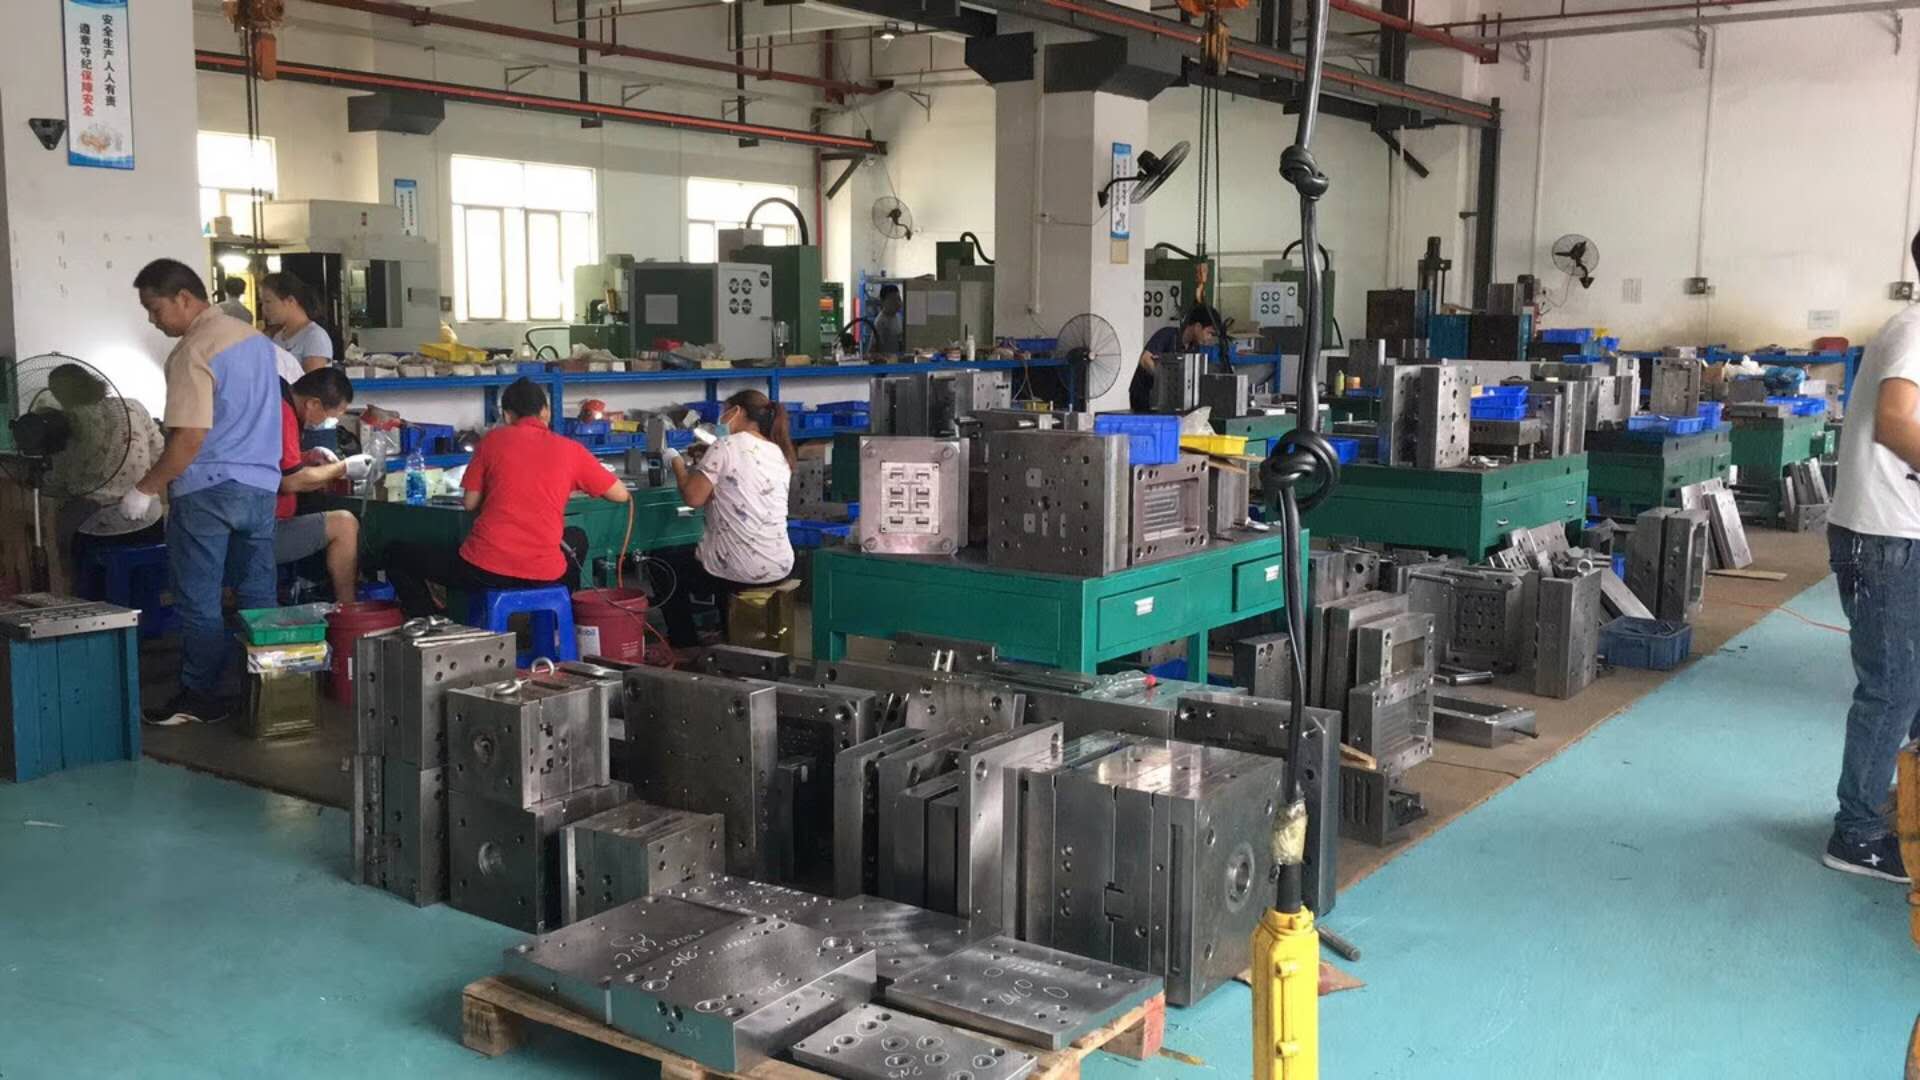
开年以来,国内模具钢市场供需两端持续博弈。以常用的Cr12MoV为例,市场报价在12.5-14.8元/公斤区间浮动,较去年同期上涨约6%-9%。不少中小模具厂在报价时仍沿用旧料价,导致实际利润被压缩。建议采购部门每周更新一次主要钢种(如718H、2738、H13)的到厂价台账,报价时按"料价+加工费+合理损耗"分项核算,避免一口价打包带来的隐性亏损。
热处理环节的成本同样容易被低估。以一套中型注塑模(约1.2吨)为例,调质加表面氮化处理费用通常在3000-4500元之间,若涉及真空淬火则更高。实际操作中,建议在报价单中单列热处理费用,并注明硬度要求(如HRC48-52),既方便客户确认,也避免后期因工艺变更产生扯皮。另外,热处理变形导致的返工成本应按5%-8%的比例预提。
加工工时方面,CNC粗加工与精加工的费率差异明显。目前长三角地区CNC加工中心台时费大致在80-120元/小时,慢走丝在60-90元/小时。报价时需根据模具结构复杂度(如滑块数量、镶件多少)合理估算工时,切忌拍脑袋。对于深腔、薄壁类零件,建议工时上浮15%-20%,这类活在实际加工中极易超时。
说到底,模具报价不是简单的数字叠加,而是对料、工、费三块的精细把控。建议各厂建立自己的报价数据库,把每套模的实际用料、工时、外协费用归档,半年复盘一次。数据积累多了,报价自然越来越准,客户信任度也会跟着上来。