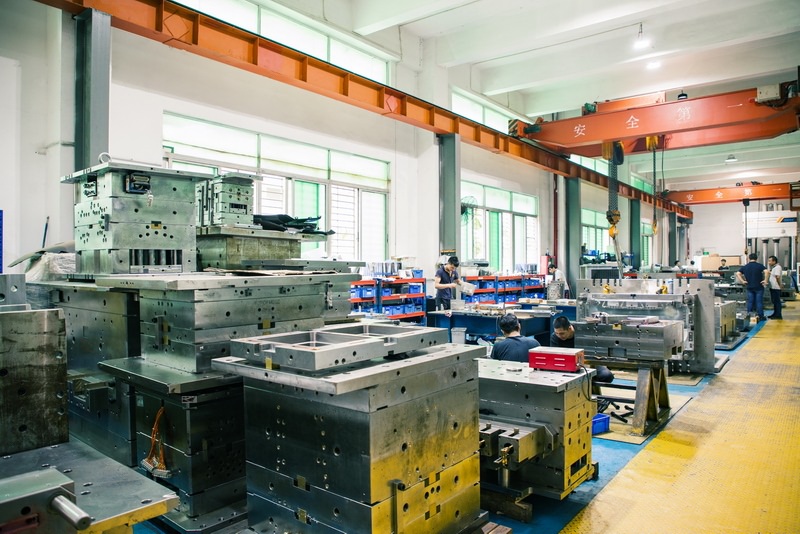
模具这行干久了,越发觉得基础功不扎实真不行。按成型工艺分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模和冲压模几大类,每一类对应的模架标准、钢材选型和热处理要求都不一样。比如注塑模常用P20、718等预硬钢,压铸模则多选H13、8407这类热作模具钢,因为要扛住高温熔液的反复冲刷。选材错了,后面抛光、修模全是坑。
一套模具的结构,说白了就是模架、成型零件、浇注系统、顶出系统、冷却系统和导向件这几大块的组合。成型零件决定产品尺寸精度,浇注系统影响充填和熔接痕位置,冷却系统直接关系到成型周期——水路设计合理,周期能缩短15%到30%,这在批量生产里就是真金白银。顶出系统更别凑合,顶针排布不均,产品顶白、变形的问题够你调一整天。
实际做项目时,报价和设计是连着的。一套中等复杂度的注塑模,模架、钢材、加工工时、试模费用都得逐项拆开算,不能拍脑袋。加工环节里,CNC粗加工留余量、热处理后精加工、慢走丝割镶件、电火花清角,每道工序的公差控制都影响最终装配。试模阶段重点看填充是否平衡、飞边和缩水位置,T0到T1的修改方案往往就决定了模具能不能按时交付。
说到底,模具是个经验活,但经验得建立在扎实的基础知识上。把分类、结构、选材和加工逻辑理清楚,遇到问题才能快速定位是设计缺陷还是工艺参数没调对。平时多翻翻模架标准件手册,多跟钳工师傅聊聊修模反馈,比闷头画图管用得多。