干模具这行十几年,表面处理从最早的镀硬铬、氮化,到现在越来越多客户问DLC,说到底是被模具寿命逼的。DLC涂层硬度一般在1500-3000HV,摩擦系数能压到0.1左右,对注塑模、冲压模的耐磨减摩效果确实明显。但DLC不是万能药,它分含氢和不含氢两大类,含氢的韧性好、适合冲击工况,不含氢的硬度更高、耐温更好。选机构之前先把自己的模具材料、成型温度、脱模要求摸清楚,别上来就谈价格,方向错了涂层再贵也白搭。
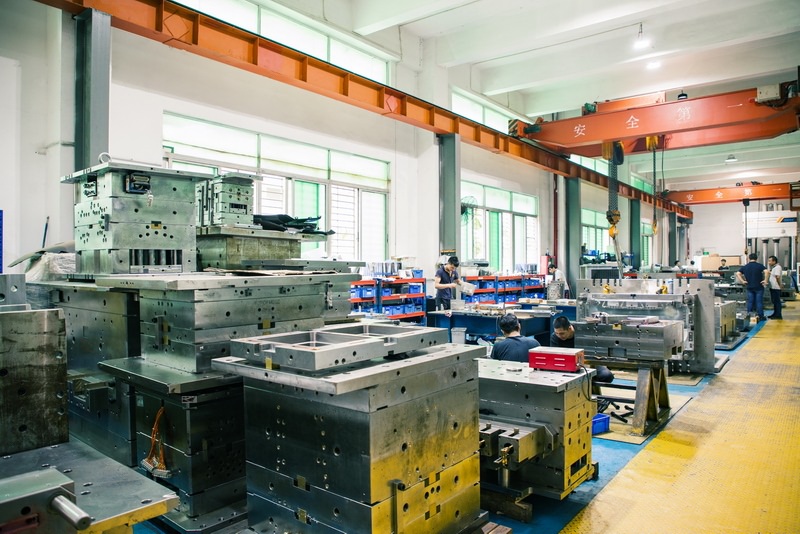
评估一家DLC涂层机构,重点看三样:设备、前处理、检测。设备方面,PVD磁控溅射和PACVD是主流路线,腔体大小决定了能处理多大的模具,小腔体做不了大模板这一点很多报价单上不会写。前处理更关键,模具表面清洗不到位、抛光粗糙度不达标,涂层附着力直接崩,脱层起皮就是这么来的。检测上要问清楚有没有膜厚仪、划痕试验、显微硬度计,能出膜厚和附着力的检测报告,这比口头承诺靠谱得多。
报价环节别只比单价。DLC涂层通常按面积或按炉次计价,但真正影响成本的是尺寸可控性和返工率。模具型腔有配合公差要求的,涂层厚度一般控制在2-5微米,超差就得后处理,这笔费用要提前谈进合同。另外问清楚质保周期和脱层后的补涂政策,有些机构首涂便宜、返修贵,算总账反而亏。建议先拿一副小模具或试片做验证,跑个几千模看实际磨损量,数据说话再批量上。
说到底,DLC涂层是寿命工程的一环,不是孤立的一道工序。模具钢材、热处理、抛光、涂层要配套考虑,机构选对了还得工艺参数跟得上。多跑几家现场看看设备状态和前处理线,比对着报价单纠结强。把试模数据攒下来,下次选机构心里就有底了。