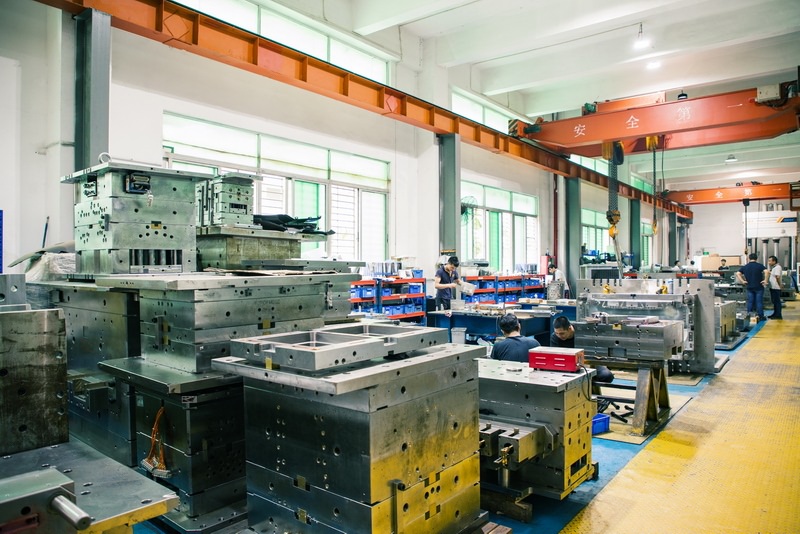
精密模具的精度控制,第一步得从设计端把好关。结构设计时,分型面、浇口位置、冷却水路布局都要围绕产品公差来定,不能等加工完了再补救。比如精密注塑件常见的±0.02mm尺寸要求,模具型腔的加工公差通常要压到±0.005mm以内,留给后续抛光、装配的余量非常有限。设计阶段还要做模流分析,提前预判收缩变形,把补偿量做进型腔尺寸里,这一步做扎实,后面试模能少走不少弯路。
加工环节是精度落地的硬仗。型腔型芯的精加工普遍依赖慢走丝和高精度CNC,配合镜面放电,表面粗糙度要控制到Ra0.2以下。关键配合部位——比如滑块与导轨、顶针与孔位——间隙通常控制在0.01~0.02mm,过大会飞边,过小会卡死。热处理也不能马虎,淬火后变形量要预留研磨余量,硬度做到HRC48~52,既保证耐磨性,又避免崩角。检测上三坐标测量仪是标配,重点尺寸全检,别指望抽检能兜住精度。
试模和量产阶段才是真正检验精度的时候。T1试模要重点看尺寸链是否闭合、飞边和缩水位置,发现偏差优先调工艺参数,实在不行再修模。量产前建议做小批量验证,连续打500~1000模,观察尺寸漂移趋势,模具热平衡稳定后尺寸才靠谱。另外,冷却水路要定期清洗,模温波动控制在±2℃以内,否则精密件的尺寸一致性很难保证。
说到底,精密模具的精度不是某一个环节拼出来的,而是设计、加工、试模三段接力跑出来的结果。每个环节留的余量、定的公差、做的检测,都得前后呼应。把过程数据记录清楚,修模有据可查,下一套模具才能越做越稳。