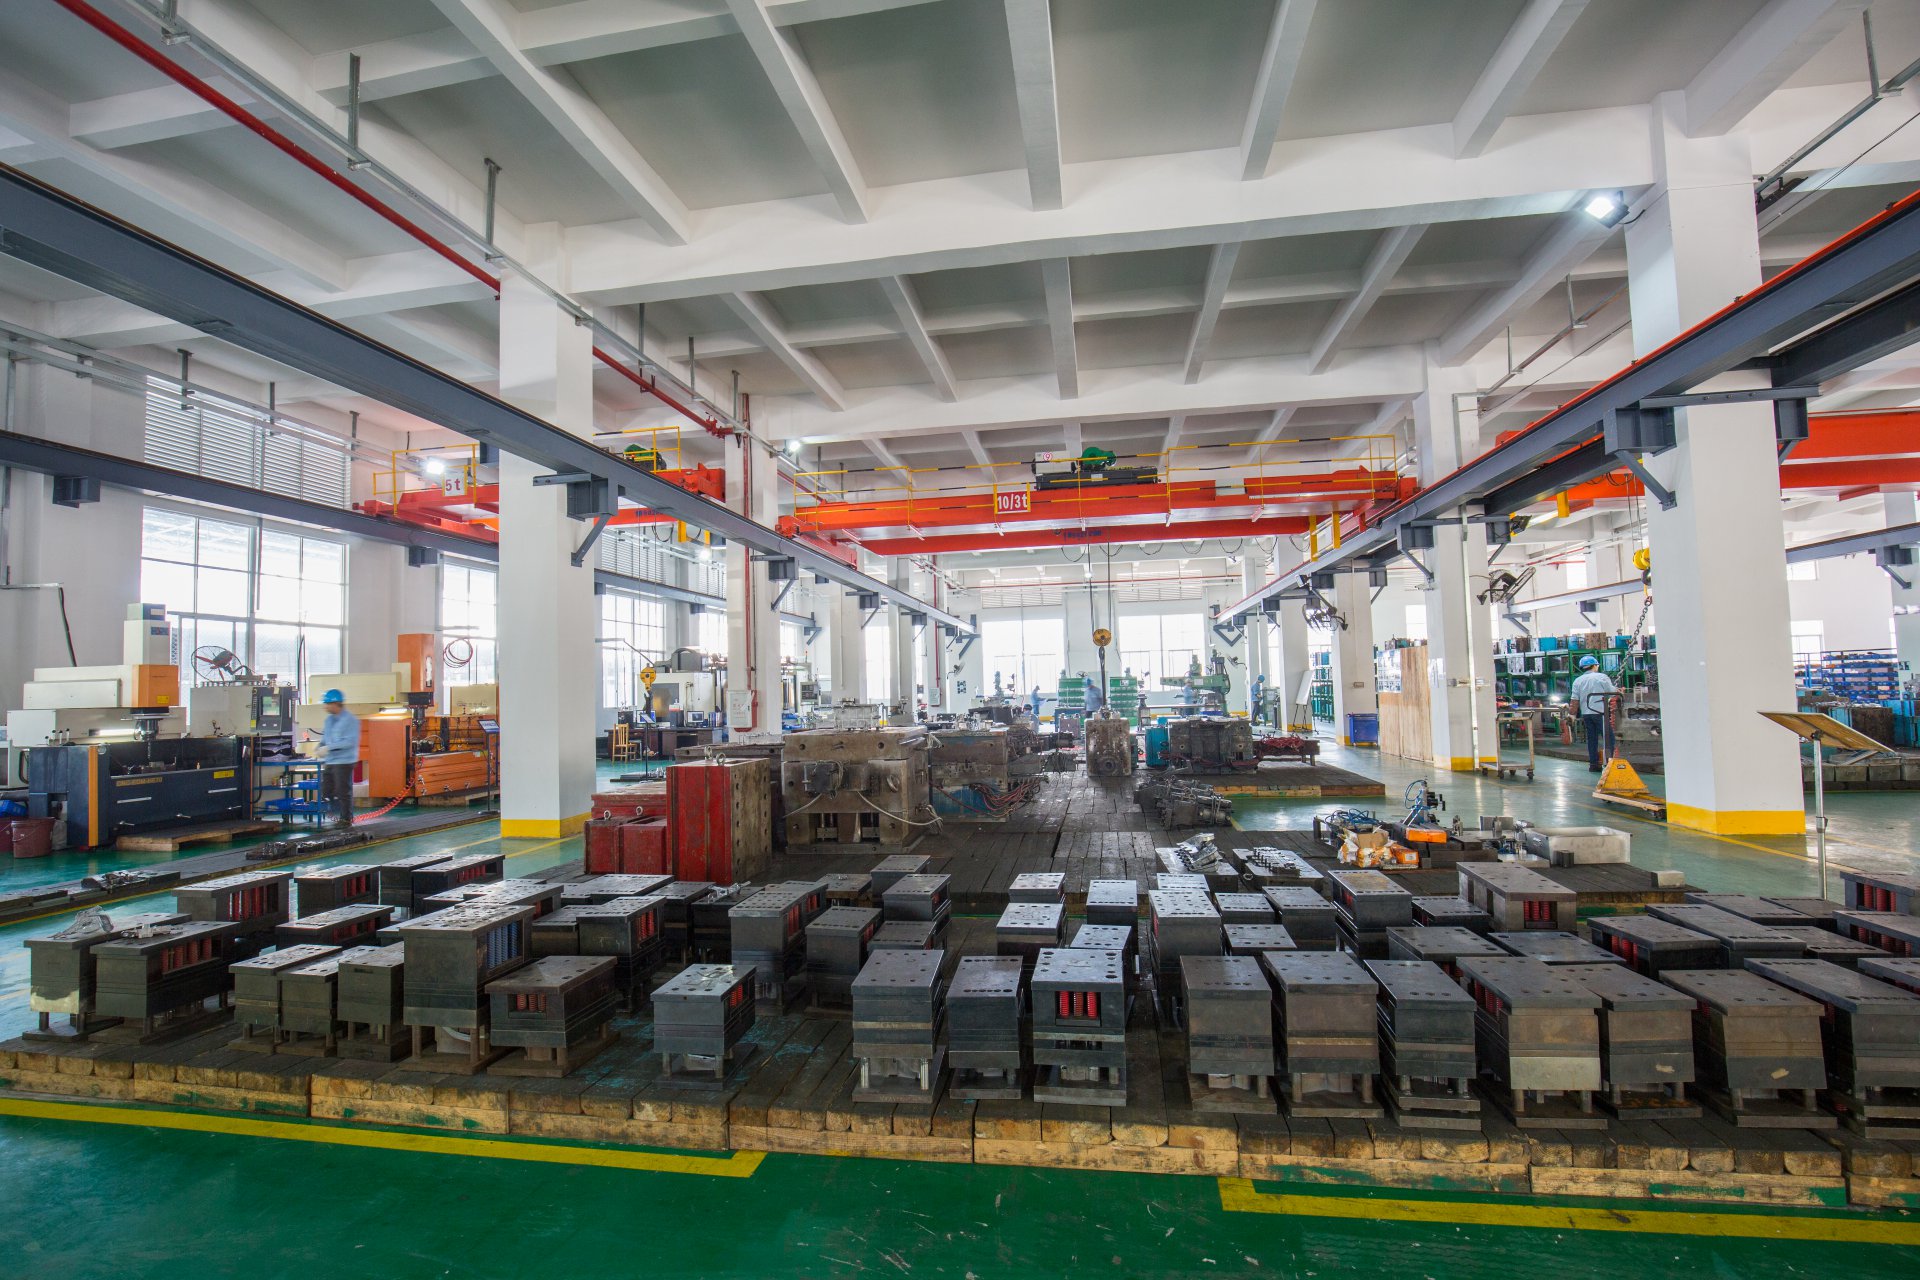
精密注塑的核心指标是±0.01mm级尺寸精度,这个量级对模具设计和工艺控制提出了硬性要求。模腔加工通常要走慢走丝加镜面放电,配合三坐标检测把单腔公差压在0.005mm以内;浇口位置和流道平衡直接决定填充一致性,多腔模必须做流道平衡分析,否则各腔收缩差异会吃掉精度余量。模具钢材选S136或NAK80这类抛光性好、尺寸稳定的材料,热处理后硬度控制在HRC48-52,兼顾耐磨性和可加工性。
材料干燥是容易被忽视却最要命的一环。以PC和PMMA为例,原料含水率必须降到0.02%以下,除湿干燥机露点控制在-40℃以下,干燥温度PC约120℃、PMMA约80℃,时间4小时起步。料筒温度分区设定要留梯度,喷嘴温度略低于前段防止流涎。模温机精度要求±1℃,光学件模温通常拉到80-120℃,模温波动超过2℃就会在镜面上留下应力纹和尺寸漂移。
注射参数上,精密件讲究“慢速填充、高压保压”。填充速度一般控制在30%-50%区间,避免剪切过热导致材料降解;保压压力取注射压力的60%-80%,保压时间按浇口冻结时间确定,通常3-8秒。V/P切换点用位置切换比时间切换更稳,切换位置精度要卡到0.1mm以内。顶出环节用多级顶出,顶出速度放慢,防止薄壁件顶白变形。首件必须做全尺寸检测,批量中每2小时抽检关键尺寸,CPK要求做到1.33以上才算过程受控。
说到底,精密注塑不是靠某一项参数调出来的,而是模具精度、材料状态、设备重复精度三者叠加的结果。注塑机锁模力重复精度、射出重复精度都得在验收时实测,模温、料温、保压三组数据做好记录留档,出了问题才有追溯依据。把这套流程跑顺了,±0.01mm才不是纸面指标。