注塑模具说白了就是一块(或几块)经过精密加工的钢材,里面挖出跟产品形状对应的型腔,熔融塑料在高温高压下被注进去,冷却定型后顶出来,一个零件就算成了。听着简单,但真正决定模具好不好用的,是几个系统能不能配合到位:型腔决定产品外形,浇注系统负责把料引到该去的位置,冷却系统控制凝固节奏,顶出系统保证脱模不拉伤。任何一环掉链子,出来的件不是缩水就是飞边,再不然就是顶白、变形。
拿浇注系统来说,主流道、分流道和浇口的尺寸直接影响到充填压力和料流状态。浇口开小了,剪切过热容易降解;开大了,保压传不到位,产品内部容易有缩孔。冷却水路一般离型腔表面15到25mm,太近容易在模具表面留下温差痕,太远又压不住成型周期。顶针布置也有讲究,顶出力要均匀,顶针面通常比型面低0.05到0.1mm,避免在产品上留下凸起的顶白印。这些细节在模具设计阶段就得算清楚,靠后期试模去凑,往往要改模改到怀疑人生。
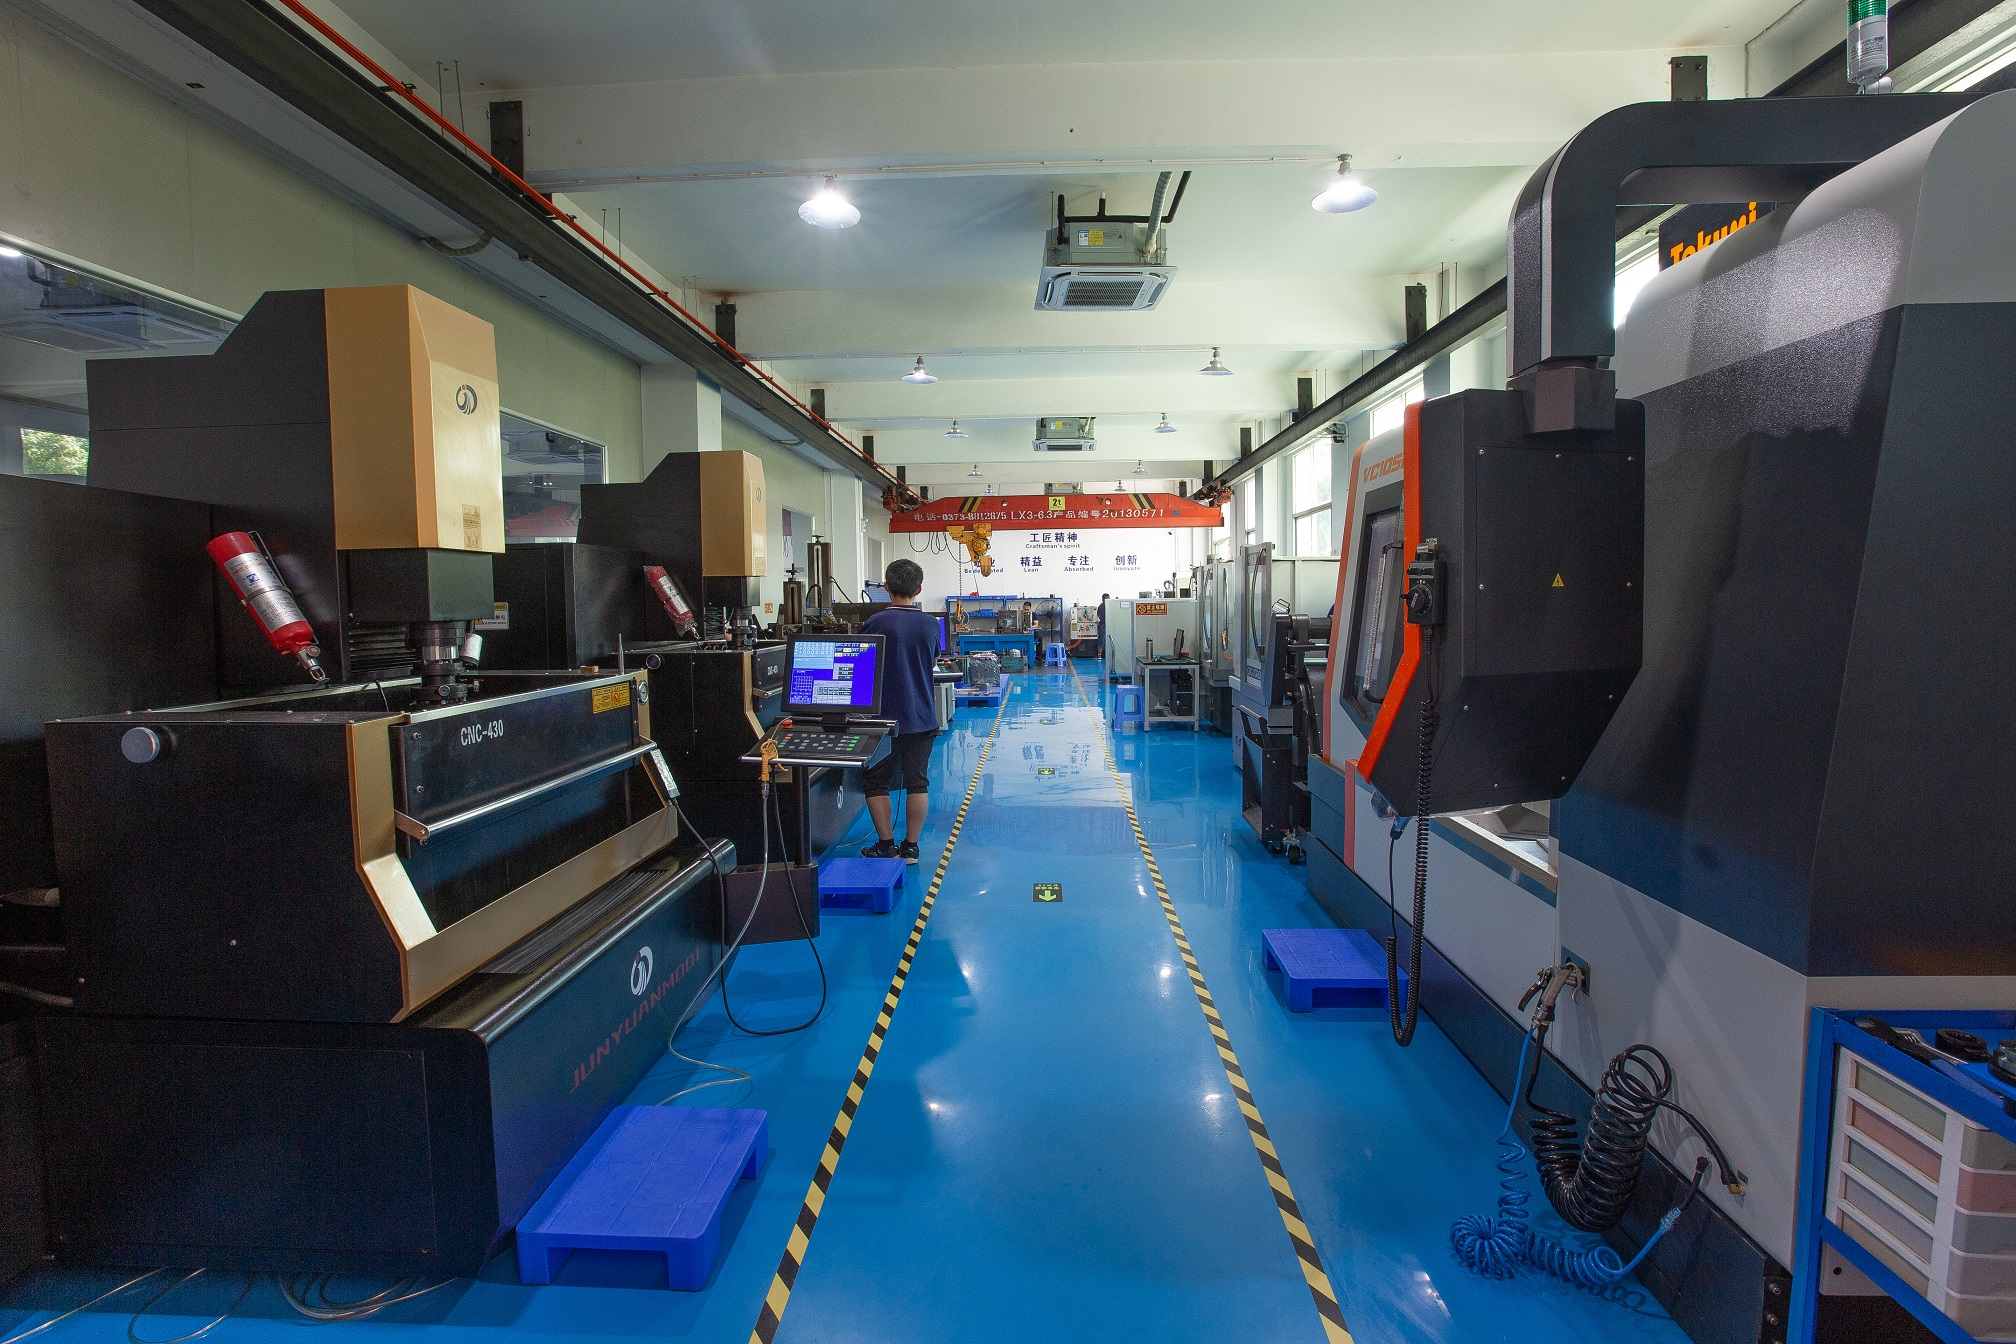
钢材选择上,型腔件常用P20、718这类预硬钢,硬度在30HRC上下,加工性能好,适合大批量生产前的快速验证;产量要求高的模具会用到S136或者H13,淬火后硬度能到50HRC以上,耐磨性明显提升。加工环节里,CNC开粗、精雕清角、慢走丝割镶件、电火花打深槽,每一步的公差都得卡在0.01到0.02mm这个量级,否则合模时不是碰穿就是跑毛边。试模阶段还要盯住模温,一般ABS料模温控制在60到80℃,PP料可以低一些,模温不稳,尺寸波动就跟着来。
说到底,注塑模具是个系统工程,设计、钢材、加工、试模四个环节环环相扣,哪一步省了功夫,后面都得加倍还回来。把浇口位置、冷却布局、顶出平衡这些基础项做扎实,模具寿命和产品良率才有保障,这也是干模具这行最实在的经验。