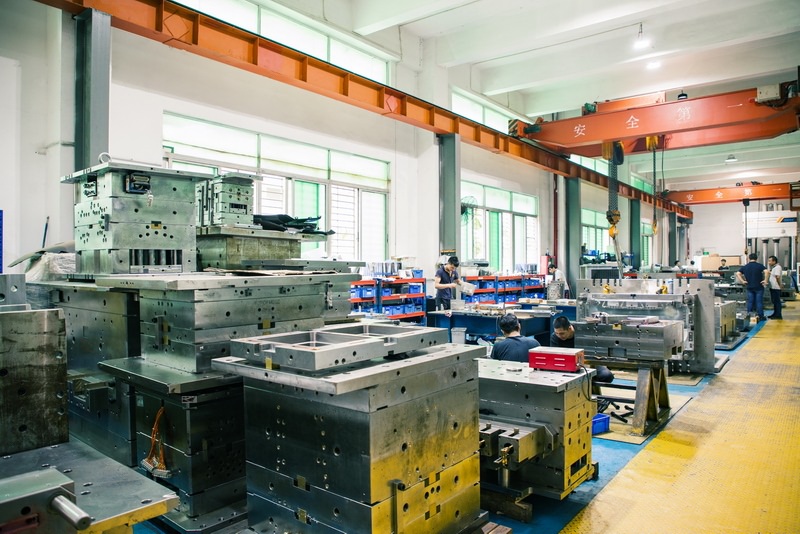
模具这行干久了,最深的体会就是:所有成型工艺的根基都绕不开“模子”两个字。按成型方式分,注塑模、吹塑模、挤出模对应塑料件,压铸模、锻压模对应金属件,冲压模则主打板材落料与成形。不同类别的模具在选材上差别很大——注塑模常用P20、718等预硬钢,压铸模得用H13这类热作模具钢,冲压模则根据批量选Cr12MoV或硬质合金。搞清分类和材料匹配,是入行的第一课。
一套模具的骨架由模架、型腔、浇注系统、顶出系统、冷却系统和导向机构组成。以注塑模为例,浇口位置和流道平衡直接影响填充质量,冷却水路设计不合理则会导致收缩不均和翘曲变形。实际做模时,型腔数量、分型面位置、顶针排布这些细节往往比理论计算更考验经验——分型面选错,后续飞边、夹线问题能折腾死人。模具精度通常要求达到IT6-IT8级,配合面粗糙度Ra0.4-0.8是常见门槛。
报价环节也跟模具结构强相关。型腔数越多、抽芯机构越复杂、热处理要求越高,加工工时和材料成本就往上走。比如一套带斜顶加滑块的中型注塑模,加工周期普遍在30-45天,报价时得把CNC、EDM、线切割、热处理和试模次数都摊进去。很多新手报价吃亏,就是漏算了试模修模的隐性成本——T1到T3的调试费用,往往占总价的10%-15%。
说到底,模具是“设计定生死、加工定精度、调试定成败”的系统活。把分类、结构、材料和报价逻辑串起来理解,比死记参数管用得多。日常多下车间盯试模,多复盘修模记录,这些实打实的经验才是模具人真正的底气。