注塑调试别再从参数表抄起,先看懂这四类模具结构
报价技巧 📅 2026-11-11

注塑调试别再从参数表抄起,先看懂这四类模具结构

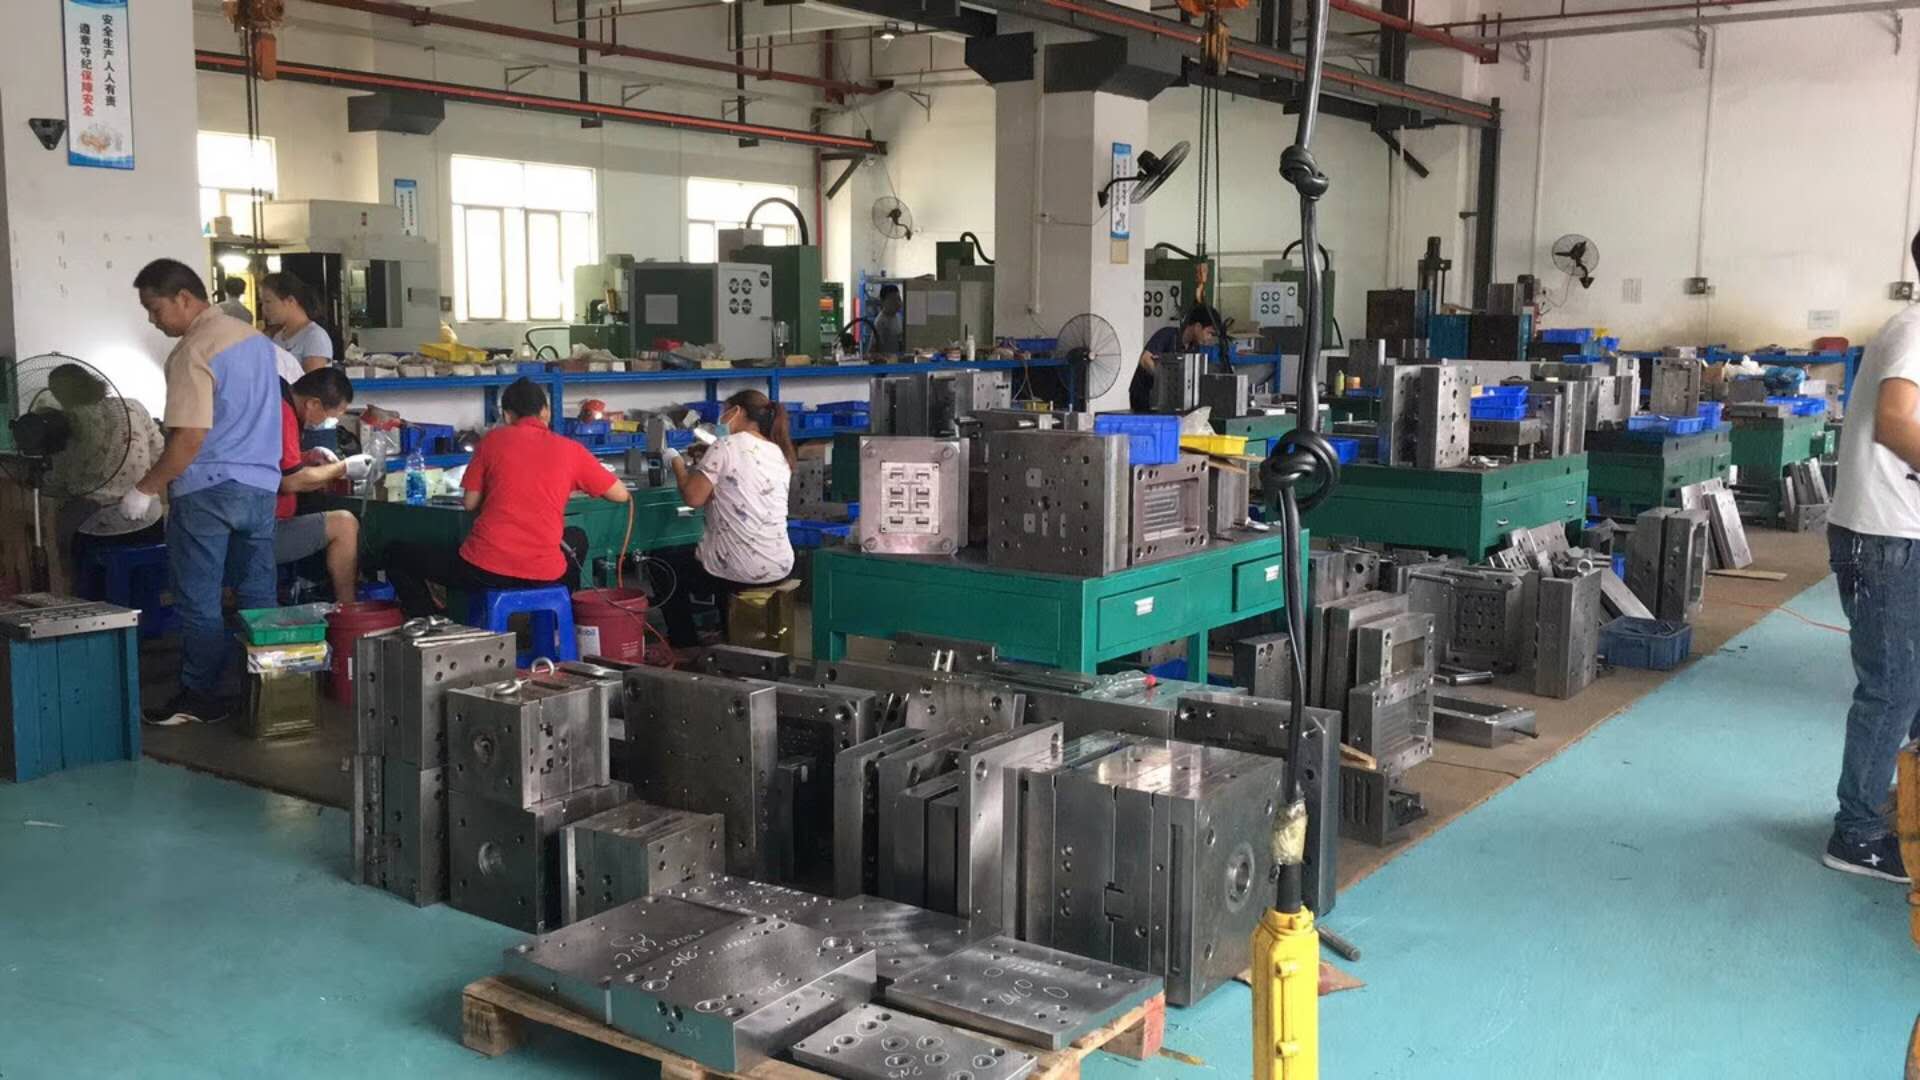
摘要: 干注塑这行多年,见过不少刚入行的新人,上来就盯着注塑机参数盲目调试,不是缺胶飞边就是顶白开裂,折腾一天也调不出合格件。问题往往不在参数本身,而在没搞清模具结构。常见注塑模按结构分四类:两板模、三板模、热流道模和抽芯模。两板模结构最简单,浇口位置和顶出方式受限,调机时重点盯保压和冷却;三板模多了水口板,能实现点浇口自动脱模,但开模行程和拉杆受力要算准;热流道模省去水口料,温度控制是命门,热嘴温差超过10℃就容易出现冷料或拉丝;抽芯模带滑块或斜顶,动作顺序错了直接撞模,调机前必须确认开模顺序和顶出时序。

看清结构之后,参数调试才有章法。行业里常说的十步调试法,核心逻辑是先定基础再修缺陷:锁模力按制品投影面积和型腔压力估算,一般取30-50MPa;料筒温度按材料牌号设定,PP料通常200-230℃,PC料要上到280-310℃;注射速度先慢后快,避免浇口处喷射纹;保压压力取注射压力的60%-80%,保压时间以浇口冻结为准;冷却时间按壁厚估算,每毫米壁厚约需8-12秒。每一步调完都要打件观察,别一次改三个参数,否则出了问题都找不到原因。

实际调试中最常见的是缺胶和飞边这对矛盾。缺胶先查料温和注射压力,再确认浇口是否偏小或排气不畅;飞边则要核对锁模力和分型面贴合度,模具用久了分型面磨损,锁模力再大也压不严。顶白开裂多跟顶出不平衡或脱模斜度不足有关,顶针布局要避开薄壁和深腔位置。另外,模具温度对收缩率影响明显,模温每差10℃,收缩率可能变化0.2%-0.5%,尺寸要求严的件必须等模温稳定后再取首件。

说到底,注塑调试是模具结构和工艺参数配合的事,光背参数表解决不了现场问题。建议新人调机前先翻一遍模具图,确认浇口形式、顶出方式和冷却水路走向,再按十步法逐项设定,每改一个参数记录一次打件结果。积累几套模具的调试记录后,你会发现大部分缺陷在结构层面就有迹可循,参数只是最后的微调手段。

分享: 微博 QQ空间 微信 复制链接
💬 评论 (3)
😊 👍 🎉 ❤️ 🔥 💪 👏 🙏 😆 😎 🤔 💡
0/600
达
达源阿海 1 day ago

讲得对,上月一套PC透明件我照参数表死调,料温干到310℃还是缺胶,后来翻图发现浇口偏小,换了浇口套一次就好了。

郑
郑家阿顺 1 day ago

飞边那条想问问,老模具分型面磨损除了修模还有啥应急办法?我们一套老模锁模力加到顶还压不严,修一次停线两天,扛不住啊。

徐
徐听澜 1 day ago

模温那事我补一句,尺寸严的件我们厂规定模温波动超5℃不取首件,以前吃过亏,头几模量着合格,批量跑起来全超差。

🤝 广告合作位
推广位
🏭
金牌置顶·东莞精密 广告合作企业
🏭
台州市诚慧塑料模具厂 广告合作企业
让你的企业上广告位 →
🎯 需要模具报价?

免费 · 即时 · 准确

立即报价 →