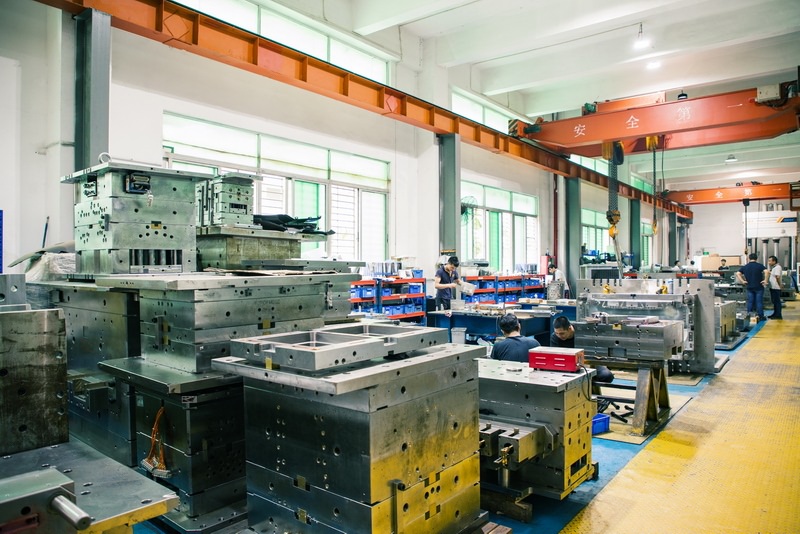
模具这行干久了,越发觉得基础功不扎实真不行。按成型工艺分,注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模各有各的门道。注塑模要算准收缩率,ABS一般取0.4%~0.6%,PC则到0.5%~0.7%;压铸模得考虑脱模斜度和浇口位置,铝合金压铸常取1°~2°斜度;冲压模则要盯着间隙值,软料取料厚的8%~10%,硬料取12%~15%。这些数据不是背出来的,是试模时一次次调出来的。
模具结构说白了就几大块:模架、成型零件、浇注系统、顶出机构、冷却系统、排气系统。模架选标准件能省不少事,但成型零件必须自己啃——型腔型芯的钢材选P20还是718,得看批量。十万模次以内P20够用,大批量或腐蚀性塑料就上S136或H13。冷却水路布置更讲究,水路离型腔面一般控制在15~25mm,太近容易开裂,太远冷却效率打折扣。排气槽深度通常0.02~0.03mm,开在料流末端,不然烧焦、困气跑不掉。
报价环节也跟这些基础参数挂钩。一套模具报价,材料费占三成左右,加工费占四到五成,剩下是设计和管理成本。型腔数直接决定分摊成本——一模两腔比一模一腔单件成本低,但模具费翻上去。客户常问“为什么这套模要八万那套只要五万”,差别就在钢材牌号、模架精度、热处理要求和试模次数上。报价时把钢材清单、加工工序、标准件品牌列清楚,比拍脑袋报价靠谱得多。
说到底,模具是“三分设计七分修配”的活。图纸再漂亮,装配时配合间隙不对、顶针长短不齐,照样出不了合格件。新手建议多蹲试模现场,看飞边从哪来、缩痕怎么调、顶白怎么改,比翻十本手册都管用。基础数据记牢,现场经验攒够,报价才有底气,干活才不心虚。