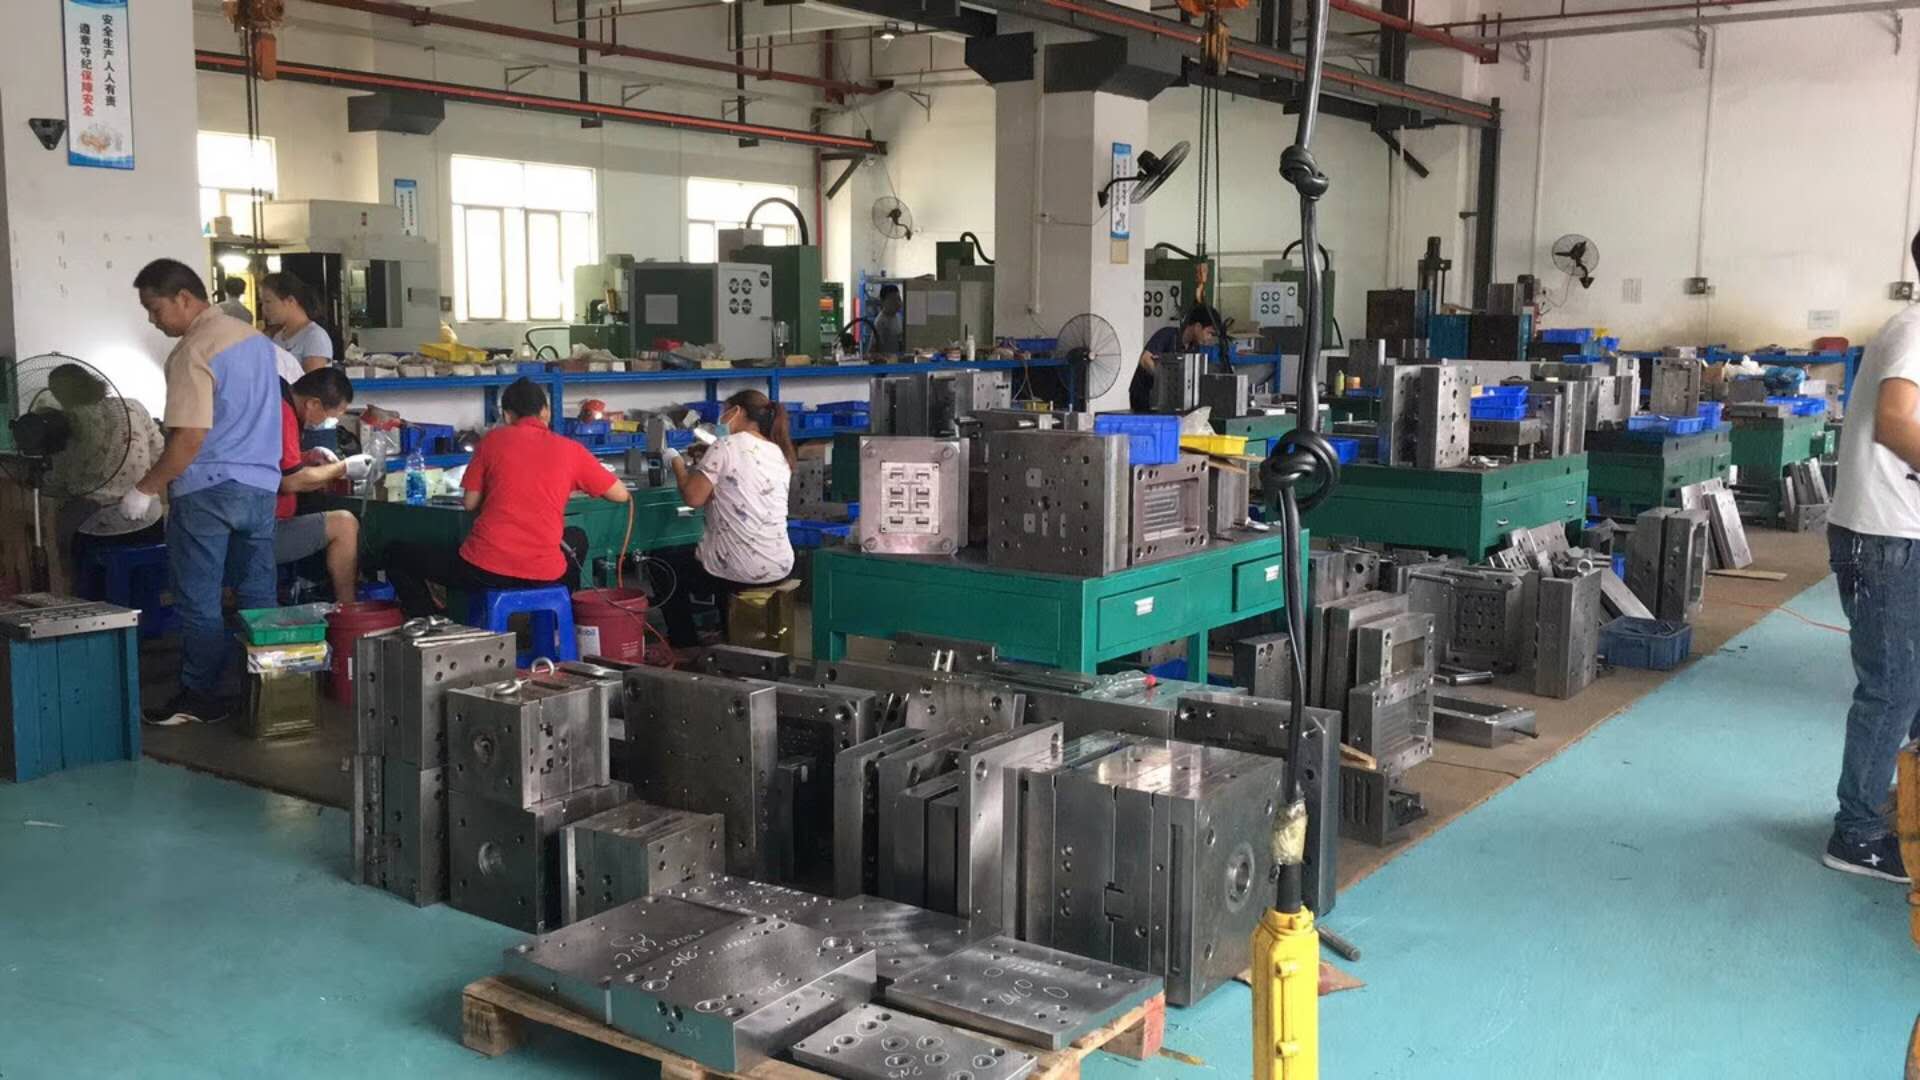
搞模具这行,注塑、吹塑、吸塑三种工艺天天打交道,但真要现场分辨一个塑料件是哪种工艺出来的,不少人还是靠猜。其实从模具结构就能看出门道:注塑模是闭合式型腔模,动模定模合模后形成封闭腔体,塑料熔体在高压下充填,典型注射压力在80-150MPa,模具需要承受反复高压循环,所以模架用料和热处理都讲究;吹塑模则分挤出吹塑和注射吹塑两类,型腔是开口的,靠压缩空气把型坯吹胀贴壁,模内压力通常只有0.2-1.0MPa,模具强度要求低得多;吸塑模最简单,本质上是带排气孔的阴模或阳模,靠真空负压把加热软化的片材吸附成型,模腔压力连0.1MPa都不到,很多小批量吸塑模直接用石膏或树脂浇注。
从制品特征反推工艺,比看模具更直接。注塑件壁厚相对均匀,一般在1-3mm,但可以有复杂的加强筋、卡扣、螺纹柱等结构,浇口痕迹是重要线索——点浇口留下小凸点,侧浇口在分型面附近有剪切痕。吹塑件最明显的特征是中空,瓶口部位有吹气针痕或挤出口的夹断线,壁厚沿周向分布不均,底部和拐角处偏薄,这是型坯吹胀比不一致造成的。吸塑件则整体壁厚偏薄,常见0.3-1.5mm,且拉伸深度大的部位壁厚减薄明显,边缘通常留有刀模冲切的痕迹,转角处圆角较大,因为片材拉伸时不能像熔体那样自由流动。
报价时这三种工艺的成本逻辑完全不同,搞混了容易报亏。注塑成本大头在模具,一套中等复杂度的注塑模少说几万到十几万,但单件成本低,适合大批量,注塑周期通常20-60秒;吹塑模具相对便宜,但挤出吹塑有型坯废料,材料利用率约70%-85%,小批量做中空件比注塑划算;吸塑模具最便宜,几千块就能开一套铝模或树脂模,但制品精度和结构复杂度受限,适合包装托盘、内衬这类大平面浅拉伸件。现场鉴别时,拿不准就看分型线、浇口痕和壁厚分布,三样对上了,工艺基本跑不了。
说到底,三种工艺没有谁好谁坏,关键看产品结构、批量和成本预算怎么匹配。做模具报价的同行,接到新件先别急着算工时,花几分钟判断成型工艺,后面的模具结构、材料选型和周期估算才不会跑偏。工艺识别是基本功,练熟了,报价的底气自然就足了。