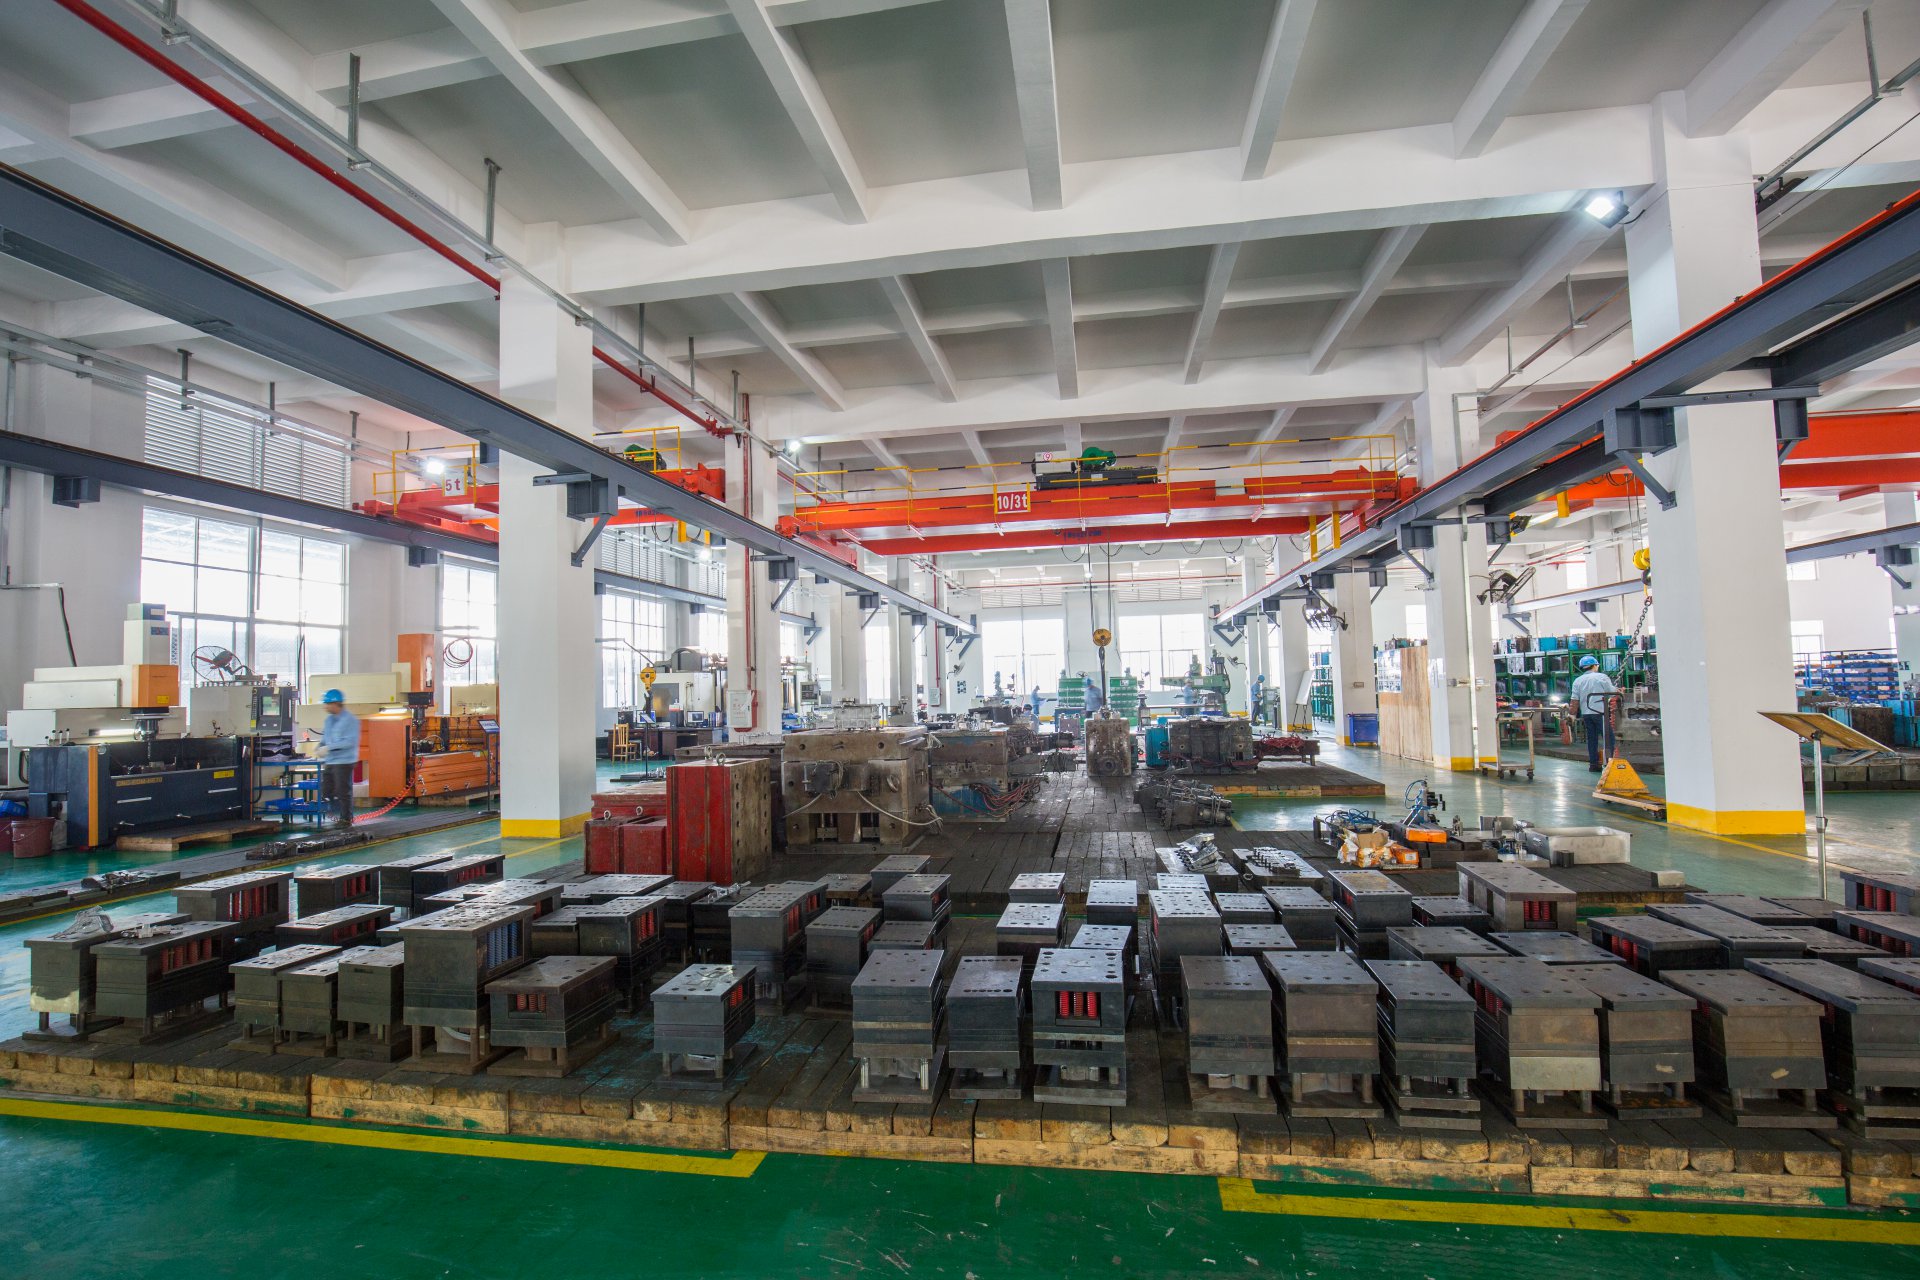
模具设计不是画图那么简单,核心在于分型面的合理确定和浇注系统的平衡布局。分型面选在塑件最大轮廓处是基本原则,但实际项目中还要考虑飞边方向、顶出可行性以及加工成本。比如注塑模的型腔排布,一模四腔时主流道到各型腔的流程差控制在5%以内,否则充填不平衡会导致缩水、变形等缺陷。浇口位置更要避开熔接痕敏感区域,ABS材料熔接痕强度通常只有本体的60%-70%,外观件上必须把浇口设在非外观面或后续可遮盖的位置。
制造环节里,模架加工精度直接决定模具寿命。模板厚度公差一般控制在±0.02mm以内,导柱导套配合间隙取0.01-0.03mm,过大会导致合模偏斜、拉伤型芯。型腔加工现在主流是CNC粗加工留0.3-0.5mm余量,再经精雕或电火花清角。电火花加工时要特别注意电极损耗补偿,紫铜电极加工钢料时损耗率约0.1%-0.3%,精加工阶段必须换用石墨电极或增加电极数量来保证尺寸精度。热处理环节,Cr12MoV淬火后硬度HRC58-62,回火次数不少于两次,否则残余奥氏体转换会引起尺寸漂移。
装配调试是最考验经验的环节。合模前要逐块模板检测平行度,0.02mm塞尺塞入深度不超过10mm为合格。顶出系统装配后手动顶出不少于5次,确认顶针板动作顺畅无卡滞。试模阶段重点关注注射压力与保压切换点,一般保压压力取注射压力的60%-80%,保压时间按壁厚每毫米1-1.5秒估算。遇到飞边问题时,先查合模面贴合度,再排查注塑机锁模力是否足够,不要一上来就降压力,容易掩盖真实问题。
说到底,模具这行靠的是数据和经验双轮驱动。结构设计有规范可循,但每套模具的工艺参数都要在试模中反复修正。建议建立自己的工艺参数档案,按材料、壁厚、结构特征分类记录,下次遇到同类产品直接调取参考,比翻手册快得多。模具做得好不好,最终看的是量产稳定性——连续生产5000模次后尺寸仍在公差带内,才算真正过关。