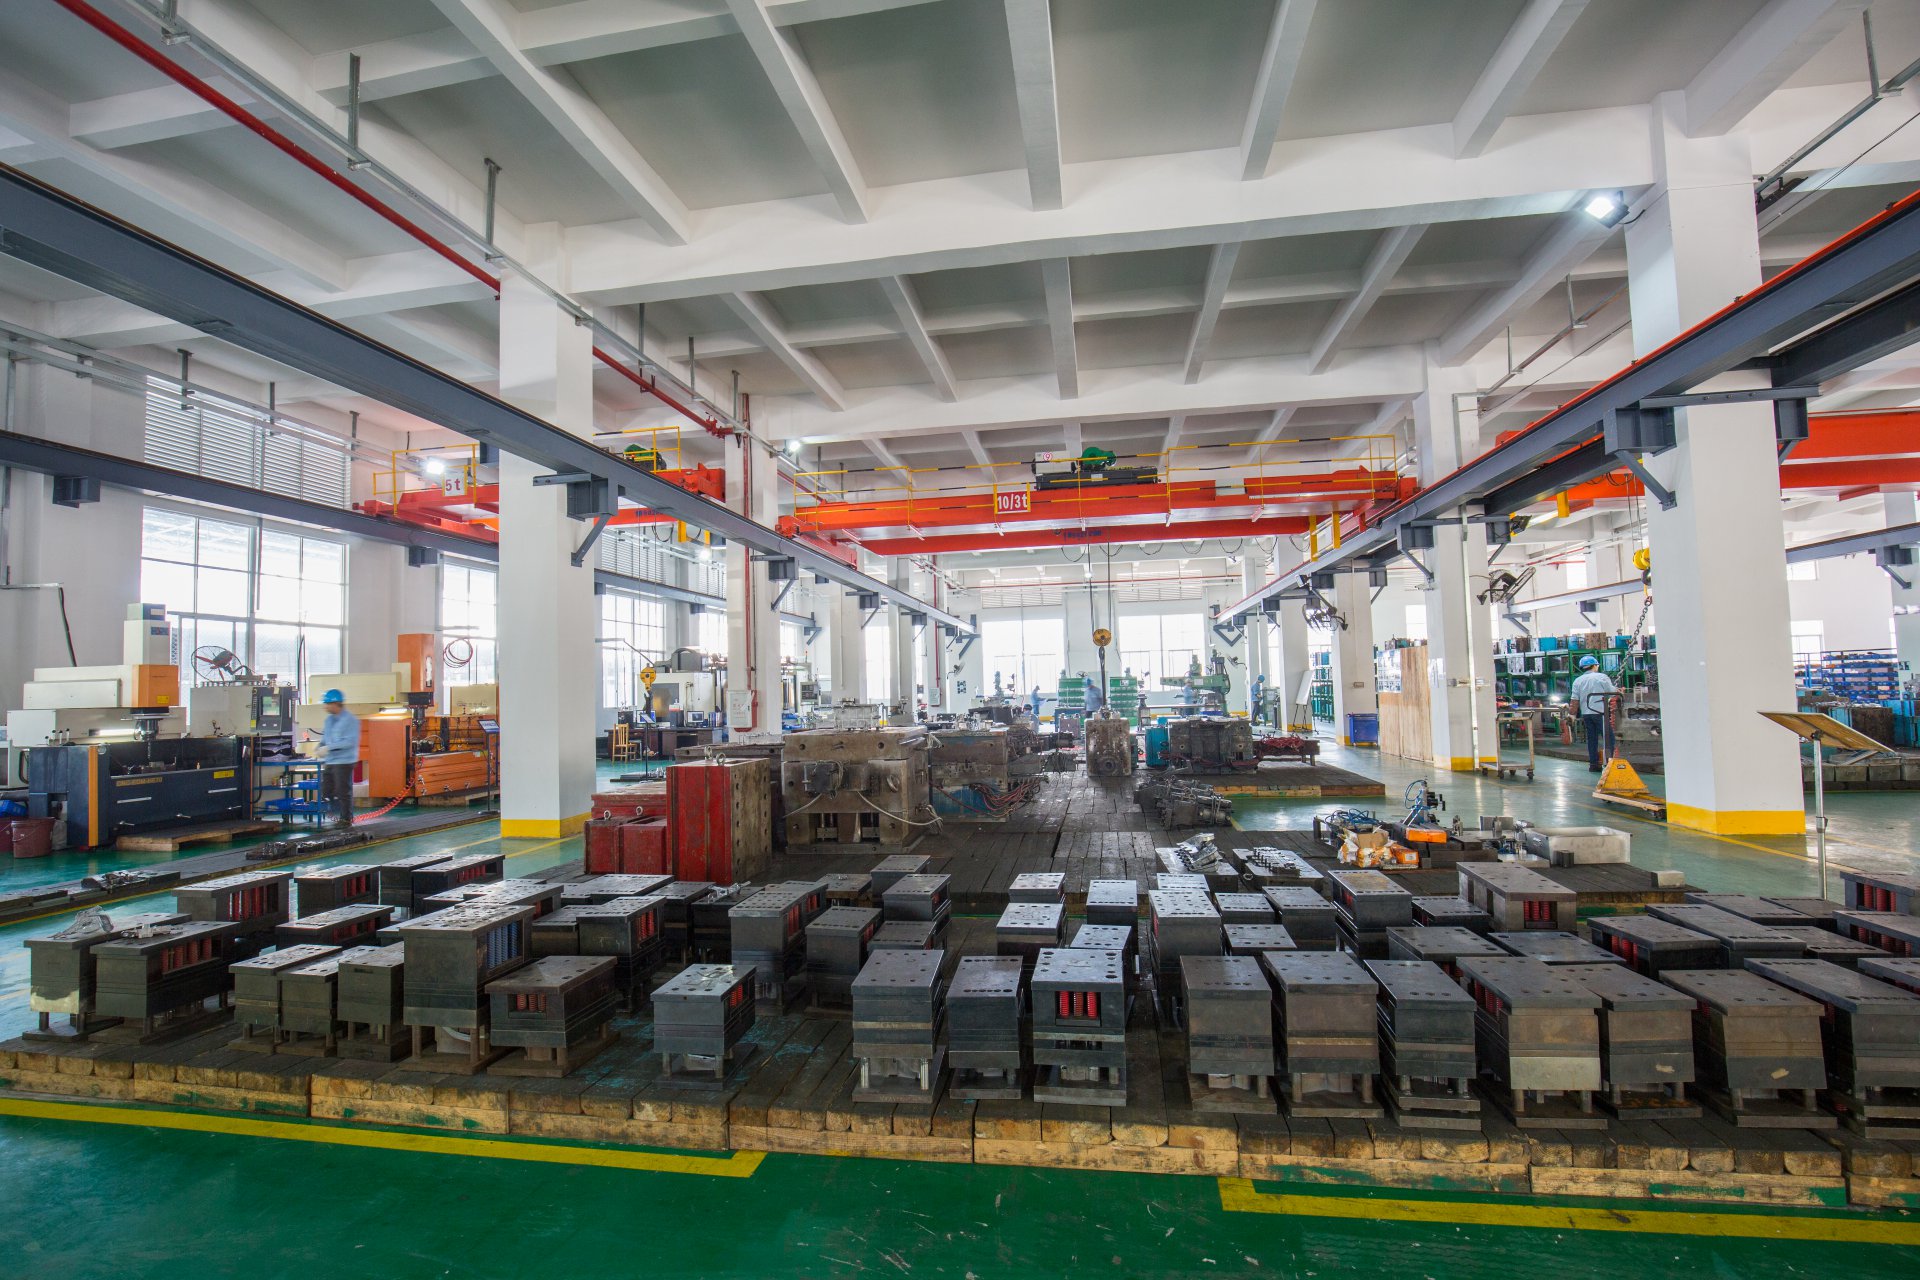
压铸工艺的本质,是把压铸机、压铸模和合金三大要素有机组合并综合运用的过程。落到车间层面,流程通常从合金熔炼开始:铝合金一般控制在660—700℃的保温区间,锌合金则多在400—430℃。熔炼后需精炼除气、扒渣,把含气量和夹杂物压下去,否则后续压射时气体卷入型腔,铸件内部气孔率会明显上升。模具方面,钢模需预热到150—200℃再上机,模温过低容易造成冷隔、浇不足;模温过高则粘模、拉伤风险加大。压铸机这边要提前核对锁模力与投影面积的匹配关系,锁模力不足直接导致飞边增厚,甚至涨模。
正式压射阶段,慢压射与快压射的切换点是调机核心。慢压射速度一般控制在0.1—0.3 m/s,目的是让金属液平稳填充压室、把气体从排气槽赶出去;快压射速度视铸件壁厚而定,薄壁件常取3—6 m/s,厚壁件适当降低。压射比压通常落在40—90 MPa区间,增压建压时间要卡在几十毫秒内完成,否则补缩不及时,缩孔缩松就会出现在厚大部位。模具设计上,内浇口截面积、排气槽深度(一般0.05—0.15 mm)和溢流井布局,直接决定卷气程度,这些参数在试模阶段就得反复修整。
压铸件出模后,去浇口、去飞边是基本动作,但真正影响成品率的是后续检测与热处理节奏。压铸件内部存在气孔,一般不建议做高温固溶处理,否则气孔受热膨胀会起泡,这一点在铝合金压铸件上尤其要注意。尺寸检测优先用三坐标抽检关键配合面,外观则靠目视加放大镜排查冷隔、裂纹和粘模痕迹。模具维护同样不能省:每班次清理型腔积碳、检查顶针复位,生产几千模后要复检型芯磨损量,避免因间隙变大导致铸件尺寸漂移。
说到底,压铸工艺拼的是参数稳定性和模具状态的可控性。合金成分、模温、压射曲线、排气条件这几项,任何一项波动都会在铸件上留下痕迹。现场调机不能只盯一个参数,得把工艺窗口当成一个整体来守,试模记录和首件检验数据要留档,后续换模、换料才有比对依据。把基础流程做扎实,比追新设备更实在。