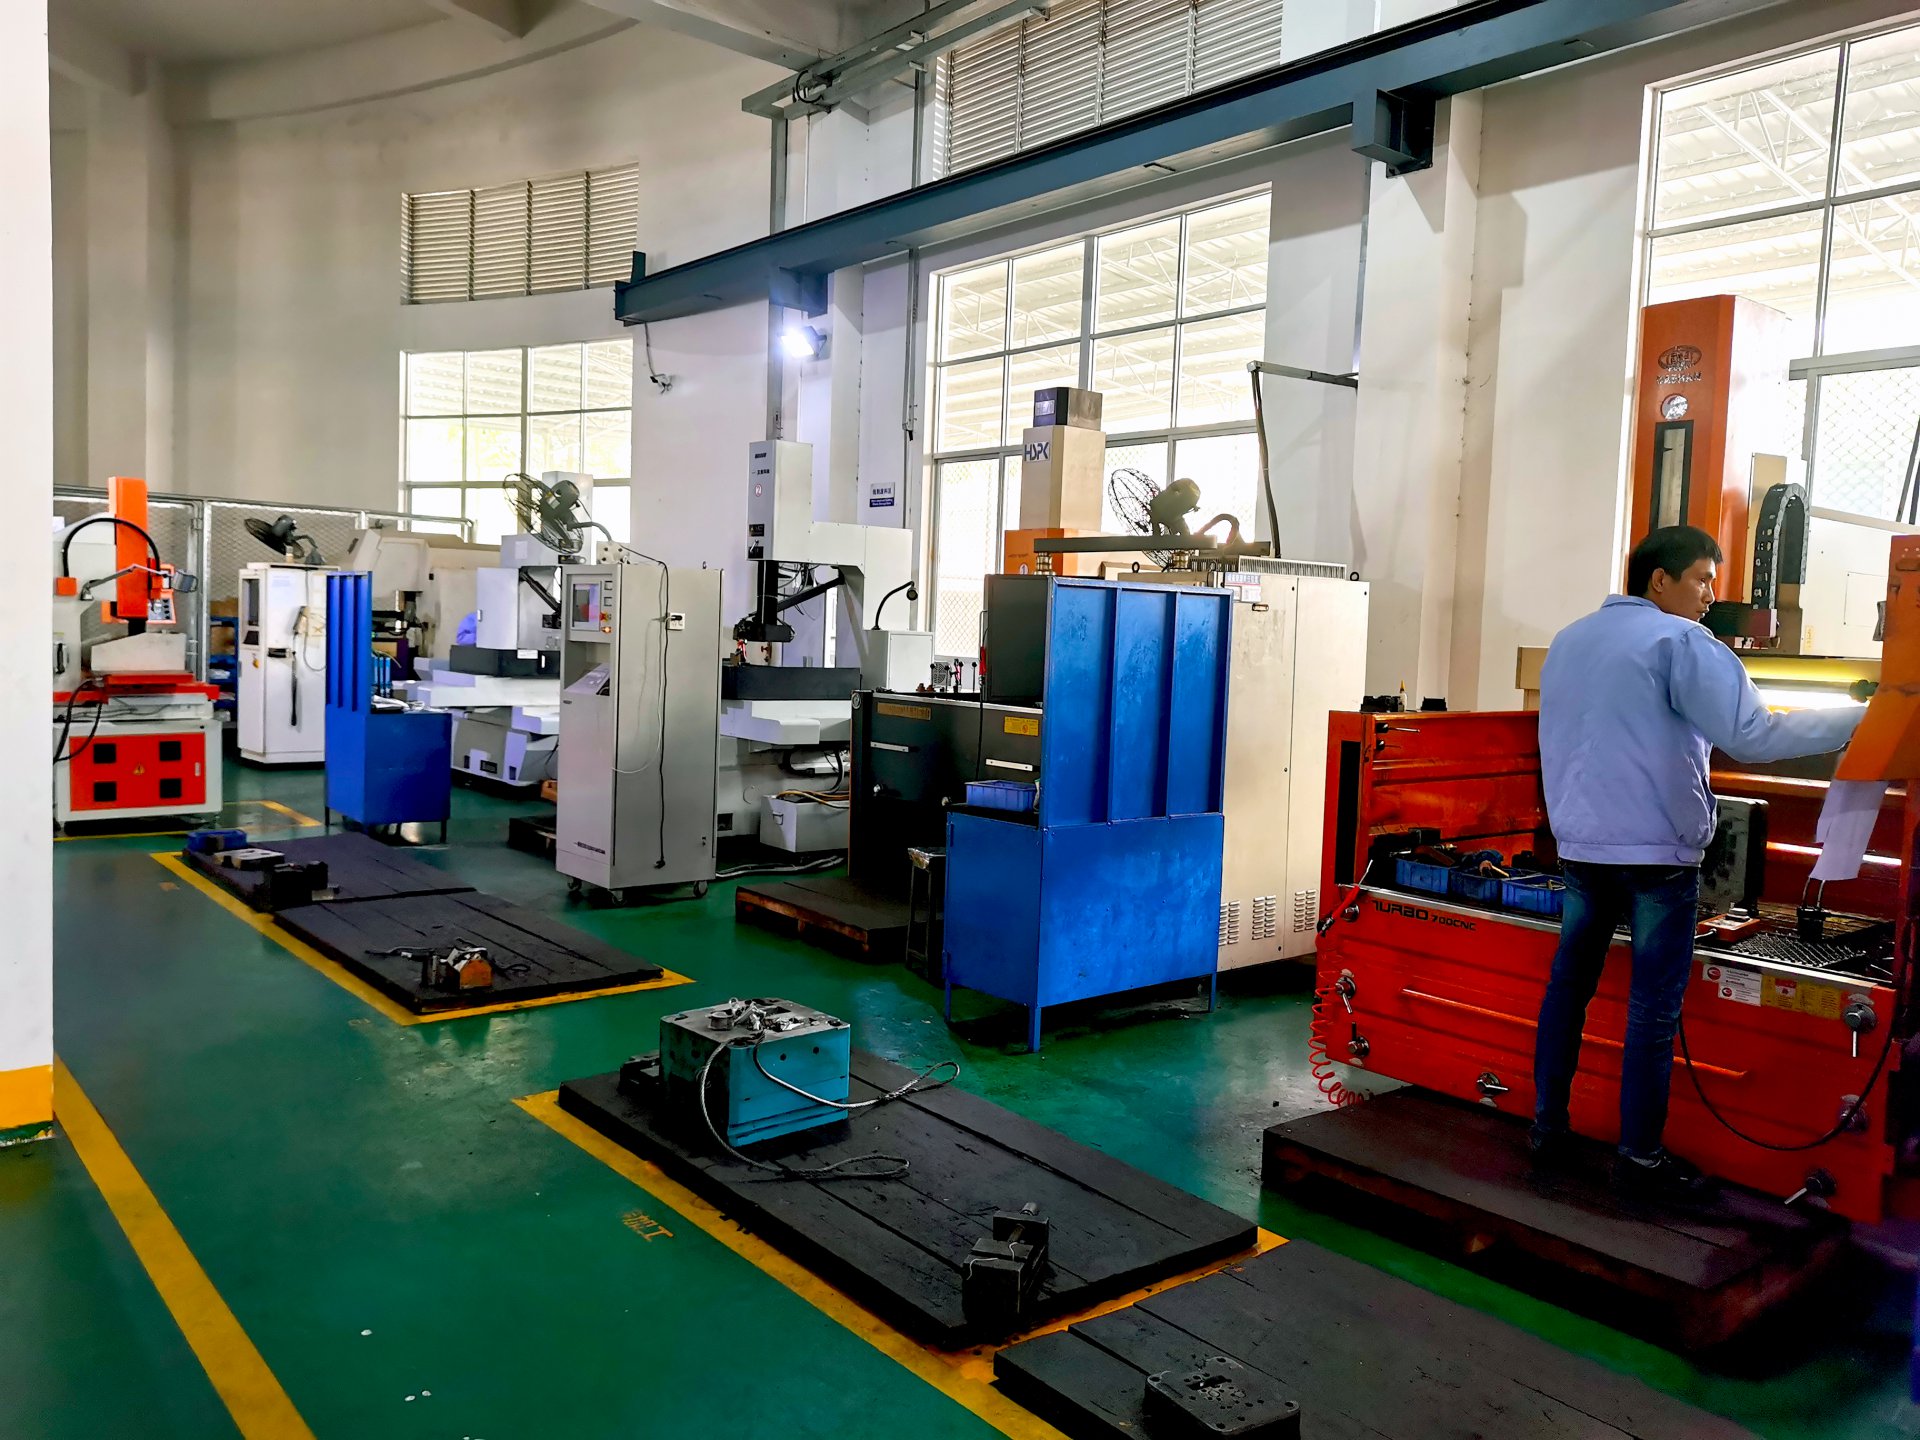
冷冲压说到底就是靠冲床和模具给板材施压,让材料按预定路径分离或塑性流动。落料、冲孔、剪切、修边属于分离类工序,模具设计时冲裁间隙一般取料厚的5%~10%,软料偏小、硬料偏大,间隙放错直接导致毛刺超标或模具崩刃。冲孔和落料看着像,但落料保的是外形尺寸,冲孔保的是孔位精度,排样时搭边值通常取料厚的1.5~2倍,材料利用率能差出好几个点。
弯曲和拉深是成型类里最容易出问题的两道。弯曲要算回弹,普通冷轧板90°弯曲回弹量大概1°~3°,模具上得做补偿角;弯曲半径小于料厚时外层纤维容易拉裂,R角得放大或改分两次弯。拉深更吃工艺参数,拉深系数首次一般控制在0.5~0.6,后续道次0.75~0.85,压边力不够起皱、太大又拉裂,实际调试时压边圈间隙取料厚的1.1~1.2倍比较稳。翻边、胀形、整形这些精整工序,通常放在拉深之后做,模具配合间隙要压到0.05mm以内。
25道工序里还有一类常被忽略的辅助工序:冲缺、切口、压筋、压印、翻孔。压筋和压印看着不起眼,但筋槽深度超过料厚30%时局部减薄严重,后续折弯容易开裂,模具上得控制凸筋圆角。翻孔预冲孔直径按d=D-2h估算,翻孔高度h受材料延伸率限制,冷轧板一般不超过孔径的0.4倍。连续模排工序时,分离类尽量往前放,成型类居中,精整和压印放最后,避免后续冲裁震动影响已成型面。
实际开模前建议把工序排样图拉出来逐道过一遍:每道工序的冲裁力、弯曲力、压边力算清楚,核对冲床吨位余量留20%以上;模具闭合高度和冲床行程匹配好,别等试模才发现装不进去。25道工序不是每套模都用得上,但心里有这张工序表,报价估工时、评审排工艺都能少踩坑。