前阵子看到一组数据,印象很深:在9800吨压铸机的作用下,原本222个零部件被集成为10个一体化压铸零部件,数量直接砍掉95%;后车体由87个零部件一次成型。这不是实验室里的概念,而是已经量产落地的方案。对模具行业来说,这意味着模具数量、单套模具的尺寸和复杂度、以及压铸工艺窗口都发生了根本变化。以前一套后车体可能要开几十套冲压模、焊接夹具,现在一套大型压铸模加上周边切边、整形工装就能顶上,模具厂的报价逻辑也得跟着改——不能只按单套模具算,要看整个零件集成后的模具总投入和分摊。
从模具设计端看,一体化压铸件最大的难点在于填充距离长、壁厚变化大,浇排系统设计不好,缩孔、冷隔立马找上门。9800吨设备锁模力上去了,但模具承受的热冲击和机械应力也成倍增加,模仁材料一般得选H13改进型或DAC55这类高韧性热作模具钢,热处理硬度控制在HRC44-48之间,兼顾耐磨和抗龟裂。另外,大型模具的分型面配合精度、排气槽深度都得按0.02mm级别去抠,否则批量生产时飞边和卷气问题会拖垮良率。这些细节在报价阶段就得吃透,不然接单就是给自己挖坑。
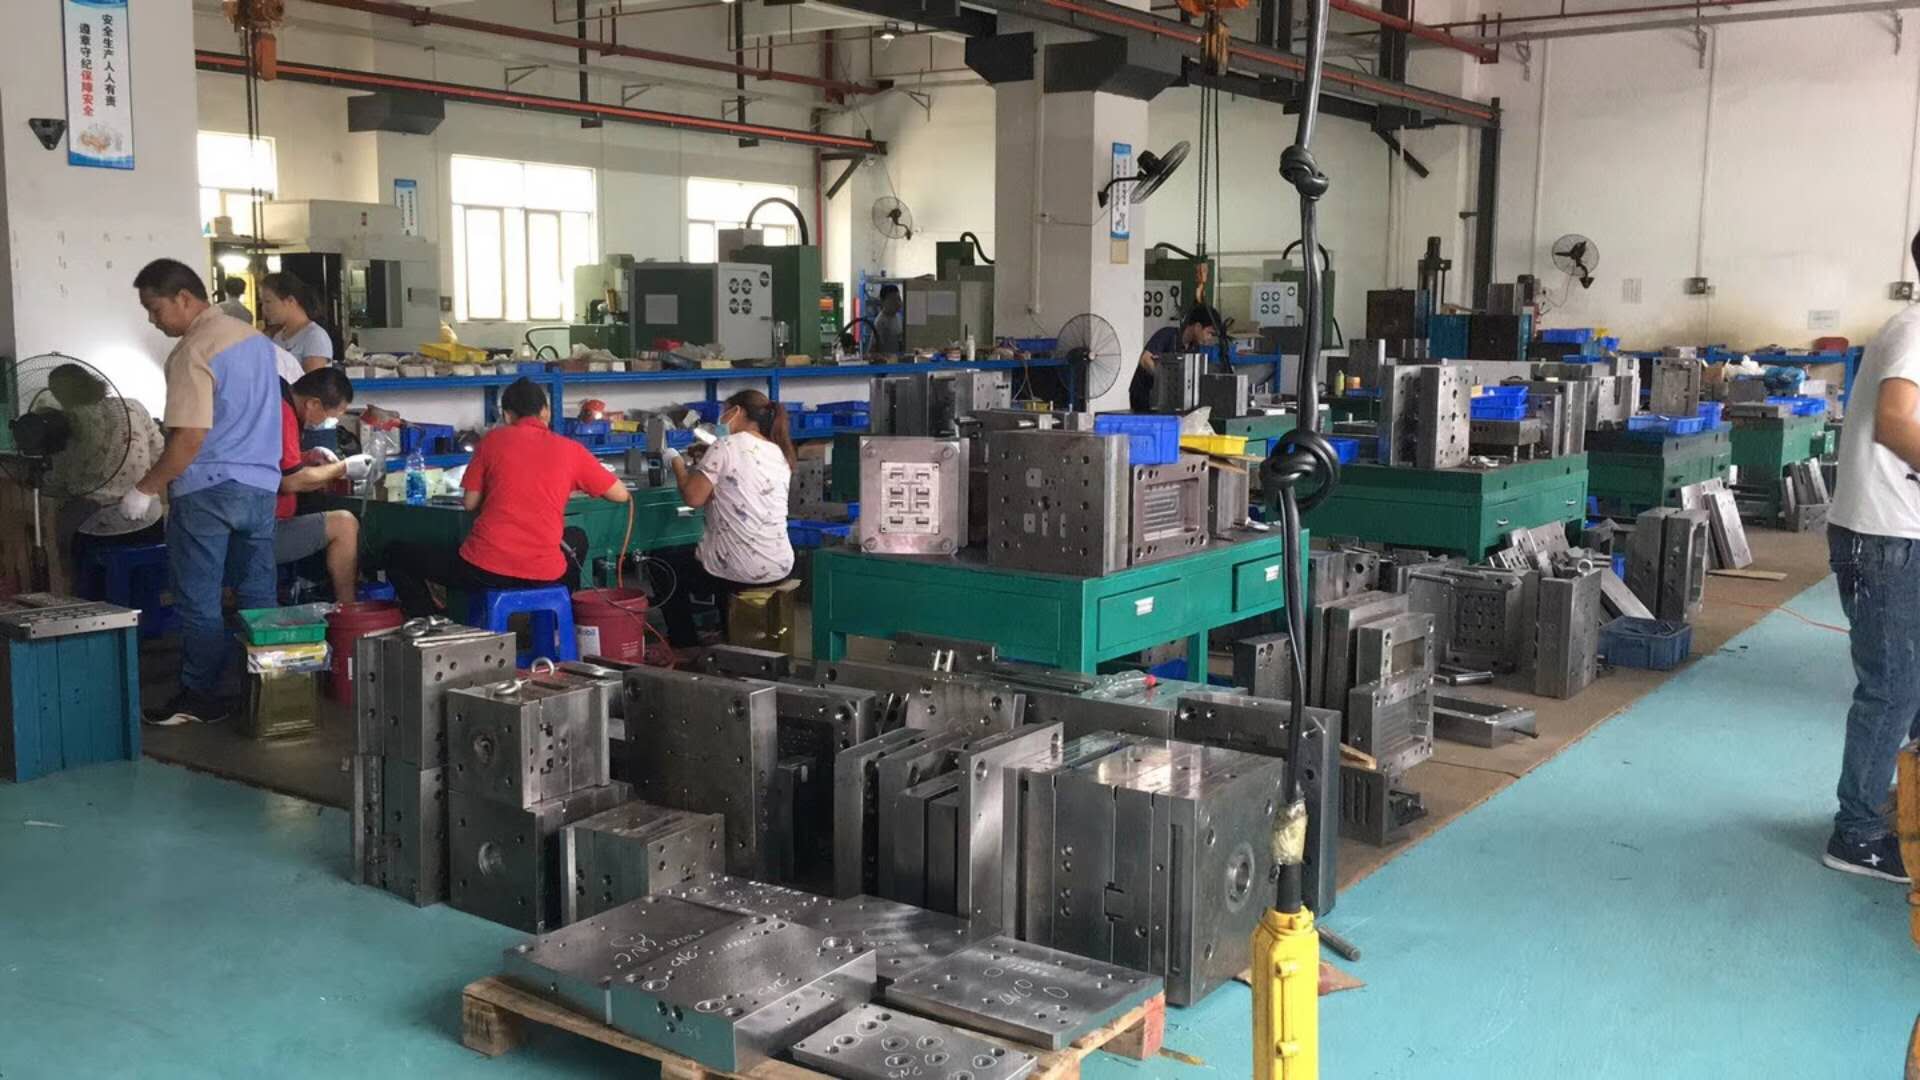
供应链端的协同更关键。87个零件一次成型,意味着主机厂把原来分散在多家供应商的活集中到了一套模具上,模具的交期压力自然集中。36小时交付听起来夸张,但拆开看,靠的是模具厂提前备料、粗加工外协分流、精加工和试模环节并行推进。我们厂里做类似大型压铸模时,常把模架和模仁的加工分开排产,热处理和外协氮化同步走,试模前用模流分析先把工艺参数跑一遍,减少上机调试次数。报价时也得把这种并行排产的管理成本算进去,不能只盯着加工工时。
说到底,一体化压铸不是单纯把零件做大,而是把模具、压铸、后处理整条链重新捏合。模具厂想接住这类订单,报价就不能停留在“材料+工时”的老套路上,得把模流分析、试模次数、热处理风险、供应链协同成本都摊开来算。数据摆在那,222到10的集成度,考验的不只是压铸机吨位,更是模具厂对工艺和交付节奏的掌控力。把账算细、把风险前置,才是接住新需求的实在办法。