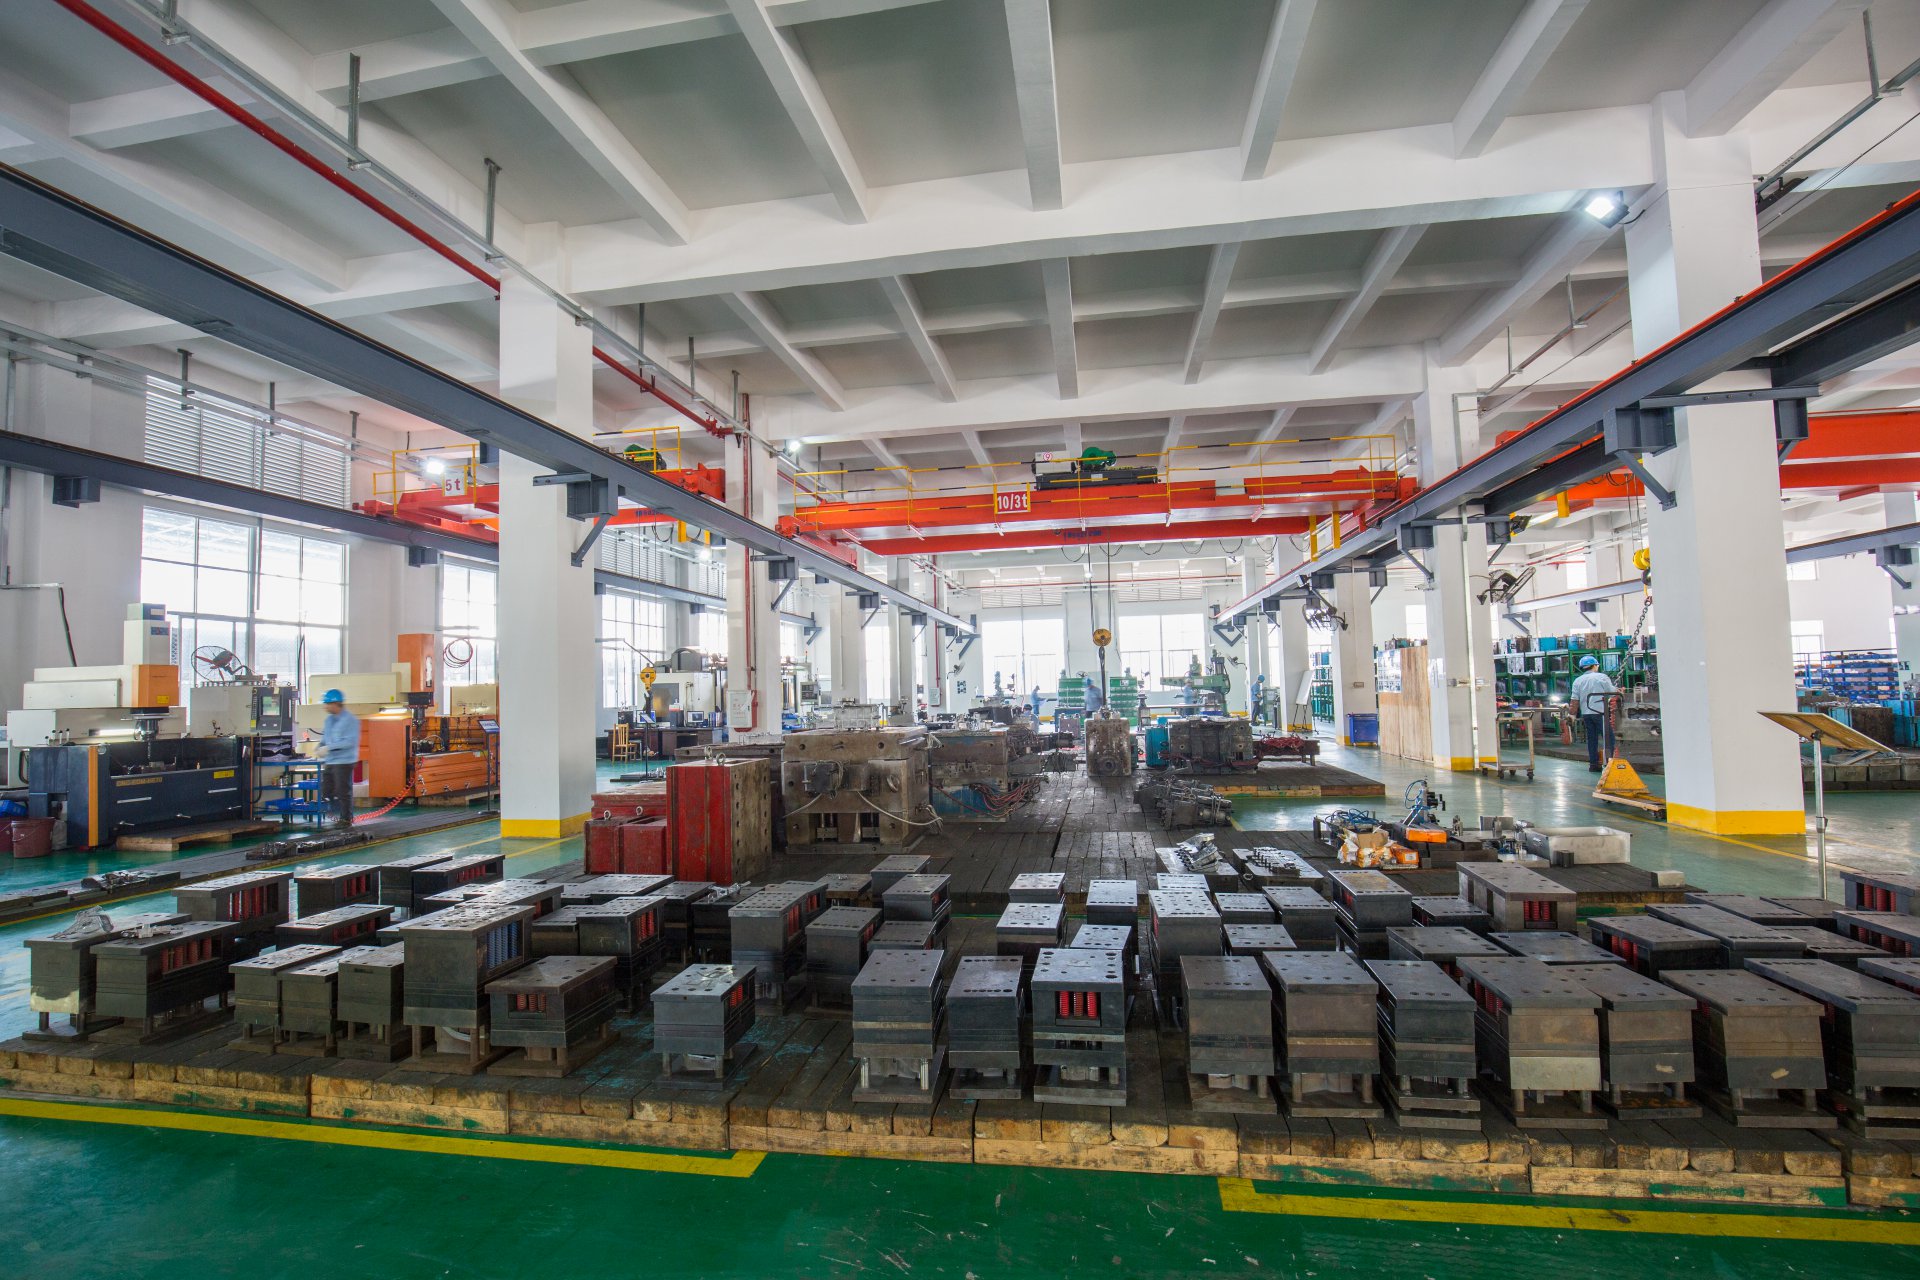
模具结构设计的核心在于分型面选择与浇注系统布局。分型面应优先设在制品最大轮廓处,避免影响外观和飞边清理;浇口位置需兼顾充填平衡与熔接痕控制,一般浇口厚度取制品壁厚的0.6~0.8倍。模架选型按GB/T 12555标准,中小型模具常用龙记标准模架,A/B板厚度需根据型腔深度加支撑板厚度校核,注塑模导向柱直径通常比模板厚度小2~4mm,以保证合模精度。
加工工艺方面,型腔粗加工留余量0.3~0.5mm,精铣后表面粗糙度控制在Ra1.6以内,关键配合面需磨削至Ra0.8。电火花加工电极缩放量单边取0.05~0.15mm,深腔加工需增加冲液排屑。热处理环节,Cr12MoV淬火硬度HRC58~62,回火两次消除应力;型芯与型腔配合间隙控制在0.02~0.04mm,过盈会导致拉伤,过松则产生飞边。
装配阶段先装模架导柱导套,保证垂直度0.02mm以内,再装型芯型腔并配作销钉孔。顶出系统顶针与孔配合间隙0.05~0.1mm,顶出行程比制品脱模高度多3~5mm。冷却水路距型腔表面15~25mm,水道直径8~12mm,接头处需做0.5MPa保压测试。试模时首件需检测尺寸与飞边,锁模力按制品投影面积乘以材料压力系数估算,PP料取30~40MPa。
实际生产中,模具故障多源于配合间隙失控和冷却不均,建议建立模具履历卡,记录每次维修的间隙实测值与水路流量。新模投产前完成至少500模次的跑合验证,确认顶出、复位、抽芯动作无卡滞后再交付量产,这样才能把结构设计与工艺参数真正落到稳定生产上。