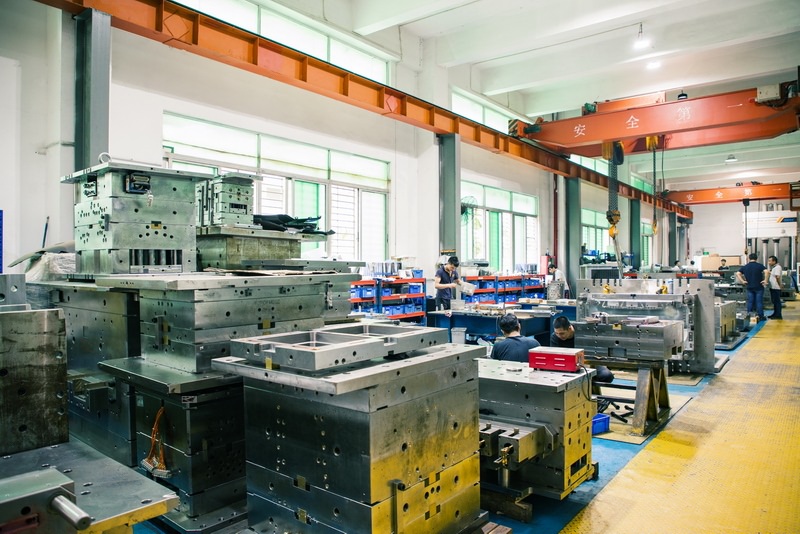
模具按成型工艺可分为注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模等几大类。注塑模用于热塑性塑料件大批量生产,型腔与型芯配合精度通常控制在0.02mm以内;冲压模则依靠凸凹模间隙完成落料、冲孔、弯曲、拉深等工序,间隙值一般取板厚的5%~10%。压铸模因接触高温金属液,对热作模具钢的红硬性和抗热疲劳性能要求更高。不同类别的模具在结构设计、冷却系统布置和排气方式上差异明显,选型时首先要看产品材质和批量。
模具设计阶段的核心是分型面选择与浇注系统布局。分型面应尽量设在产品截面轮廓最大处,便于脱模并避免飞边影响外观;浇口位置需避开熔接痕敏感区和受力部位,注塑模常用侧浇口、点浇口或热流道系统。冷却水路设计直接影响成型周期,水路距型腔表面一般取15~25mm,间距约为水路直径的3~5倍,做到均匀冷却才能控制翘曲变形。顶出机构、滑块和斜顶的配合间隙也要在图纸阶段就核算清楚,否则试模时容易卡滞或拉伤。
模具材料与热处理是决定寿命的关键。常用材料包括P20、718、H13、S136等,P20适用于一般注塑模,H13多用于压铸模和热作工况,S136因耐腐蚀性好常用于透明件或PVC类腐蚀性塑料。热处理硬度需与用途匹配,注塑模型腔件一般调质到28~32HRC,压铸模则需淬火回火至45~50HRC。加工环节中,CNC粗加工留0.3~0.5mm余量,精加工后配合电火花和线切割完成清角与镶件槽,最后经试模验证尺寸和外观,确认合格后才能交付量产。