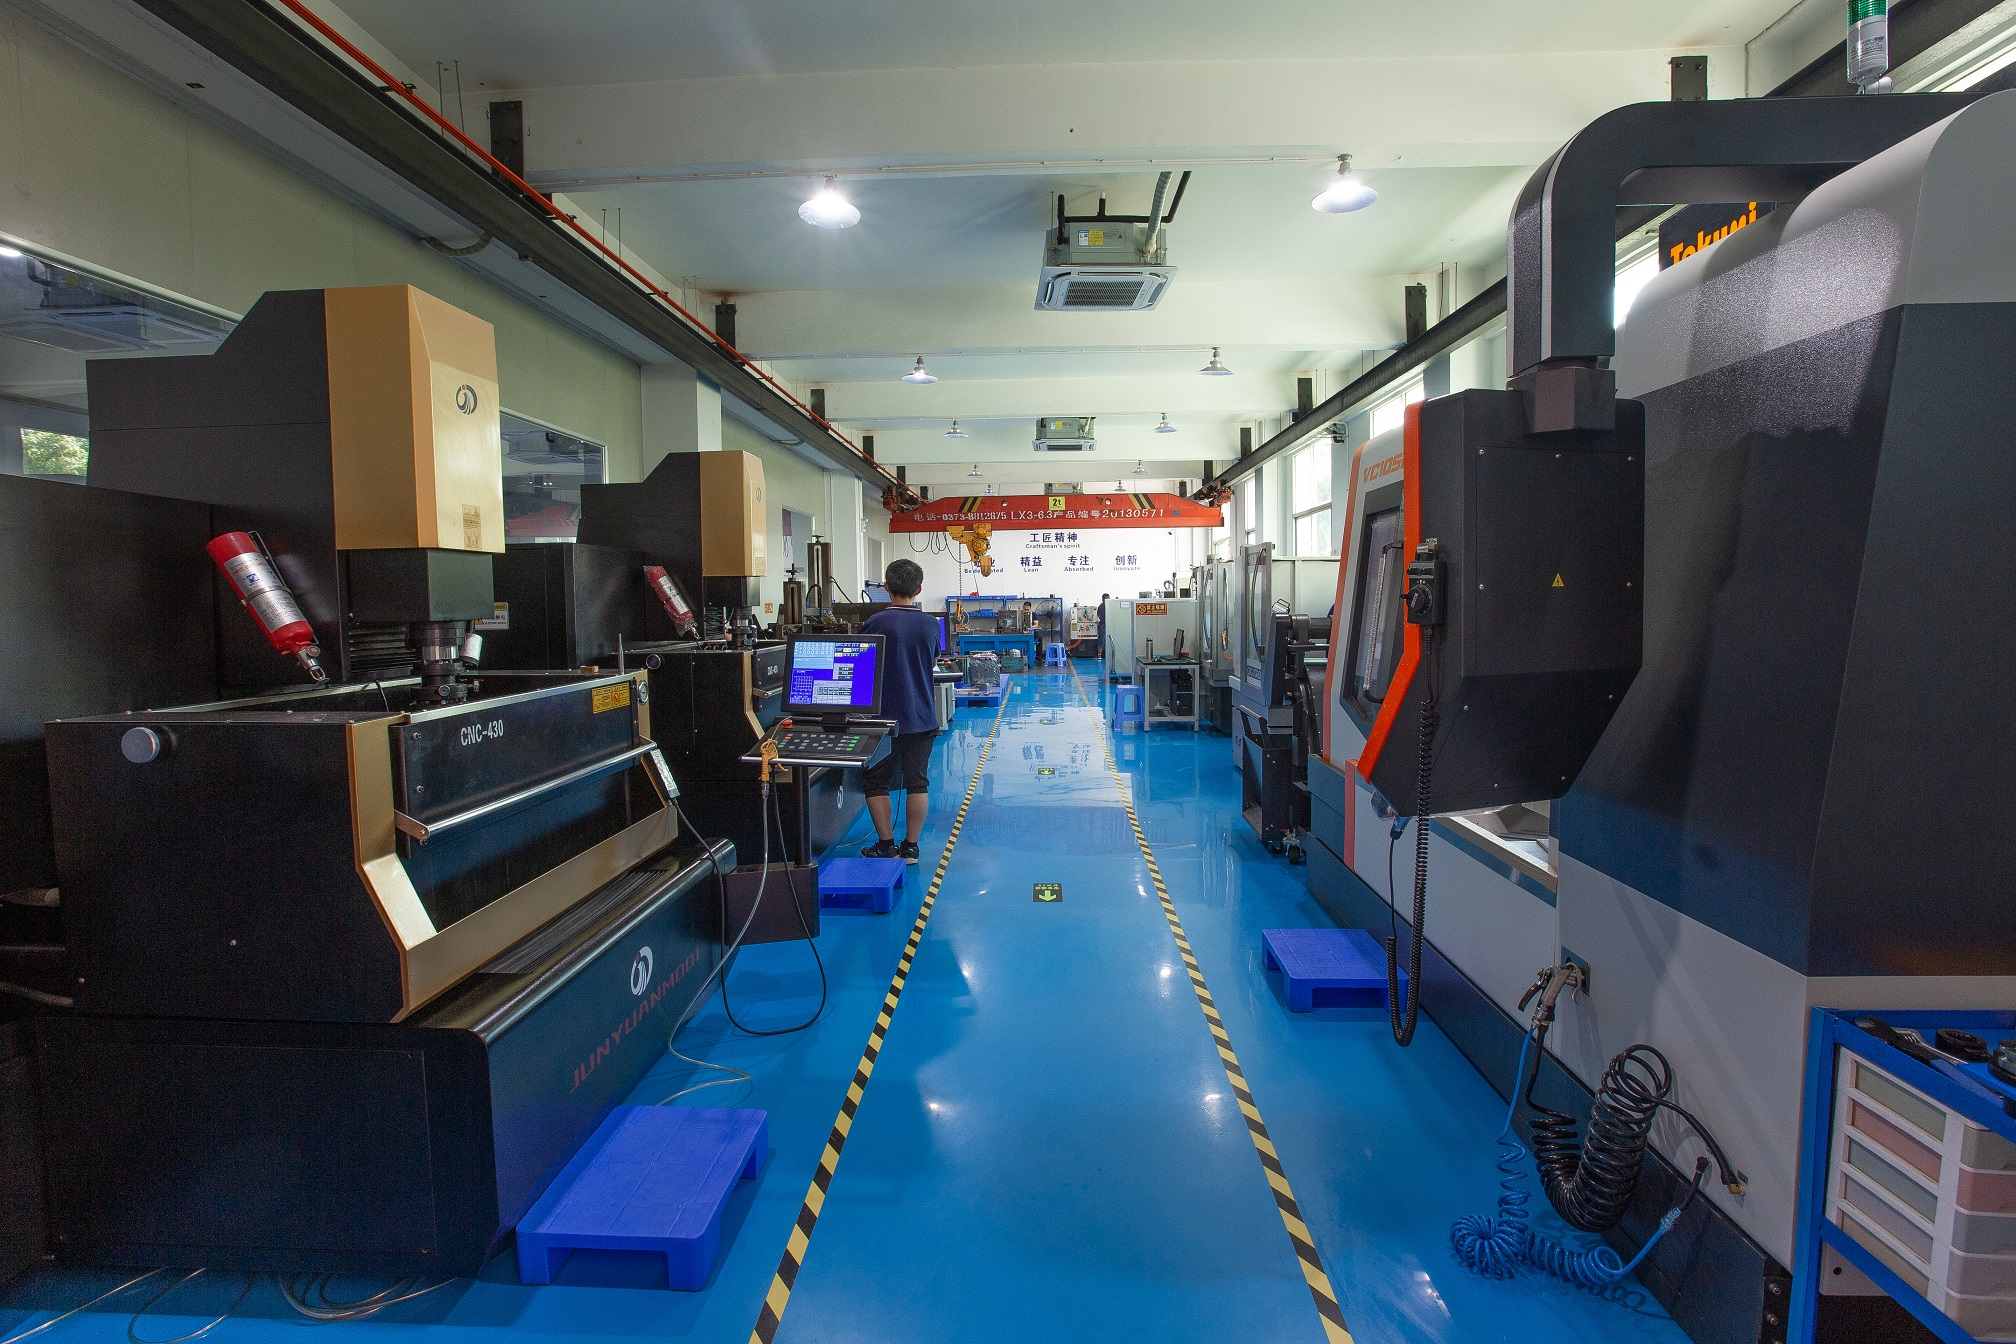
干模具这行十几年,常被新人问起塑料成型方式到底怎么分。其实主流就五类:注射、压缩、挤出、压注、吹塑。注射成型占比最大,模具多为两板或三板结构,适合批量大、结构复杂的件,像家电外壳、连接器;压缩成型模具简单、无浇注系统,多用于酚醛、环氧这类热固性塑料,做电器绝缘件和刹车片衬里;挤出成型是连续生产,机头模具决定截面,管材、型材、片材都靠它;压注成型介于两者之间,模具带加料室和注料塞,适合带嵌件的热固性制品;吹塑分挤出吹塑和注射吹塑,模具是两瓣中空腔,做瓶、桶、油箱。
选工艺先看材料。热塑性塑料优先注射、挤出、吹塑,热固性塑料基本锁定压缩或压注。再看批量:注射模具开发周期长、成本高,但单件成本低,适合万件以上;压缩模具便宜,小批量更划算。结构上,薄壁深腔件注射要算好锁模力和排气槽,压缩件则要留足溢料槽,否则飞边难清。挤出模具重点在流道平衡和定型套冷却,吹塑模具则要控制切口位置和冷却水道走向。
模具设计有几个实操细节容易踩坑。注射模浇口位置直接影响熔接痕和变形,ABS件浇口尽量避开受力面;压缩模的加料室容积要按制品体积的1.5到2倍留余量,不然缺料;挤出机头压缩比一般取3到5,太低塑化不均;吹塑模具的吹气杆密封面要研磨到位,漏气直接废品。另外,热固性模具记得开排气槽,深度0.02到0.05毫米,太深溢料、太浅困气。
说到底,五种工艺没有绝对优劣,关键看材料、批量、结构和成本四者的平衡。做模具的别只盯着型腔尺寸,成型工艺选错了,模具做得再精也白搭。建议新人先从注射模跟起,把浇注、冷却、顶出三大系统吃透,再横向了解其他工艺,心里就有谱了。