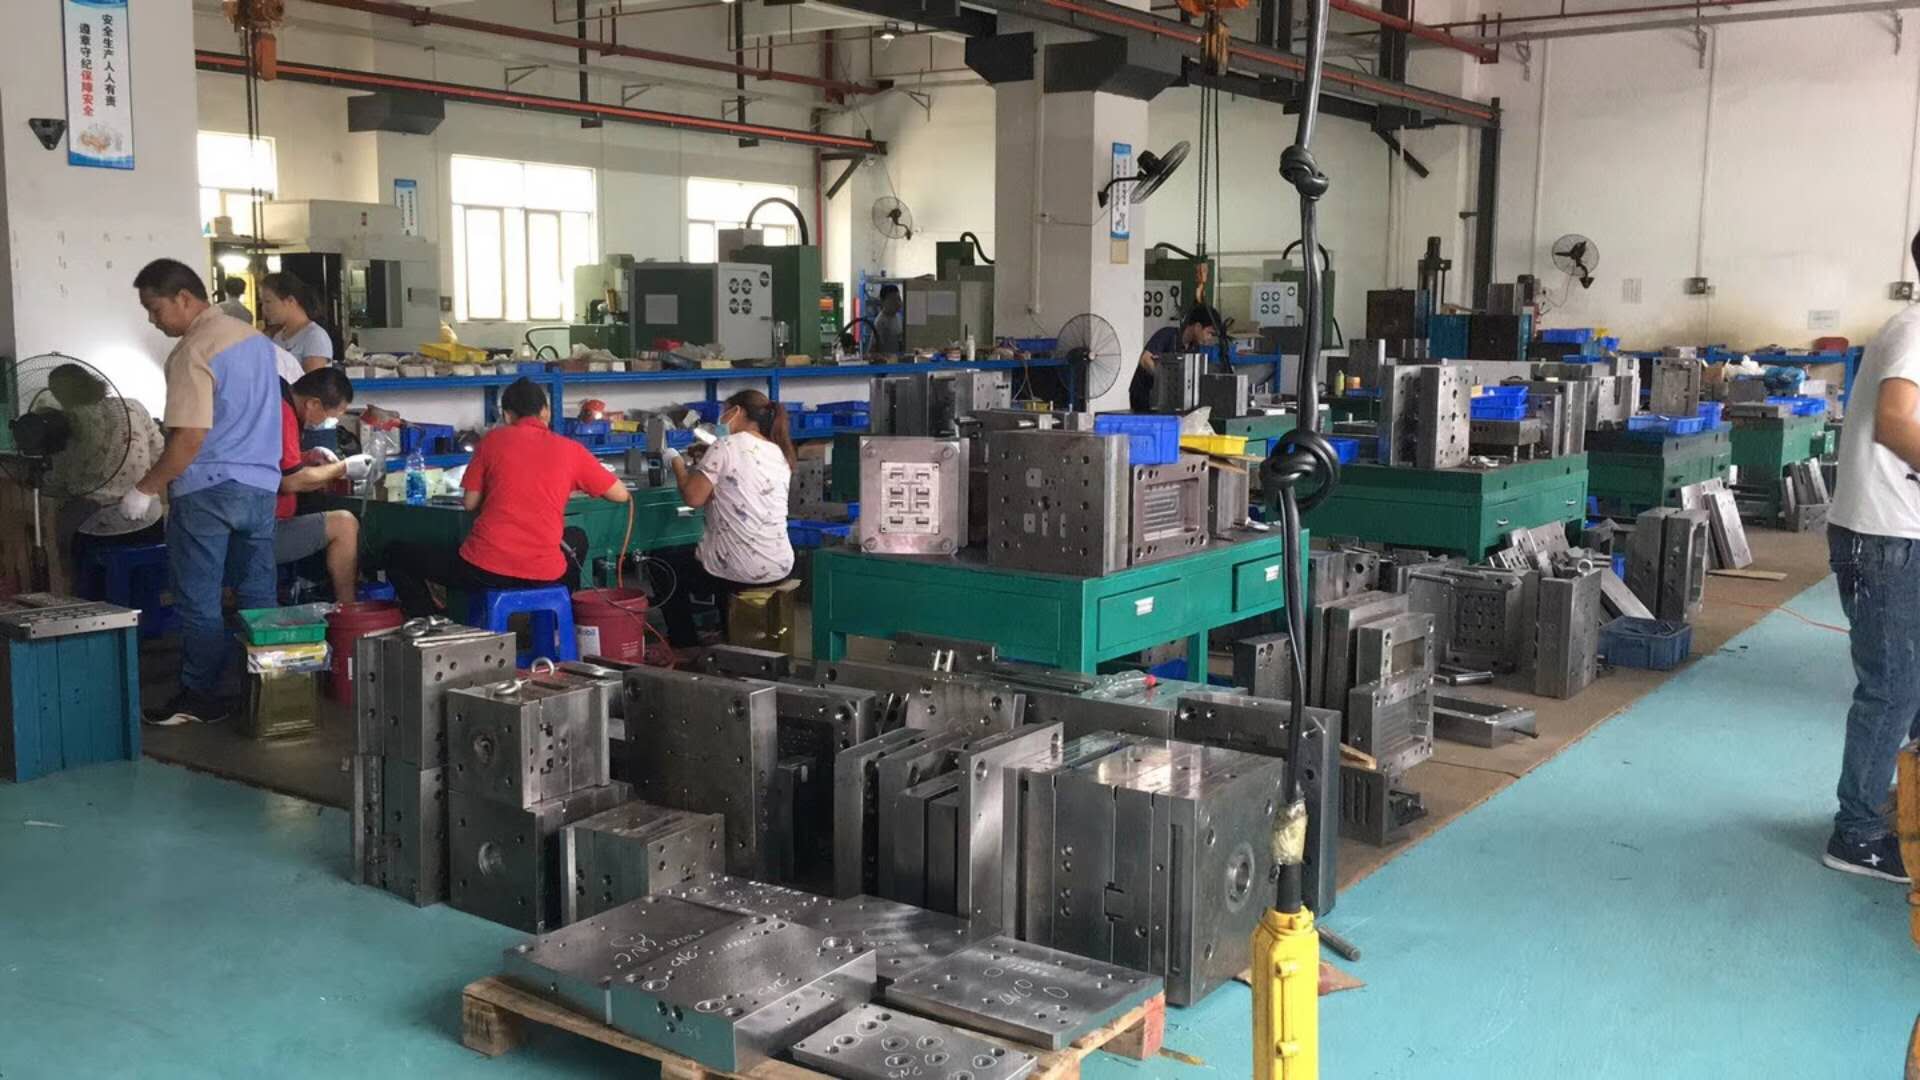
干模具这行十几年,经常有新人问我:塑料成型方式五花八门,到底怎么区分?其实主流就五大类——注射、压缩、挤出、压注、吹塑。注射成型占塑料件总量的六成以上,模具多为两板或三板结构,适合批量大、结构复杂的件;压缩成型多用于热固性塑料如酚醛粉,模具简单但周期长;挤出成型做型材、管材,靠口模连续出料,模具成本相对低;压注介于注射和压缩之间,适合带嵌件的热固件;吹塑则分挤出吹塑和注射吹塑,做中空瓶、桶,模具以两瓣对开为主。选工艺先看材料是热塑还是热固,再看批量与件型复杂度。
落到报价上,工艺不同成本结构差得远。注射模报价要算型腔数、钢材(P20、718、S136价差明显)、热处理和试模次数,一套中型注射模从几万到几十万不等;挤出模重点在口模流道和定型套,报价偏低但调试周期长;吹塑模看腔数和切口结构,通常比同尺寸注射模便宜三到五成。新人最容易踩的坑是拿注射模的思路去报压缩模,忽略了加热板和排气槽的加工量,最后利润被吃掉。
实操上还有几个细节得盯住:注射模要注意浇口位置和冷却水路布局,水路间距一般控制在孔径的3到5倍,否则冷却不均导致翘曲;压缩模的排气槽深度通常0.02到0.05毫米,太深会飞边;挤出模的定型套尺寸要按材料收缩率放大,PP收缩率约1.5%到2.5%,不能照搬ABS的0.4%到0.7%。这些数据报价时不算进去,后期改模就是纯亏。
说到底,五大工艺没有优劣之分,只有匹配与否。接单前先问清材料、批量、精度和表面要求,再倒推工艺和模具结构,报价才站得住脚。新人多跑几次试模现场,比看十篇资料都管用。