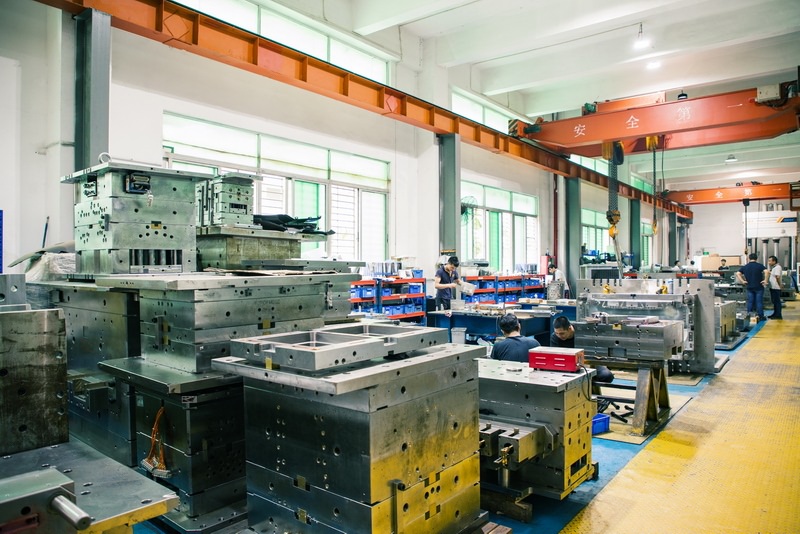
模具这行干久了,越发觉得基础概念得反复嚼。按成型工艺分,注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模各管一摊,谁也替代不了谁。注塑模吃的是塑料熔体,压铸模对付的是铝锌合金液,冲压模则靠凸凹模把板料切下来或压出形。我们厂去年接的一套汽车门板注塑模,型腔数定1出2,模架选标准龙记大水口,光模胚就占了总成本的18%左右。材料上,型腔用718H预硬钢,硬度约290-330HB,浇口套和顶针用SKD61,热处理到HRC48-52,这些选型直接决定模具寿命和后期维修频率。
结构设计这块,分型面位置、浇注系统、冷却水路、顶出机构,四个环节环环相扣。分型面选错,飞边压不住;冷却水路间距一般取孔径的3-5倍,离型腔表面控制在15-25mm,太近容易裂,太远冷却慢、周期拉长。顶针排布要避开产品外观面,顶出力按产品抱紧力的1.2倍留余量。模架标准件尽量用国标或LKM规格,非标件多了,加工费和装配工时蹭蹭往上涨。试模阶段重点看短射、飞边、变形三样,T1试模合格率能到85%以上,这套模具基本就稳了。
报价才是模具人最头疼的环节。一套中等复杂度的注塑模,报价通常拆成材料费、加工费、标准件费、设计费、试模费和利润六块。材料费按模胚重量乘单价再乘1.15的损耗系数;加工费里CNC、EDM、线切割各占大头,EDM工时按型腔投影面积估算,粗打加精打一般留20%余量。标准件占比控制在12%-15%比较健康,超了说明设计偏保守。利润这块,行业里单套模具毛利做到25%-35%算正常,低于20%就得掂量后期改模风险。报价单里最好注明模具寿命承诺,比如50万模次,超出部分怎么收费提前说清楚,省得扯皮。
说到底,模具是“三分设计、七分制造、十分管理”的活。把分类吃透、结构算准、报价留够余量,再盯紧试模和改模节点,一套模具从下单到交付才能走得顺。这些基本功不花哨,但每一环都直接影响交期和口碑,值得每个模具人反复打磨。