压铸不是单一工序,而是压铸机、模具、合金三大要素的系统集成。实际生产中,合金熔炼环节的温控精度往往被低估——铝合金熔液温度通常需稳定在680℃至720℃之间,偏差超过±10℃就会影响流动性,进而导致充型不良。压铸机方面,锁模力必须与铸件投影面积和压射比压匹配,比如投影面积200cm²的件,按80MPa比压计算,锁模力至少需1600kN,再留15%至20%的安全余量。模具设计阶段则要重点核算内浇口截面积与充填速度的关系,内浇口速度一般控制在30至60m/s,厚壁件取低值、薄壁件取高值,这个参数直接决定卷气程度。
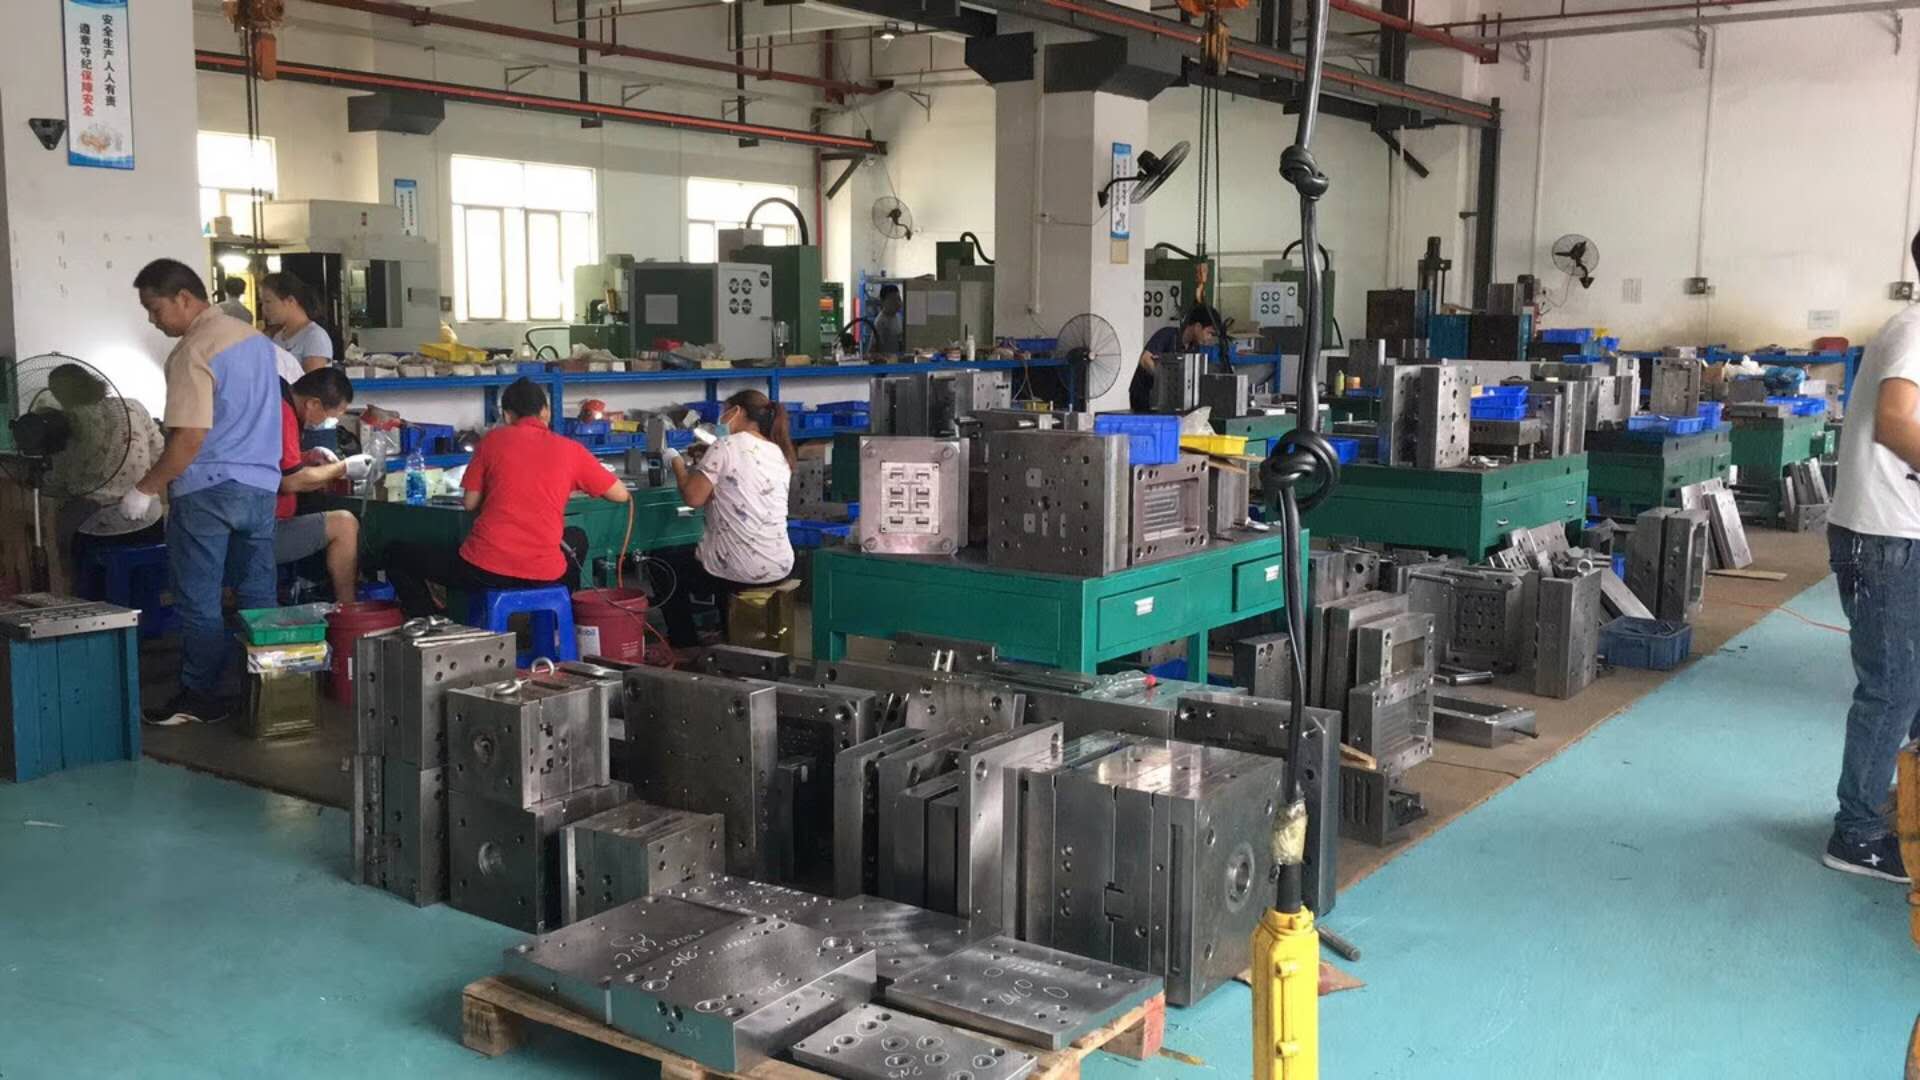
模具结构上,压铸模与注塑模最大的区别在于排气与热平衡设计。排气槽深度通常取0.05至0.10mm,设在金属液最后充填的部位,太浅排气不畅、太深则跑料飞边。热平衡方面,压铸模工作温度一般维持在180℃至250℃,模温过低易产生冷隔,过高则粘模拉伤。实际调试时,我们常在动模侧布置点冷或隔水板,把局部温差控制在20℃以内。另外,顶出机构要核算顶出力,一般按铸件包紧力的1.2倍选取,顶杆布置避开浇口正对区域,防止顶穿。
工艺参数调试是压铸的“手感活”。压射速度分慢压射和快压射两段,慢压射速度通常0.1至0.3m/s,用于平稳推料、减少卷气;快压射速度则按内浇口速度反推。增压建压时间建议控制在20至30ms,太慢补缩不足,太快易飞料。常见缺陷里,气孔多源于卷气和排气不良,缩孔则与增压压力和保压时间不够有关,而冷隔往往就是模温或浇注温度偏低。调机时先保充型、再调增压,顺序不能乱。
说到底,压铸工艺的落地靠的是参数闭环:熔炼温度、模温、压射速度、增压压力这几项互相牵制,单改一个往往牵动全局。建议每套模具建立工艺参数卡,记录首件调试数据和稳定生产时的参数区间,后续换模或修模后以此为基准微调。报价阶段也要把试模次数和调机工时算进去,别只看材料费和机台费。工艺稳了,废品率降下来,报价才有底气。