模具技巧
📅 2026-10-31
注塑模具技术全解析:从钢材到精密成型
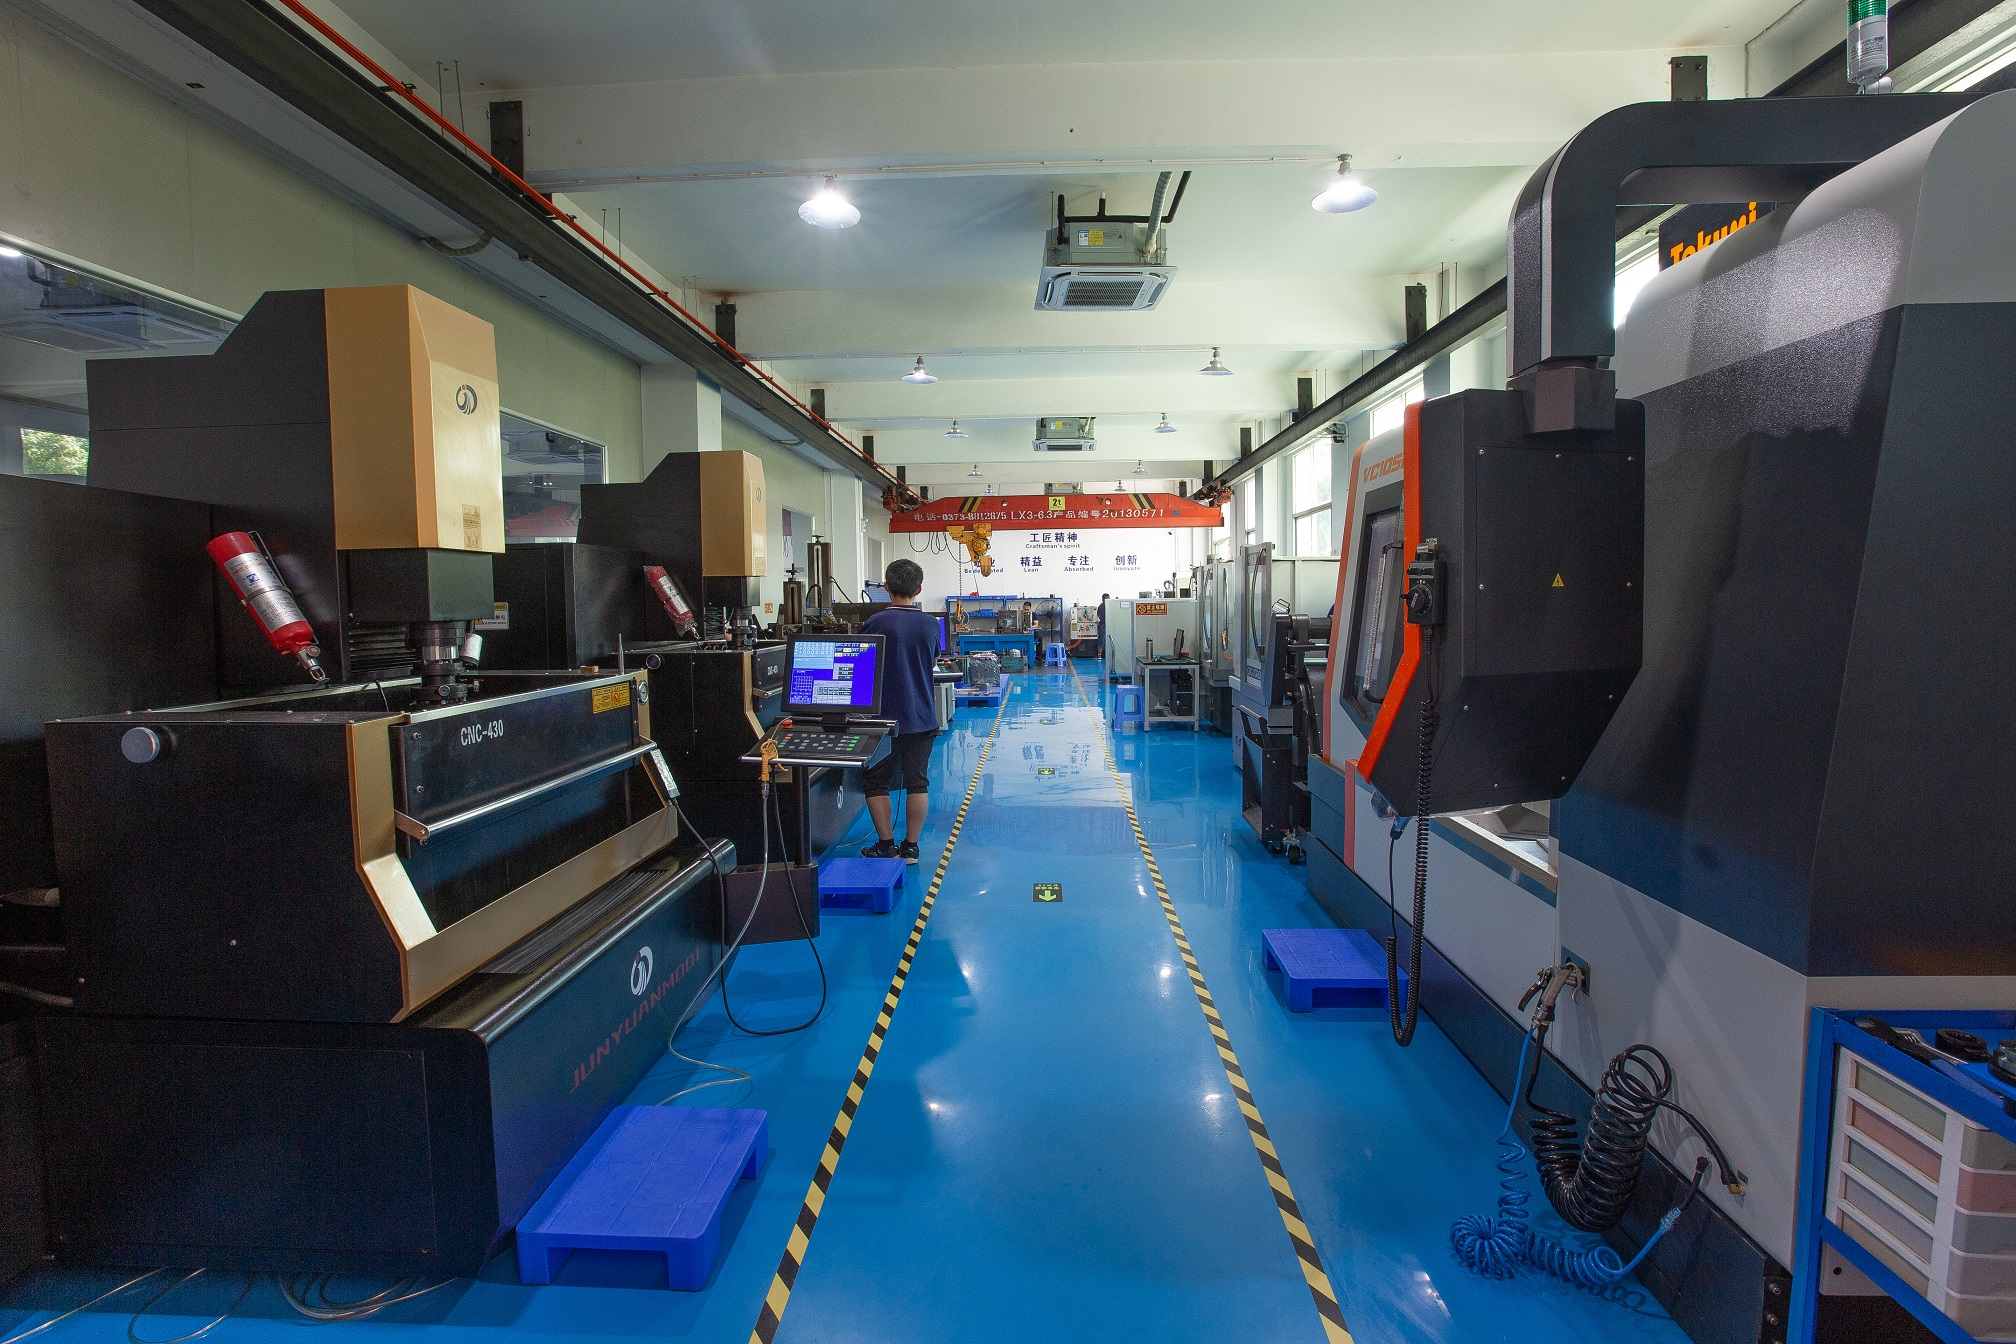
摘要: 注塑模具是以钢材精密加工而成的成型工具,通过高温高压将熔融塑料注入型腔,冷却后获得特定形状制品。模具结构通常包括动模、定模、浇注系统、冷却系统和顶出机构,材料多选用P20、718H或S136等预硬钢或耐腐蚀钢。加工环节依赖CNC粗加工、慢走丝线切割和电火花精加工,型腔尺寸公差一般控制在±0.02mm以内,表面粗糙度可达Ra0.4μm以下,这对注塑件的外观和脱模稳定性至关重要。
在实际试模中,浇口位置和冷却水路布局直接决定成型质量。以典型ABS制品为例,熔体温度约230-250℃,模具温度控制在50-80℃,注射压力常在80-120MPa之间。若浇口过小或位置不当,容易在保压阶段形成滞留和剪切痕;冷却水路距型腔表面通常保持10-15mm,过近易产生冷料纹,过远则延长成型周期。顶针布置也要避开外观面和薄壁区域,否则顶白、顶裂问题很难通过调机弥补。
模具寿命与日常维护同样不能忽视。P20钢模具在正常保养下可达到30万-50万模次,但若冷却水使用普通自来水,水道内壁易结垢,换热效率下降后周期会明显拉长。建议每5万模次检查一次顶针磨损和排气槽堵塞,排气槽深度一般取0.02-0.03mm,过深容易跑飞边。对于透明件或高光件,型腔抛光要沿脱模方向进行,避免横向纹路影响透光效果。
从设计到量产,注塑模具的核心在于把材料、结构和工艺参数匹配到位。钢材选型看批量与塑料腐蚀性,浇注与冷却系统看流动平衡,顶出与排气看细节经验。把这些基础环节做扎实,模具的稳定性和制品良率才有保障,后续改模成本也能压到最低。