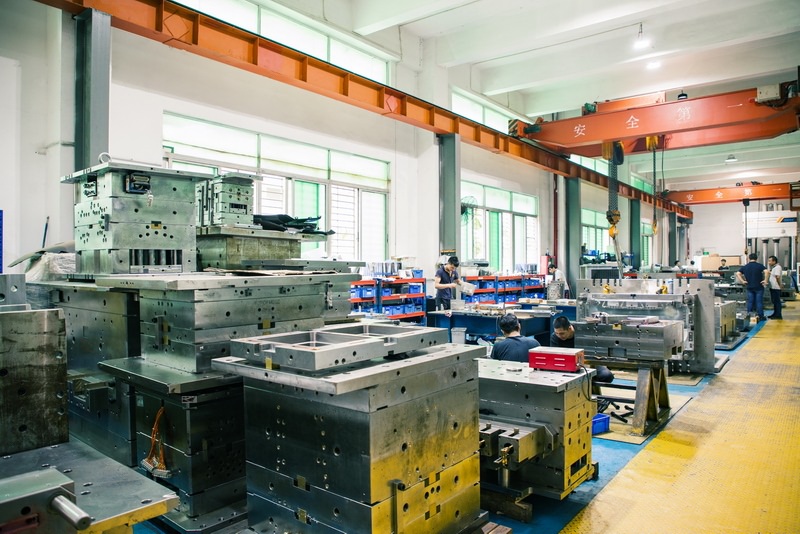
模具是工业生产上用以注塑、吹塑、挤出、压铸或锻压成型、冶炼、冲压等方法得到所需产品的各种模子和工具的总称。按成型工艺分,常见的有注塑模、吹塑模、挤出模、压铸模、锻模和冲压模;按结构又分单分型面、双分型面、带侧向抽芯等类型。模具人首先要吃透分类,因为不同类别对应不同的钢材选型、热处理要求和加工路线,比如注塑模常用P20、718、S136等材料,冲压模则多用Cr12MoV、SKD11,选错材料直接影响模具寿命和报价成本。
结构设计上,分型面位置、浇口形式、顶出机构、冷却水路和排气槽是五大关键点。分型面选得不好,产品飞边难修、脱模困难;浇口位置和数量影响填充与熔接痕;冷却水路布局直接决定成型周期,一般水路间距取孔径的3~5倍,距型腔表面15~25mm较合理。报价时这些细节都要折算进工时:型腔数量、滑块斜顶数量、加工精度等级(如IT7~IT9)都会明显拉高成本,不能只按产品重量拍脑袋估价。
制造环节通常按“粗加工—热处理—精加工—电火花/线切割—抛光—试模”的流程走,CNC、慢走丝、镜面放电的工时单价差异很大,报价单里要分项列明。试模是验证模具的最后一关,T0试模主要看填充、飞边、变形和顶出是否顺畅,发现问题往往要改模,改模费用在报价阶段就应预留一定比例的风险金,否则后期容易亏本。
说到底,模具知识不是背概念,而是把分类、结构、材料和加工工艺串成一条线,落到每一次报价和每一套图纸上。把这些基础打扎实,报价才有依据,跟客户沟通也更有底气,这也是模具人长期立足的根本。